News & Promotion
Tháng 9 13, 2026
Tại sao nên thuê ngoài thử nghiệm ô tô? Lợi ích đối với OEM và nhà cung cấp Tier-1
XEM THÊMTại sao nên thuê ngoài thử nghiệm ô tô? Lợi ích đối với OEM và nhà cung cấp Tier-1
Công nhận ISO/IEC 17025 · Được OEM chấp nhận · Năng lực phân tích đa dạng · Bảo vệ trách nhiệm pháp lý
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Phòng thí nghiệm độc lập bên thứ ba | Phục vụ Malaysia và Đông Nam Á
Thuê ngoài thử nghiệm ô tô có nghĩa là gửi linh kiện, vật liệu hoặc cụm lắp ráp đến một phòng thí nghiệm độc lập được công nhận để thực hiện các phép thử đáp ứng yêu cầu đánh giá năng lực của OEM, phê duyệt kiểu loại hoặc hồ sơ đệ trình theo quy định.
Các hoạt động kiểm tra chất lượng nội bộ vẫn hỗ trợ giám sát sản xuất, nhưng không thể thay thế kết quả từ phòng thí nghiệm bên thứ ba được công nhận khi cần bằng chứng tuân thủ chính thức.
Vấn đề về việc OEM chấp nhận kết quả thử nghiệm nội bộ
Các OEM toàn cầu yêu cầu kết quả thử nghiệm từ phòng thí nghiệm được công nhận theo ISO/IEC 17025 đối với các hồ sơ đánh giá năng lực chính thức. Kết quả thử nghiệm nội bộ thường không được chấp nhận làm bằng chứng tuân thủ cho quy trình phê duyệt OEM, phê duyệt kiểu loại hoặc hồ sơ đệ trình theo quy định.
Đây không phải là vấn đề về mức độ tin tưởng, mà là yêu cầu của hệ thống quản lý chất lượng.
Công nhận ISO/IEC 17025 cho thấy phòng thí nghiệm đã được đánh giá độc lập về:
Năng lực kỹ thuật
Khả năng truy xuất phép đo
Hiệu chuẩn thiết bị
Hệ thống quản lý chất lượng
Sự công nhận theo ILAC MRA giúp kết quả được OEM và cơ quan quản lý tại hơn 100 quốc gia chấp nhận mà không cần xác nhận lại khi kết quả được chuyển qua biên giới hoặc qua các bên khác nhau trong chuỗi cung ứng.
Đối với các nhà cung cấp tại Malaysia và Đông Nam Á, báo cáo thử nghiệm cần có sự công nhận theo ILAC MRA để được các OEM châu Âu, Nhật Bản hoặc Hoa Kỳ chấp nhận mà không phát sinh nghi vấn về giá trị.
Tính khách quan và xung đột lợi ích
Một phòng thí nghiệm tự kiểm tra sản phẩm của chính mình vốn có lợi ích trực tiếp liên quan đến kết quả. Xung đột lợi ích mang tính cơ cấu này được OEM, cơ quan quản lý và tòa án thừa nhận.
Thử nghiệm bên thứ ba loại bỏ sự không rõ ràng đó. Phòng thí nghiệm độc lập không có lợi ích trong việc sản phẩm đạt hay không đạt. Nhờ vậy, báo cáo thử nghiệm có giá trị hơn với tư cách là bằng chứng tài liệu trong:
Khiếu nại bảo hành
Tranh chấp trách nhiệm
Điều tra của cơ quan quản lý
Đánh giá nguyên nhân lỗi
Tiếp cận năng lực phân tích đa dạng
Duy trì năng lực phân tích toàn diện trong nội bộ thường rất tốn kém. Phòng thí nghiệm hợp đồng được công nhận có thể phân bổ chi phí đầu tư cho nhiều khách hàng, giúp nhà cung cấp tiếp cận một danh mục kỹ thuật rộng thông qua một mối quan hệ phòng thí nghiệm duy nhất.
Các năng lực có thể bao gồm:
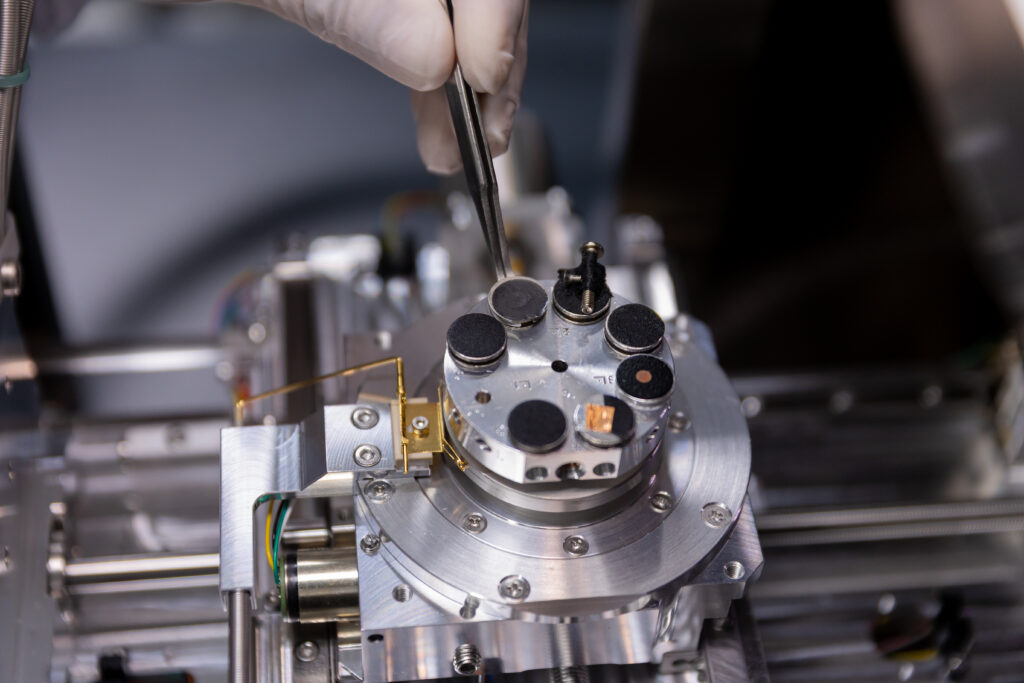
SEM-EDX để phân tích lỗi
ICP-MS và ICP-OES để đánh giá tuân thủ hóa học
GC-MS để thử nghiệm VOC
Sắc ký ion để phân tích nhiễm bẩn ion
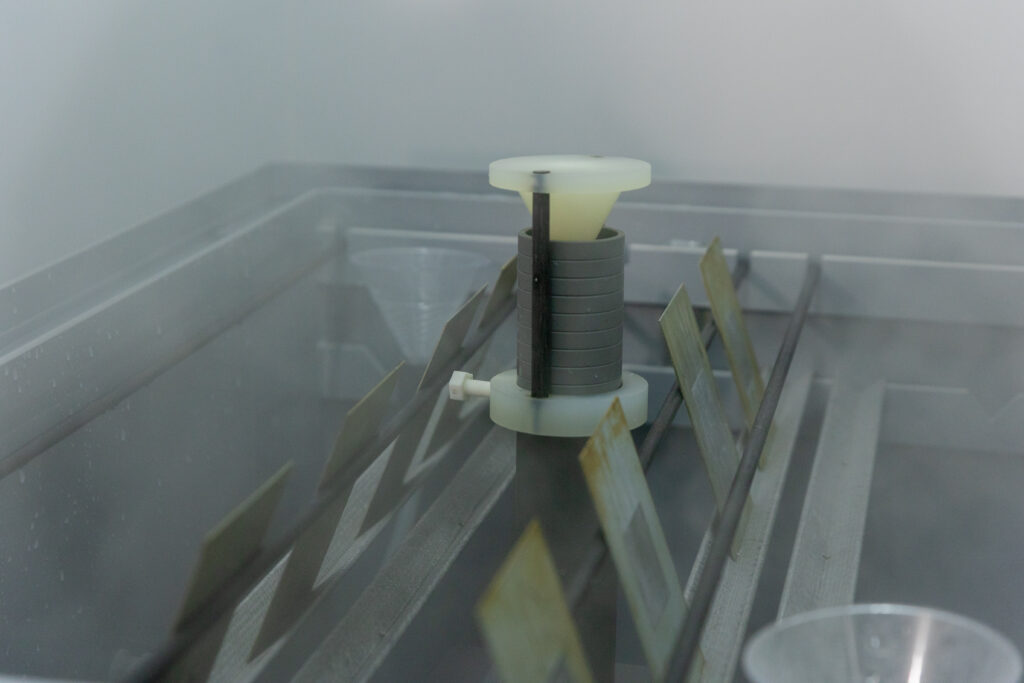
Thử nghiệm phun muối và mô phỏng môi trường
Phân tích hạt theo ISO 16232 và VDA 19
Khi nào thử nghiệm nội bộ vẫn phù hợp?
Thử nghiệm nội bộ phù hợp với hoạt động giám sát sản xuất định kỳ, khi tốc độ và chi phí thấp được ưu tiên hơn yêu cầu công nhận chính thức.
Phương án hiệu quả đối với hầu hết nhà cung cấp là kết hợp:
Phương pháp nội bộ để giám sát sản xuất
Thử nghiệm bên thứ ba được công nhận cho hồ sơ đệ trình OEM, chương trình đánh giá năng lực và tuân thủ pháp lý
Khi nào nên bắt đầu cân nhắc thử nghiệm bên thứ ba?
Một số tình huống cho thấy thử nghiệm bên thứ ba được công nhận nên được đưa vào kế hoạch ngay từ đầu:
Thiết lập quan hệ với OEM mới: Hồ sơ đánh giá năng lực hầu như luôn yêu cầu kết quả được công nhận.
Nộp PPAP lần đầu: Dữ liệu từ bên thứ ba thường là một phần của bộ hồ sơ.
Thâm nhập thị trường mới: Chuỗi cung ứng OEM tại EU, Nhật Bản và Hoa Kỳ có thể có các yêu cầu công nhận riêng.
Thay đổi thông số kỹ thuật: Khi OEM sửa đổi thông số kỹ thuật vật liệu hoặc linh kiện, việc đánh giá lại bằng dữ liệu được công nhận thường được kích hoạt.
Xảy ra lỗi ngoài thực tế hoặc khiếu nại bảo hành: Bằng chứng thử nghiệm độc lập trở nên rất quan trọng khi cần xác định trách nhiệm.
Mở rộng phạm vi sản phẩm: Các loại linh kiện mới có thể cần năng lực thử nghiệm mà phòng thí nghiệm nội bộ chưa có.
So sánh thử nghiệm nội bộ và thử nghiệm bên thứ ba
Bối cảnh thử nghiệm
Nội bộ
Bên thứ ba được công nhận
Đánh giá năng lực OEM
Không được chấp nhận
Bắt buộc
Hồ sơ đệ trình theo quy định
Không được chấp nhận
Bắt buộc
Giám sát sản xuất
Phù hợp
Không bắt buộc
Xung đột lợi ích
Có thể tồn tại
Không có
Năng lực phân tích
Thường hạn chế
Danh mục năng lực đầy đủ hơn
Chi phí mỗi phép thử
Thấp hơn
Cao hơn
Lập luận về trách nhiệm pháp lý
Báo cáo thử nghiệm từ một phòng thí nghiệm bên thứ ba được công nhận là hồ sơ độc lập, được lập tại thời điểm sản xuất, ghi nhận tình trạng của linh kiện khi đó. Báo cáo chứng minh rằng sản phẩm đã được thử nghiệm dựa trên các yêu cầu cụ thể bởi một tổ chức độc lập.
Trong trường hợp xảy ra tranh chấp, hồ sơ nội bộ thường có giá trị thuyết phục thấp hơn vì đơn vị lập hồ sơ có lợi ích trực tiếp liên quan đến kết quả.
Lựa chọn đối tác phòng thí nghiệm phù hợp
Không phải mọi phòng thí nghiệm được công nhận đều có cùng phạm vi hoặc năng lực. Công nhận ISO/IEC 17025 chỉ bao gồm những phương pháp cụ thể đã được đánh giá chính thức. Vì vậy, cần xác nhận chính xác phương pháp và phạm vi công nhận trước khi bắt đầu thử nghiệm.
ALS Testing là phòng thí nghiệm độc lập được công nhận theo ISO/IEC 17025, phục vụ OEM và các nhà cung cấp Tier-1, Tier-2 tại Malaysia và Đông Nam Á. Các kết quả được công nhận được OEM và cơ quan quản lý tại hơn 100 quốc gia chấp nhận theo ILAC MRA.
Câu hỏi thường gặp
Khi nào OEM thực sự yêu cầu kết quả từ phòng thí nghiệm được công nhận?
Đối với đánh giá năng lực chính thức, phê duyệt kiểu loại và tuyên bố tuân thủ quy định, hầu hết OEM toàn cầu yêu cầu kết quả được công nhận theo ISO/IEC 17025 và có sự công nhận theo ILAC MRA.
Đối với hoạt động giám sát sản xuất định kỳ, kết quả được công nhận thường không bắt buộc. Hãy xem lại thông số kỹ thuật của OEM hoặc yêu cầu PPAP để xác nhận.
Có thể sử dụng kết quả nội bộ cho hồ sơ đệ trình chính thức lên OEM không?
Trong hầu hết trường hợp là không. Hồ sơ đánh giá năng lực và phê duyệt chính thức của OEM thường yêu cầu dữ liệu thử nghiệm độc lập từ phòng thí nghiệm được công nhận.
Nếu thông số kỹ thuật không nêu rõ yêu cầu này, hãy xác nhận với bộ phận chất lượng khách hàng của OEM trước khi chuẩn bị hồ sơ.
Làm thế nào để quản lý thời gian thử nghiệm bên thứ ba theo tiến độ sản xuất?
Hãy đưa hoạt động thử nghiệm vào kế hoạch dự án ngay từ đầu, thay vì xem đây là công đoạn cuối cùng. Đối với các yêu cầu gấp, hãy trao đổi về khả năng cung cấp dịch vụ nhanh với phòng thí nghiệm ngay từ giai đoạn yêu cầu báo giá.
Gom nhiều phép thử tại một phòng thí nghiệm có giúp tiết kiệm chi phí không?
Trong hầu hết trường hợp là có. Một phòng thí nghiệm có năng lực ở nhiều lĩnh vực giúp:
Giảm sự phức tạp trong vận chuyển
Đơn giản hóa việc quản lý mẫu
Có thể mang lại hiệu quả chi phí theo khối lượng thử nghiệm
Bước tiếp theo
Xem tổng quan đầy đủ về dịch vụ Thử nghiệm ô tô
Kiểm tra phạm vi công nhận của phòng thí nghiệm
Liên hệ đội ngũ của chúng tôi để trao đổi về yêu cầu thử nghiệm và nhận báo giá tại /contact/
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Được công nhận theo ILAC MRA | Thử nghiệm ô tô độc lập bên thứ ba
Tháng 9 13, 2026
Thử nghiệm độ sạch theo VDA 19: Hướng dẫn quy trình từng bước (VDA 19.1 và VDA 19.2)
XEM THÊMThử nghiệm độ sạch theo VDA 19: Hướng dẫn quy trình từng bước (VDA 19.1 và VDA 19.2)
Chiết tách hạt · Phân tích khối lượng · Đếm hạt bằng LPC · Phân loại hạt dưới kính hiển vi · Nhận dạng hạt bằng SEM-EDX
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Năng lực theo VDA 19 và ISO 16232 | Chuyên môn về độ sạch trong ngành ô tô
Bản vẽ của OEM quy định một cấp độ sạch. Đơn đặt hàng của khách hàng tham chiếu VDA 19. Hướng dẫn này trình bày từng bước quy trình thử nghiệm theo VDA 19.1, từ phép thử mẫu trắng đầu tiên đến báo cáo độ sạch cuối cùng, đồng thời giải thích vai trò của VDA 19.2.
VDA 19 và phạm vi áp dụng
VDA 19 là tiêu chuẩn của ngành ô tô Đức về thử nghiệm độ sạch kỹ thuật, do VDA (Verband der Automobilindustrie) ban hành. Tiêu chuẩn này được yêu cầu bởi các OEM Đức như BMW, Volkswagen Group và Mercedes-Benz, cũng như các nhà cung cấp Tier-1 phục vụ các hãng này.
VDA 19 Phần 1 quy định việc phân tích nhiễm bẩn dạng hạt trên linh kiện ô tô: chiết tách, đếm, phân loại và báo cáo. Đây là phần được áp dụng khi khách hàng hoặc OEM yêu cầu thử nghiệm VDA 19 để nộp hồ sơ phòng thí nghiệm.
VDA 19 Phần 2 quy định yêu cầu về độ sạch kỹ thuật đối với môi trường lắp ráp. Phần này được áp dụng tại cơ sở sản xuất, không phải trong phòng thí nghiệm thử nghiệm.
Quy trình từng bước trong hướng dẫn này tập trung vào VDA 19 Phần 1. Để so sánh với ISO 16232 — tiêu chuẩn được hài hòa về kỹ thuật với VDA 19 Phần 1 trong hầu hết các ứng dụng — hãy xem hướng dẫn về ISO 16232 và VDA 19.
Quy trình thử nghiệm VDA 19.1
Thử nghiệm mẫu trắng và xác nhận môi trường
Kiểm tra và ghi nhận linh kiện
Lựa chọn và xác nhận phương pháp chiết tách
Lọc qua màng lọc
Phân tích khối lượng
Đếm hạt bằng phương pháp che khuất ánh sáng (LPC)
Phân loại hạt dưới kính hiển vi
Phân loại độ sạch và lập báo cáo
Khi thông số kỹ thuật của OEM yêu cầu, nhận dạng hạt bằng SEM-EDX sẽ được áp dụng cho các hạt cụ thể trên màng lọc trước khi phát hành báo cáo cuối cùng.
Thử nghiệm mẫu trắng và xác nhận môi trường
Không tiến hành chiết tách linh kiện trước khi xác minh môi trường thử nghiệm và toàn bộ thiết bị chiết tách đạt độ sạch yêu cầu.
Thử nghiệm mẫu trắng thực hiện toàn bộ quy trình chiết tách, bao gồm dung môi, bình chứa và thiết bị lọc, nhưng không có linh kiện. Kết quả giúp xác định mức nhiễm bẩn nền.
VDA 19 yêu cầu mức nhiễm bẩn của mẫu trắng phải thấp hơn các giới hạn đã xác định trước khi thử nghiệm linh kiện được tiếp tục. Nếu mức mẫu trắng quá cao, cần xác định và loại bỏ nguồn gây nhiễm bẩn trước khi phép thử được xem là hợp lệ.
Bước 1: Kiểm tra và ghi nhận linh kiện
Trước khi chiết tách, linh kiện được kiểm tra và ghi nhận tình trạng khi tiếp nhận. Tình trạng mẫu, bao gồm các chất gây nhiễm bẩn có thể quan sát, hư hỏng hoặc vấn đề liên quan đến bao bì, được ghi lại bằng hình ảnh và văn bản.
Bước này cung cấp dữ liệu nền trong trường hợp có câu hỏi về việc liệu kết quả phản ánh độ sạch trong sản xuất hay nhiễm bẩn phát sinh trong quá trình thao tác hoặc vận chuyển.
Các mẫu có dấu hiệu nhiễm bẩn sau sản xuất có thể cần được trao đổi với khách hàng trước khi tiếp tục thử nghiệm.
Bước 2: Lựa chọn và xác nhận phương pháp chiết tách
Phương pháp chiết tách
Cách hoạt động
Phù hợp nhất với
Rửa bằng áp lực
Dung môi đã lọc được ép qua các kênh bên trong bằng áp suất được kiểm soát
Lỗ khoan, khoang dẫn và đường dẫn dòng, như van thủy lực và ống rail nhiên liệu
Chiết tách bằng siêu âm
Linh kiện được ngâm trong bể dung môi, năng lượng siêu âm làm bong các hạt
Bề mặt phức tạp và hốc lõm không thể tiếp cận bằng phương pháp rửa trực tiếp
Khuấy
Linh kiện được ngâm trong dung môi và khuấy cơ học
Linh kiện có hình học đơn giản, không gian bên trong mở và dễ tiếp cận
Chiết tách bằng tia khí
Luồng khí định hướng làm bong hạt, sau đó hạt được thu giữ để phân tích
Linh kiện không được tiếp xúc với chất lỏng
Khi phương pháp không được quy định, phòng thí nghiệm sẽ lựa chọn và lập hồ sơ phương án phù hợp nhất. Hiệu quả chiết tách được xác nhận bằng các chu kỳ lặp lại cho đến khi số lượng hạt cho thấy đường cong suy giảm, chứng minh rằng phần lớn lượng nhiễm bẩn đã được loại bỏ.
Bước 3: Lọc
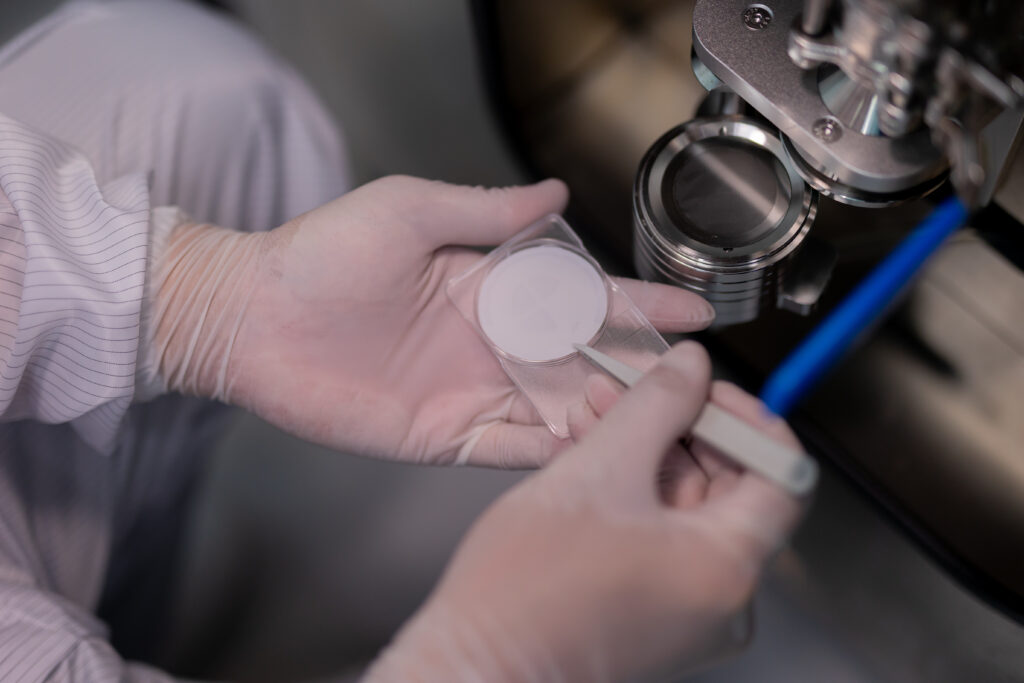
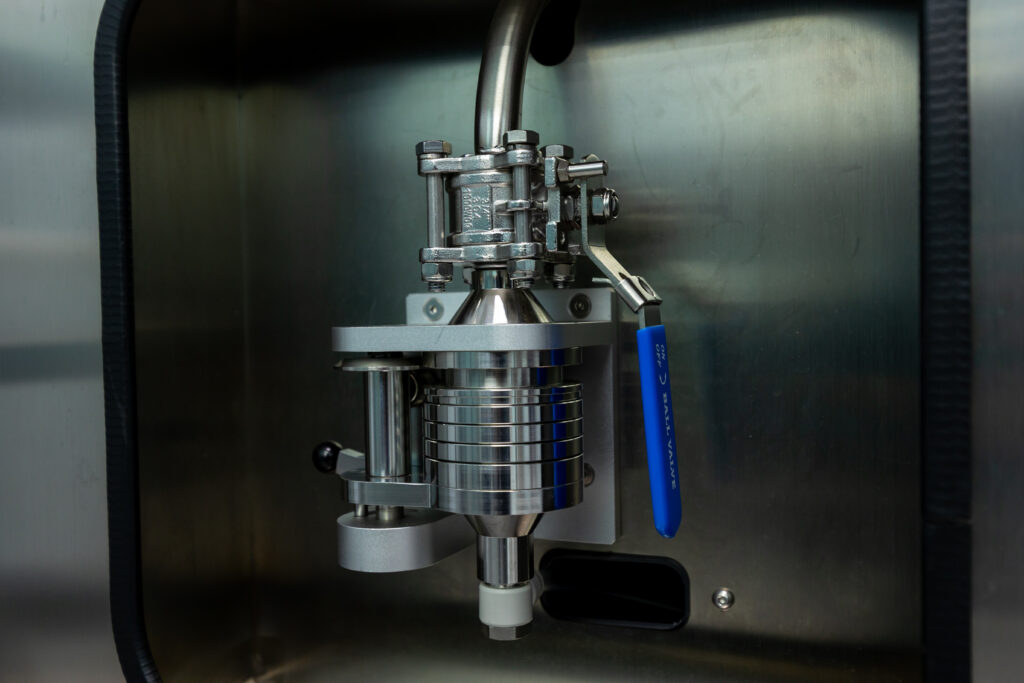
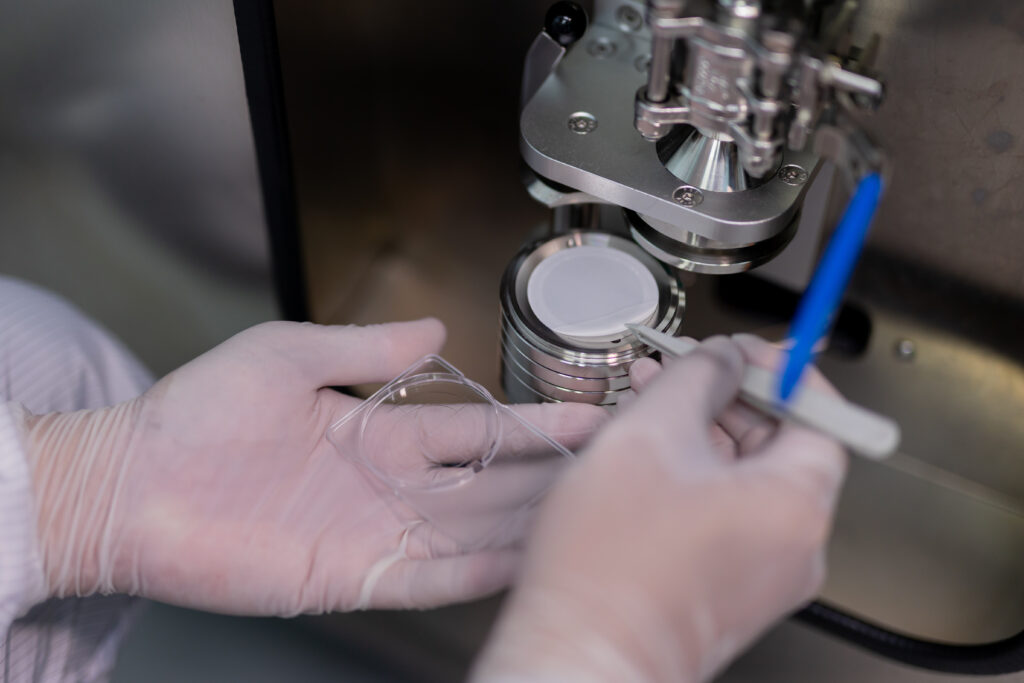
Sau khi chiết tách, dung môi mang theo các hạt được đưa qua màng lọc có kích thước lỗ xác định, thường là 5 micromet. Các hạt được thu giữ trên bề mặt màng lọc.
Màng lọc sau đó được ổn định, làm khô và cân bằng về nhiệt độ, độ ẩm ổn định để chuẩn bị cho quá trình cân và kiểm tra quang học.
Loại màng, kích thước lỗ lọc và điều kiện lọc được ghi nhận như một phần của hồ sơ thử nghiệm.
Bước 4: Phân tích khối lượng
Màng lọc đã làm khô được cân bằng cân phân tích đã hiệu chuẩn trước và sau khi lọc. Chênh lệch khối lượng chính là tổng khối lượng nhiễm bẩn thu được.
Phân tích khối lượng nhanh và là một phần bắt buộc trong chương trình thử nghiệm VDA 19. Tuy nhiên, phương pháp này có hạn chế về mặt chức năng: linh kiện có thể chứa một hạt quá lớn gây rủi ro đáng kể nhưng vẫn cho kết quả khối lượng tổng thấp.
Vì vậy, phân tích khối lượng được sử dụng kết hợp với, chứ không thay thế cho, việc đếm và phân loại hạt.
Bước 5: Đếm hạt bằng phương pháp che khuất ánh sáng (LPC)
Các hạt đã chiết tách được phân tán lại trong dung môi sạch và đưa qua thiết bị đếm hạt dựa trên laser, thiết bị này đếm và đo kích thước từng hạt riêng lẻ.
LPC cung cấp số lượng hạt theo các nhóm kích thước xác định, từ ngưỡng thấp nhất đến nhiều khoảng kích thước khác nhau, bao gồm cả các hạt lớn hơn 1.000 micromet.
LPC là phương pháp xác định liệu linh kiện có đáp ứng cấp độ sạch được quy định hay không. Một linh kiện có tổng khối lượng hạt thấp vẫn có thể vượt giới hạn trong một nhóm kích thước cụ thể nếu tồn tại một số ít hạt lớn.
Phân bố kích thước, không chỉ tổng số lượng hạt, mới là yếu tố được kiểm soát trong thông số kỹ thuật.
Bước 6: Phân loại hạt dưới kính hiển vi
Sau khi thực hiện LPC, các hạt trên màng lọc được kiểm tra dưới kính hiển vi đã hiệu chuẩn và phân loại theo các nhóm được quy định trong VDA 19.
Nhóm hạt
Đặc điểm quan sát
Nguồn điển hình
Tầm quan trọng
Hạt sáng bóng (kim loại)
Phản xạ ánh sáng chiếu tới
Mạt kim loại từ gia công, hạt mài mòn, cặn đúc
Có nguy cơ gây hư hỏng cơ học cao nhất; thường là giới hạn kỹ thuật quan trọng
Hạt không sáng bóng
Không phản xạ ánh sáng
Cao su, polymer, gốm, mảnh vụn khoáng, kim loại bị oxy hóa
Mức rủi ro phụ thuộc vào kích thước, độ cứng và ứng dụng
Sợi
Dạng kéo dài, theo tiêu chí tỷ lệ chiều dài/chiều rộng của tiêu chuẩn
Bao bì, vật liệu làm sạch, thành phần dệt may
Được đánh giá riêng với các hạt cứng
Một hạt kim loại sáng bóng vượt quá kích thước quy định thường có thể bị coi là không phù hợp, bất kể tổng số lượng hạt. Một số thông số kỹ thuật OEM còn chia nhỏ các nhóm này theo phiên bản tiêu chuẩn và yêu cầu được viện dẫn.
Các hạt quan trọng được ghi nhận bằng hình ảnh cùng với dữ liệu đếm hạt.
Bước 7: Nhận dạng hạt bằng SEM-EDX (khi được yêu cầu)
SEM-EDX được sử dụng để nhận dạng các hạt cụ thể trên màng lọc khi cần xác nhận bản chất của hạt hoặc khi thông số kỹ thuật của OEM yêu cầu xác định thành phần nguyên tố đối với các hạt có kích thước vượt ngưỡng quy định.
SEM chụp hình thái của hạt.
EDX xác định thành phần nguyên tố.
Nhờ đó, có thể phân biệt các vật liệu như sắt, nhôm, gốm, thủy tinh và polymer.
Phân tích này hỗ trợ điều tra nguồn gây nhiễm bẩn và được một số OEM yêu cầu đối với những loại hạt hoặc nhóm kích thước cụ thể. Hãy xác nhận với phòng thí nghiệm ngay ở giai đoạn trao đổi ban đầu nếu cần thực hiện SEM-EDX.
Bước 8: Phân loại độ sạch và lập báo cáo
Kết quả phân tích khối lượng, LPC và phân loại dưới kính hiển vi được tổng hợp thành Mã độ sạch linh kiện (Component Cleanliness Code — CCC), là dạng kết quả được tiêu chuẩn hóa trong VDA 19.
CCC được thể hiện bằng các cặp chữ cái–chữ số, đại diện cho khoảng kích thước và mức số lượng hạt. Các con số thấp hơn thường cho biết số lượng hạt ít hơn. Kết quả được đánh giá theo giới hạn của OEM hoặc khách hàng để xác định đạt/không đạt.
Cách ký hiệu và các nhóm kích thước phải tuân theo tiêu chuẩn áp dụng, thông số kỹ thuật OEM hoặc biểu mẫu của khách hàng. CCC không phải là định dạng chung cho mọi thông số kỹ thuật.
Báo cáo cuối cùng ghi nhận:
Phương pháp chiết tách
Kết quả thử nghiệm mẫu trắng
Tổng khối lượng hạt
Phân bố kích thước hạt bằng LPC
Phân loại hạt dưới kính hiển vi kèm hình ảnh
Cấp độ sạch cuối cùng
VDA 19 Phần 2 được áp dụng ở đâu?
VDA 19 Phần 2 quy định độ sạch kỹ thuật trong:
Môi trường lắp ráp
Trạm làm việc
Dụng cụ
Đồ gá
Khu vực đóng gói
Khu vực thao tác
Mục đích là ngăn ngừa nhiễm bẩn mới phát sinh trong quá trình lắp ráp, làm ảnh hưởng đến độ sạch đã được xác minh thông qua thử nghiệm theo Phần 1.
VDA 19 Phần 2 được áp dụng tại cơ sở sản xuất, không phải trong phòng thí nghiệm, và là một yêu cầu riêng biệt với thử nghiệm độ sạch linh kiện. Cần xác nhận yêu cầu cụ thể với OEM hoặc khách hàng.
Yêu cầu khi gửi mẫu
Trước khi gửi mẫu, cần chuẩn bị:
Tiêu chuẩn: VDA 19 Phần 1 hoặc ISO 16232 và phiên bản áp dụng
Cấp độ sạch: Hoặc giới hạn số lượng hạt tương ứng
Bề mặt được kiểm soát: Bề mặt tiếp xúc với chất lỏng được xác định trong bản vẽ
Bản vẽ: Số hiệu và phiên bản sửa đổi
Phương pháp chiết tách: Nếu OEM hoặc khách hàng quy định
SEM-EDX: Xác nhận có yêu cầu nhận dạng hạt hay không
Số lượng: Số mẫu cần gửi
Định dạng báo cáo: Biểu mẫu yêu cầu hoặc định dạng của OEM
Linh kiện cần được đóng trong túi polyethylene sạch, kín ngay sau khi sản xuất và giữ kín cho đến khi phòng thí nghiệm tiếp nhận. Tránh để giấy hoặc bìa carton tiếp xúc trực tiếp với bề mặt linh kiện, vì sợi từ các vật liệu này có thể bám vào mẫu và ảnh hưởng đến kết quả.
Câu hỏi thường gặp
VDA 19 khác ISO 16232 như thế nào?
VDA 19 Phần 1 và ISO 16232 được hài hòa về mặt kỹ thuật. Điểm khác biệt chính nằm ở định dạng báo cáo, cách ký hiệu cấp độ sạch và tiêu chuẩn được từng nhóm khách hàng yêu cầu.
Các OEM Đức thường quy định VDA 19, trong khi phần lớn OEM toàn cầu khác tham chiếu ISO 16232.
Làm thế nào để biết phương pháp chiết tách nào sẽ được sử dụng?
Phương pháp chiết tách được lựa chọn dựa trên hình học linh kiện và các bề mặt cần kiểm tra.
Nếu thông số kỹ thuật của OEM quy định phương pháp cụ thể, phòng thí nghiệm sẽ áp dụng phương pháp đó.
Nếu không có yêu cầu cụ thể, phòng thí nghiệm sẽ lựa chọn phương pháp phù hợp nhất và ghi nhận cơ sở lựa chọn.
Tôi có cần nhận dạng hạt bằng SEM-EDX trong thử nghiệm VDA 19 không?
Không phải lúc nào cũng cần. SEM-EDX được thực hiện khi:
Thông số kỹ thuật OEM yêu cầu xác định thành phần nguyên tố của hạt
Cần điều tra nguồn gây nhiễm bẩn
Cần nhận dạng vật liệu của hạt cụ thể
Đối với việc xác định cấp độ sạch tiêu chuẩn, phân tích khối lượng, LPC và phân loại dưới kính hiển vi thường là đủ.
Đóng gói và vận chuyển linh kiện để thử nghiệm VDA 19 như thế nào?
Đóng kín linh kiện trong túi polyethylene sạch ngay sau khi sản xuất và giữ kín cho đến khi phòng thí nghiệm tiếp nhận. Tránh sử dụng giấy hoặc bìa carton tiếp xúc trực tiếp với bề mặt linh kiện.
VDA 19 Phần 2 có áp dụng cho phép thử trong phòng thí nghiệm của tôi không?
Không. Phần 2 quy định độ sạch của môi trường lắp ráp và được áp dụng tại cơ sở sản xuất. Thử nghiệm độ sạch linh kiện trong phòng thí nghiệm thuộc phạm vi của Phần 1.
Yêu cầu báo giá thử nghiệm VDA 19
ALS Testing cung cấp dịch vụ thử nghiệm độ sạch kỹ thuật theo VDA 19 Phần 1 và ISO 16232 cho các linh kiện ô tô trong các ứng dụng:
Thủy lực
Nhiên liệu
Phanh
Hộp số
Hệ thống truyền động xe điện
Thử nghiệm được thực hiện trong phạm vi công nhận theo ISO/IEC 17025 khi thuộc phạm vi công nhận áp dụng.
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Năng lực VDA 19 và ISO 16232 | Có hỗ trợ nhận dạng hạt bằng SEM-EDX
Tháng 9 13, 2026
Thử nghiệm RoHS và các chất bị cấm: Hướng dẫn tuân thủ dành cho thiết bị điện tử ô tô
XEM THÊMThử nghiệm RoHS và các chất bị cấm: Hướng dẫn tuân thủ đối với thiết bị điện tử ô tô
Sàng lọc RoHS · REACH SVHC · IEC 62321 · Sàng lọc XRF · Phân tích xác nhận ICP-MS · Thử nghiệm phthalate bằng GC-MS
Năng lực thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Năng lực đánh giá tuân thủ RoHS và REACH | Thử nghiệm hóa học và điện tử
Một cụm lắp ráp PCB được xuất khẩu vào thị trường EU không được chứa chì vượt quá các giới hạn quy định. Vỏ cảm biến không được sử dụng lớp mạ chứa crôm hóa trị sáu. Các linh kiện của bộ dây điện không được chứa bất kỳ chất nào trong bốn loại phthalate bị hạn chế ở nồng độ vượt ngưỡng trong vật liệu cách điện.
Những yêu cầu này bắt nguồn từ RoHS. Đối với các nhà cung cấp thiết bị điện tử ô tô, việc tuyên bố tuân thủ không thể chỉ dựa trên tự chứng nhận mà cần có bằng chứng phân tích từ phòng thí nghiệm thử nghiệm.
RoHS yêu cầu những gì?
Chỉ thị RoHS (2011/65/EU, được sửa đổi bởi 2015/863/EU) hạn chế 10 chất nguy hại trong các thiết bị điện và điện tử được đưa ra thị trường EU. Hàm lượng của mỗi chất không được vượt quá ngưỡng quy định trong bất kỳ vật liệu đồng nhất nào của sản phẩm.
Chất
Ngưỡng giới hạn
Vị trí thường gặp trong thiết bị điện tử
Chì (Pb)
0,1%
Thiếc hàn, lớp phủ, chất ổn định
Thủy ngân (Hg)
0,1%
Công tắc, đèn
Cadimi (Cd)
0,01%
Lớp mạ, chất ổn định
Crôm hóa trị sáu Cr(VI)
0,1%
Xử lý bề mặt, lớp phủ
Polybrominated biphenyls (PBB)
0,1%
Chất chống cháy trong polymer
Polybrominated diphenyl ethers (PBDE)
0,1%
Chất chống cháy trong polymer
DEHP
0,1%
Chất hóa dẻo trong lớp cách điện PVC
BBP
0,1%
Chất hóa dẻo trong polymer
DBP
0,1%
Chất hóa dẻo trong polymer
DIBP
0,1%
Chất hóa dẻo trong polymer
Thiết bị ô tô có thể thuộc một số trường hợp miễn trừ khi hiện chưa có chất thay thế khả thi về mặt kỹ thuật. Các trường hợp miễn trừ được quy định trong các phụ lục của chỉ thị và được xem xét định kỳ.
Nếu sản phẩm của bạn thuộc diện miễn trừ, cần xác nhận số hiệu miễn trừ và thời hạn hiệu lực hiện tại trước khi sử dụng thông tin này trong tuyên bố tuân thủ.
Nghĩa vụ theo REACH và SVHC
REACH yêu cầu nhà cung cấp cung cấp thông tin về các chất SVHC có hàm lượng trên 0,1% theo khối lượng khi được yêu cầu.
Khi hàm lượng SVHC vượt quá 0,1% trong các sản phẩm được đưa ra thị trường EU với tổng khối lượng trên một tấn mỗi năm, doanh nghiệp cũng phải thực hiện thông báo cho ECHA.
Danh sách ứng viên hiện bao gồm hơn 230 chất và được cập nhật hai lần mỗi năm. RoHS và REACH có danh sách chất, ngưỡng giới hạn và cơ chế tuân thủ khác nhau. Một PCB có thể cần đáp ứng đồng thời cả hai quy định.
Phương pháp thử IEC 62321 cho PCB và thiết bị điện tử ô tô
IEC 62321 là bộ tiêu chuẩn quy định các phương pháp phân tích để xác định các chất thuộc phạm vi RoHS.
Thử nghiệm thường được thực hiện theo từng bước: trước tiên sàng lọc bằng XRF, sau đó tiến hành phân tích định lượng xác nhận nếu kết quả sàng lọc cho thấy nguy cơ vượt giới hạn.
Chất / Nhóm chất
Kỹ thuật
Giai đoạn
Chì, thủy ngân, cadimi, crôm tổng
XRF
Sàng lọc
Chì, thủy ngân, cadimi
ICP-MS (IEC 62321-4)
Phân tích xác nhận
Crôm tổng
ICP-OES (IEC 62321-5)
Bước xác nhận ban đầu
Crôm hóa trị sáu Cr(VI)
Quang phổ UV-Vis (IEC 62321-7-2)
Phân tích xác nhận
PBB, PBDE
XRF sau đó GC-MS (IEC 62321-6)
Sàng lọc sau đó xác nhận
Phthalate (DEHP, BBP, DBP, DIBP)
GC-MS (IEC 62321-8)
Phân tích xác nhận
Áp dụng IEC 62321 cho PCB ô tô: Những gì được kiểm tra?
Giới hạn RoHS được áp dụng cho từng vật liệu đồng nhất, không phải cho toàn bộ sản phẩm. Một đánh giá tuân thủ đầy đủ cần bao quát nhiều vật liệu khác nhau trong cùng một linh kiện.
Vật liệu hàn
Được đánh giá về hàm lượng chì. Việc chuyển sang vật liệu không chì là yêu cầu bắt buộc đối với hầu hết ứng dụng, nhưng một số trường hợp miễn trừ dành riêng cho ngành ô tô vẫn đang được xem xét định kỳ.
Tiếp điểm đầu nối và vỏ kim loại
Được kiểm tra về lớp mạ cadimi và các phương pháp xử lý bề mặt có chứa crôm hóa trị sáu.
Vật liệu cách điện polymer, vỏ cáp và vỏ linh kiện
Được đánh giá về hàm lượng PBB, PBDE và phthalate bằng GC-MS.
Vật liệu laminate PCB
Được sàng lọc về chất chống cháy chứa brom bằng XRF, sau đó phân tích xác nhận bằng GC-MS khi có dấu hiệu cần kiểm tra thêm.
Lớp phủ và bề mặt hoàn thiện
Được đánh giá về crôm hóa trị sáu, cadimi và chì, tùy thuộc vào loại xử lý bề mặt được sử dụng.
Sàng lọc REACH SVHC
Phạm vi sàng lọc được xác định dựa trên danh mục vật liệu và các nhóm SVHC có khả năng hiện diện cao nhất.
Việc gửi kèm danh mục vật liệu (BOM) cùng với mẫu giúp phòng thí nghiệm xây dựng chương trình sàng lọc hiệu quả hơn và tránh các phép phân tích xác nhận không cần thiết.
Câu hỏi thường gặp
RoHS có áp dụng cho thiết bị điện tử ô tô bán ngoài EU không?
RoHS áp dụng cho các thiết bị được đưa ra thị trường EU. Tuy nhiên, hầu hết OEM toàn cầu đều áp dụng RoHS như một yêu cầu trong chuỗi cung ứng, bất kể thị trường mục tiêu, vì linh kiện không tuân thủ có thể tạo ra rủi ro nếu điểm đến của sản phẩm thay đổi.
Cần xác nhận phạm vi áp dụng với khách hàng của bạn.
Chỉ sử dụng XRF có đủ để tuyên bố tuân thủ RoHS không?
Không. XRF chỉ là công cụ sàng lọc. Khi XRF cho thấy khả năng vượt giới hạn, cần thực hiện phân tích xác nhận bằng ICP-MS, ICP-OES, GC-MS hoặc UV-Vis, tùy thuộc vào loại chất cần xác định.
Tuyên bố tuân thủ chỉ dựa trên kết quả sàng lọc XRF không đủ cơ sở phân tích để bảo vệ về mặt kỹ thuật.
Bao lâu cần thực hiện lại sàng lọc REACH SVHC?
Danh sách ứng viên SVHC thường được cập nhật hai lần mỗi năm. Đánh giá dựa trên phiên bản cũ có thể không bao gồm các chất mới được bổ sung.
Doanh nghiệp nên theo dõi các cập nhật của ECHA và đánh giá các chất mới được liệt kê dựa trên danh mục vật liệu của mình theo định kỳ.
Cần cung cấp gì khi gửi mẫu thử RoHS?
Danh mục vật liệu, được phân tách theo từng vật liệu đồng nhất nếu có thể
Thị trường mục tiêu và các trường hợp miễn trừ được yêu cầu, kèm số hiệu miễn trừ và thời hạn
Phạm vi cần thực hiện: chỉ sàng lọc XRF hay phân tích xác nhận đầy đủ
Mẫu tuyên bố tuân thủ của OEM nếu có biểu mẫu cụ thể
Thử nghiệm RoHS và REACH tại ALS
ALS Testing cung cấp dịch vụ sàng lọc tuân thủ RoHS và đánh giá REACH SVHC cho PCB, đầu nối, cảm biến và vật liệu dùng trong ngành ô tô.
Chương trình thử nghiệm của chúng tôi áp dụng các phương pháp phân tích theo IEC 62321, bao gồm:
Sàng lọc XRF
Phân tích xác nhận bằng ICP-MS
ICP-OES
GC-MS
UV-Vis
Sắc ký ion
Kỹ thuật được lựa chọn tùy thuộc vào nhóm chất cần đánh giá. Thử nghiệm được công nhận theo ISO/IEC 17025 được cung cấp trong phạm vi năng lực đã được công nhận.
ISO/IEC 17025 khi áp dụng | Sàng lọc RoHS và REACH SVHC | Phương pháp phân tích IEC 62321
Tháng 9 13, 2026
Thử nghiệm vật liệu ô tô: VDA 278, phát thải VOC và chất lượng không khí trong nội thất
XEM THÊMThử nghiệm vật liệu ô tô: VDA 278, phát thải VOC và chất lượng không khí trong nội thất
Phát thải VOC · Hiện tượng mờ kính · Formaldehyde · Phun muối · Mô phỏng nhiệt và môi trường
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Năng lực theo VDA 278 và ISO 12219 | Chuyên môn về vật liệu ô tô
Các vật liệu được sử dụng trong sản xuất ô tô phải được thử nghiệm từ rất lâu trước khi đến dây chuyền lắp ráp. Mút ghế cần được đánh giá về phát thải VOC trước khi nội thất được phê duyệt. Tấm ốp cửa phải đạt thử nghiệm mờ kính trước khi được OEM chấp thuận theo thông số kỹ thuật. Giá đỡ được phủ lớp bảo vệ phải chịu được thử nghiệm phun muối trước khi sử dụng ở khu vực gầm xe.
Hướng dẫn này trình bày các lĩnh vực thử nghiệm vật liệu chính, những tiêu chuẩn điều chỉnh các phép thử và mối liên hệ của chúng với quy trình đánh giá năng lực nhà cung cấp.
Thử nghiệm vật liệu ô tô bao gồm những gì?
Thử nghiệm vật liệu ô tô bao quát nhiều lĩnh vực, bao gồm:
Phát thải hóa chất
Ăn mòn và mô phỏng môi trường
Kiểm tra các chất thuộc phạm vi quản lý pháp lý
Các vật liệu và linh kiện được thử nghiệm có thể bao gồm:
Polymer dùng cho chi tiết nội thất
Chất kết dính
Mút xốp
Vật liệu dệt
Lớp phủ
Chi tiết liên kết
Vật liệu dùng trong hệ thống truyền động xe điện (EV)
Yêu cầu thử nghiệm được xác định trong thông số kỹ thuật vật liệu của OEM, thỏa thuận chất lượng với nhà cung cấp hoặc cả hai. Khi công thức vật liệu, nguồn cung cấp hoặc thông số kỹ thuật của OEM thay đổi, doanh nghiệp thường phải thực hiện thử nghiệm lại. Đánh giá năng lực không phải là hoạt động chỉ thực hiện một lần.
Thử nghiệm phát thải VOC theo VDA 278 và ISO 12219
Phát thải hợp chất hữu cơ dễ bay hơi (VOC) từ vật liệu nội thất ô tô chịu các giới hạn nghiêm ngặt do OEM quy định.
Khoang nội thất xe là một không gian kín, nơi phát thải từ nhiều vật liệu có thể tích tụ. Vì vậy, để được phê duyệt đưa vào sản xuất, từng vật liệu cần đáp ứng các giới hạn phát thải đã xác định trước đó.
VDA 278: Phân tích giải hấp nhiệt bằng GC-MS
VDA 278 là tiêu chuẩn chính dùng để phân tích VOC và FOG (hợp chất bán bay hơi) trong các vật liệu phi kim loại của nội thất ô tô. Tiêu chuẩn này được các OEM Đức như BMW, Volkswagen Group, Mercedes-Benz và Audi yêu cầu, đồng thời được áp dụng rộng rãi trong các chuỗi cung ứng Tier-1 toàn cầu.
Phương pháp này gia nhiệt một lượng nhỏ mẫu vật liệu qua hai giai đoạn:
90°C đối với phần VOC
120°C đối với phần FOG
Các hợp chất được nhận dạng và định lượng bằng GC-MS, sau đó báo cáo theo đơn vị microgam trên mỗi gam vật liệu (µg/g) và được phân loại theo nhóm hóa học.
Kết quả đạt/không đạt được đánh giá dựa trên các giới hạn do OEM quy định cho:
Từng hợp chất
Từng nhóm hợp chất
Tổng hàm lượng VOC
ISO 12219: Thử nghiệm buồng ở cấp độ linh kiện
ISO 12219 là bộ tiêu chuẩn quốc tế về đo lường VOC trong nội thất xe.
Các phần từ ISO 12219-2 đến ISO 12219-7 quy định thử nghiệm phát thải ở cấp độ linh kiện từ từng loại vật liệu riêng lẻ. Đây là phạm vi phù hợp đối với các nhà cung cấp vật liệu.
ISO 12219-1 quy định việc kiểm tra không khí trong cabin xe ở cấp độ phê duyệt kiểu loại và không áp dụng cho đánh giá năng lực vật liệu.
Nếu thông số kỹ thuật tham chiếu ISO 12219, cần xác nhận phần tiêu chuẩn cụ thể và các điều kiện thử nghiệm áp dụng trước khi gửi mẫu.
VDA 275: Xác định Formaldehyde
Formaldehyde được quan tâm riêng trong hầu hết thông số kỹ thuật của OEM Đức, với các giới hạn thường nghiêm ngặt hơn giới hạn chung dành cho nhóm aldehyde trong VDA 278.
VDA 275 sử dụng phương pháp chai kín:
Mẫu được đặt cùng nước cất trong chai kín.
Mẫu được ổn định ở 60°C trong 3 giờ.
Formaldehyde được đo bằng phương pháp phân tích quang.
Kết quả được biểu thị bằng microgam trên mỗi gam vật liệu (µg/g).
ALS có thể thực hiện cả VDA 275 và VDA 278 từ một lần gửi mẫu duy nhất.
ISO 6452: Thử nghiệm hiện tượng mờ kính
Hiện tượng mờ kính là sự lắng đọng của hơi có khả năng ngưng tụ từ vật liệu nội thất lên kính chắn gió của xe.
ISO 6452 quy định các phương pháp đánh giá bằng:
Phương pháp khối lượng
Phương pháp quang học
Thử nghiệm mờ kính thường được yêu cầu thực hiện cùng với thử nghiệm VOC như một phần của hồ sơ đánh giá năng lực đầy đủ đối với vật liệu nội thất.
Các nguyên nhân phổ biến khiến thử nghiệm VOC không đạt
Dung môi còn tồn dư sau gia công
Chất kết dính, lớp phủ và laminate chưa được đóng rắn hoặc làm khô hoàn toàn trước khi thử nghiệm có thể giải phóng các hợp chất dung môi vượt quá giới hạn VOC.
Sự di chuyển của chất hóa dẻo
Polymer gốc PVC và các polymer có chứa chất hóa dẻo có thể giải phóng các hợp chất có nhiệt độ sôi cao trong phần FOG ở giai đoạn gia nhiệt 120°C.
Formaldehyde từ nhựa chất kết dính
Đây là vấn đề thường gặp ở tấm trần, thảm sàn và vật liệu mút sử dụng hệ nhựa chất kết dính gốc formaldehyde.
Hợp chất amine từ mút polyurethane
Sự hiện diện của các hợp chất amine có thể cho thấy phản ứng urethane chưa hoàn tất. Vấn đề này chịu ảnh hưởng bởi việc lựa chọn chất xúc tác và điều kiện đóng rắn.
Nhiễm bẩn nền
Việc ổn định mẫu trong môi trường không sạch hoặc bị nhiễm VOC có thể làm tăng kết quả, ngay cả khi bản thân vật liệu không phát thải ở mức cao.
Thử nghiệm ăn mòn và môi trường
Thử nghiệm vật liệu ô tô bao gồm đánh giá khả năng chống ăn mòn và hiệu suất trong môi trường đối với các linh kiện kim loại, lớp phủ và phương pháp xử lý bề mặt, bên cạnh các yêu cầu về phát thải VOC.
Thử nghiệm phun muối: ISO 9227 và ASTM B117
ISO 9227 bao gồm ba môi trường phun muối:
NSS: Phun muối trung tính
AASS: Phun muối axit axetic
CASS: Phun muối axit axetic gia tốc bằng đồng
ASTM B117 là tiêu chuẩn của Hoa Kỳ đối với thử nghiệm phun muối trung tính.
Tiêu chuẩn, môi trường thử nghiệm, thời gian phơi nhiễm và tiêu chí chấp nhận luôn phải được xác định trong thông số kỹ thuật của OEM. Không nên tự giả định các yêu cầu này dựa trên thông lệ chung.
Mô phỏng nhiệt và môi trường
Bộ tiêu chuẩn IEC 60068 bao quát các thử nghiệm mô phỏng môi trường chính đối với vật liệu và thiết bị điện tử ô tô, bao gồm:
IEC 60068-2-14: Sốc nhiệt hoặc thay đổi nhiệt độ
IEC 60068-2-78: Nhiệt ẩm ổn định
IEC 60068-2-1: Thử nghiệm lạnh
IEC 60068-2-2: Thử nghiệm nhiệt khô và chu kỳ nhiệt
Thử nghiệm nhiệt ẩm đặc biệt phù hợp đối với các linh kiện được sử dụng tại Malaysia và Đông Nam Á, nơi độ ẩm cao kéo dài là điều kiện vận hành phổ biến.
Thử nghiệm vật liệu cho linh kiện xe điện (EV)
Khi hoạt động sản xuất xe điện mở rộng tại Đông Nam Á, yêu cầu thử nghiệm vật liệu cũng phát triển vượt ra ngoài các ứng dụng truyền động truyền thống.
Các lĩnh vực thử nghiệm quan trọng đối với vật liệu dành cho xe điện bao gồm:
Linh kiện quản lý nhiệt pin
Đánh giá phát thải hóa chất
Đánh giá độ ổn định nhiệt trong dải nhiệt độ vận hành
Lớp cách điện cáp điện áp cao
Kiểm tra đặc tính điện khi tiếp xúc với độ ẩm
Đánh giá khả năng chịu chu kỳ nhiệt
Cụm thiết bị điện tử công suất
Đánh giá độ bền môi trường theo IEC 60068
Đánh giá khả năng tương thích hóa học với dung dịch làm mát
Vật liệu hệ thống pin
Đánh giá hiện tượng thoát khí khi chịu ứng suất nhiệt
Câu hỏi thường gặp
Sự khác nhau giữa VDA 278 và ISO 12219 trong thử nghiệm VOC là gì?
VDA 278 sử dụng phương pháp GC-MS giải hấp nhiệt và được các OEM Đức yêu cầu.
ISO 12219 bao gồm cả thử nghiệm không khí trong cabin ở cấp độ xe hoàn chỉnh và thử nghiệm phát thải ở cấp độ linh kiện. Đối với đánh giá năng lực vật liệu, các phần ISO 12219 liên quan đến thử nghiệm cấp độ linh kiện là phần được áp dụng.
Cả hai khung tiêu chuẩn có thể cùng được yêu cầu nếu chuỗi cung ứng của bạn phục vụ cả OEM Đức và các OEM quốc tế.
ALS có thể thực hiện VDA 278 và VDA 275 từ cùng một mẫu không?
Có. Cả hai phép thử có thể được thực hiện từ một lần gửi mẫu duy nhất, giúp giảm lượng vật liệu cần cung cấp và đơn giản hóa quy trình đệ trình. Hãy xác nhận cả hai yêu cầu ngay khi gửi yêu cầu thử nghiệm.
Thử nghiệm chất lượng không khí trong nội thất có giống thử nghiệm VOC không?
Không hoàn toàn.
Thử nghiệm VOC đo phát thải từ một mẫu vật liệu cụ thể trong điều kiện phòng thí nghiệm.
Chất lượng không khí trong nội thất đề cập đến tổng nồng độ VOC trong cabin xe, thường được OEM đánh giá ở cấp độ xe hoàn chỉnh.
Đối với nhà cung cấp vật liệu, yêu cầu thường là thử nghiệm phát thải VOC ở cấp độ linh kiện, không phải đo chất lượng không khí của toàn bộ cabin xe.
Cần chuẩn bị mẫu VDA 278 như thế nào?
Mẫu cần được ổn định ở 23°C và độ ẩm tương đối 50% trong 7 ngày trong môi trường sạch.
Khối lượng mẫu thường từ 1–3 gram. Sau khi sản xuất, mẫu cần được đóng kín ngay trong bao bì sạch, không chứa VOC.
Cần chuẩn bị gì trước khi gửi mẫu?
Trước khi gửi mẫu, hãy xác nhận:
Thông số kỹ thuật vật liệu và giới hạn chấp nhận
Tiêu chuẩn hoặc các tiêu chuẩn cần áp dụng
Số lượng mẫu có thể cung cấp
Mẫu đã được ổn định hay chưa
Biểu mẫu báo cáo của OEM, nếu có yêu cầu
Thử nghiệm vật liệu ô tô tại ALS
ALS Testing cung cấp dịch vụ thử nghiệm vật liệu ô tô trong các lĩnh vực:
Phát thải VOC
Hiện tượng mờ kính
Formaldehyde
Thử nghiệm phun muối
Mô phỏng nhiệt và môi trường
Dịch vụ thử nghiệm được công nhận theo ISO/IEC 17025 khi nằm trong phạm vi công nhận áp dụng.
Bước tiếp theo
Xem đầy đủ dịch vụ Thử nghiệm vật liệu và môi trường.
Đọc hướng dẫn chi tiết về Thử nghiệm VOC.
Quay lại Tổng quan về Thử nghiệm ô tô.
Liên hệ với đội ngũ của chúng tôi để nhận báo giá hoặc trao đổi kỹ thuật về thử nghiệm vật liệu:
https://www.alstesting.co.th/contact-us/ Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Năng lực VDA 278, ISO 9227 và IEC 60068 | Phục vụ Malaysia và Đông Nam Á
https://www.alstesting.co.th/contact-us/ Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Năng lực VDA 278, ISO 9227 và IEC 60068 | Phục vụ Malaysia và Đông Nam Á
Tháng 9 13, 2026
Phân tích hạt trong sản xuất ô tô: Phương pháp, tiêu chuẩn và ứng dụng
XEM THÊMPhân tích hạt trong sản xuất ô tô: Phương pháp, tiêu chuẩn và ứng dụng
Chiết tách hạt · Phân tích khối lượng · Đo kích thước và đếm hạt bằng kính hiển vi · Phân loại hạt · Nhận dạng bằng SEM-EDX
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Quy trình kiểm tra độ sạch ô tô | Chuyên môn sâu về ngành ô tô
Một hạt có kích thước nhỏ hơn một phần mười milimet cũng có thể ảnh hưởng đến van thủy lực, làm xước đầu phun nhiên liệu hoặc cản trở các lỗ dẫn dòng điều khiển hẹp. Mức độ rủi ro phụ thuộc vào loại linh kiện, khe hở, vật liệu và giới hạn độ sạch được quy định trong thông số kỹ thuật của OEM hoặc khách hàng.
Trong sản xuất ô tô, phân tích hạt là một quy trình kiểm tra độ sạch kỹ thuật, được sử dụng để chiết tách, đếm, đo kích thước, phân loại và nhận dạng các chất gây nhiễm bẩn dạng hạt trên linh kiện ô tô.
Phương pháp này giúp nhà sản xuất xác định:
Mức độ nhiễm bẩn hiện diện
Kích thước của các hạt
Vật liệu cấu thành các hạt
Kết quả thường được sử dụng cho những linh kiện mà hạt có thể ảnh hưởng đến:
Dòng chảy thủy lực
Quá trình phun nhiên liệu
Bôi trơn
Làm mát
Độ kín
Độ tin cậy của thiết bị điện tử
Sau đó, kết quả được so sánh với ISO 16232, VDA 19.1, thông số kỹ thuật của OEM hoặc giới hạn độ sạch do khách hàng quy định.
Phân tích hạt là gì?
Một quy trình phân tích hạt hoàn chỉnh thường tập trung vào ba khía cạnh thực tế:
Nội dung kiểm tra
Ý nghĩa
Tổng khối lượng hạt
Cho biết tổng lượng nhiễm bẩn trên linh kiện
Số lượng hạt và phân bố kích thước
Cho biết các hạt có vượt quá giới hạn về kích thước hoặc số lượng hay không
Loại hoặc vật liệu của hạt
Giúp xác định chất gây nhiễm bẩn là kim loại, phi kim loại, dạng sợi, hữu cơ, khoáng chất hay loại vật liệu khác
Không một phép đo đơn lẻ nào có thể cung cấp đầy đủ bức tranh. Một linh kiện có thể có tổng khối lượng hạt thấp nhưng vẫn chứa một hạt kim loại lớn có khả năng làm ảnh hưởng đến van hoặc lỗ gia công chính xác. Một linh kiện khác có thể chứa nhiều hạt nhỏ nhưng vẫn nằm trong giới hạn độ sạch đã thống nhất.
Phân tích hạt kết hợp khối lượng, phân bố kích thước và loại hạt, giúp nhà sản xuất và OEM đánh giá độ sạch dựa trên một thông số kỹ thuật cụ thể.
Để so sánh đầy đủ cách các yêu cầu về độ sạch được xử lý theo hai khung tiêu chuẩn chính của ngành ô tô, hãy xem bài viết liên quan về ISO 16232 và VDA 19.
Quy trình phân tích hạt hoạt động như thế nào?
Phân tích hạt không phải là một phép thử đơn lẻ. Đây là một quy trình được kiểm soát, chuyển từ chiết tách đến định lượng, đặc trưng hóa và báo cáo.
Giai đoạn
Nội dung thực hiện
Kết quả chính
Chiết tách
Loại bỏ hạt khỏi linh kiện bằng phương pháp được kiểm soát
Các hạt được chiết tách trong chất lỏng hoặc trên môi trường thu giữ
Định lượng
Cân, đếm và đo kích thước hạt
Khối lượng, số lượng và phân bố kích thước hạt
Đặc trưng hóa
Phân loại hoặc nhận dạng hạt theo loại vật liệu
Thông tin về hạt kim loại, phi kim loại, sợi, polymer, khoáng chất hoặc thành phần nguyên tố
Báo cáo
So sánh kết quả với yêu cầu độ sạch đã quy định
Mã độ sạch, giới hạn hạt hoặc định dạng báo cáo của khách hàng
Quy trình này được áp dụng cho các bề mặt có liên quan đến chức năng, kênh bên trong và những khu vực linh kiện mà nhiễm bẩn có thể ảnh hưởng đến hiệu suất, độ tin cậy hoặc việc khách hàng chấp nhận sản phẩm.
Phương pháp chiết tách hạt
Trước khi có thể đếm hoặc nhận dạng hạt, cần loại bỏ chúng khỏi linh kiện theo cách có kiểm soát. Mục đích của chiết tách là thu gom chất gây nhiễm bẩn từ các bề mặt liên quan mà không đưa thêm hạt từ môi trường thử nghiệm, dung môi, thiết bị hoặc quá trình thao tác.
Phương pháp chiết tách phụ thuộc vào:
Hình học linh kiện
Tình trạng bề mặt
Khối lượng linh kiện
Yêu cầu về độ sạch
Khả năng tiếp xúc an toàn của linh kiện với chất lỏng
Phương pháp chiết tách
Khi sử dụng
Lưu ý
Khuấy
Linh kiện có hình dạng đơn giản và khoang bên trong thông thoáng
Phù hợp với bề mặt dễ tiếp cận và linh kiện có thể chịu được việc ngâm
Rửa bằng áp lực
Có thể tiếp cận bề mặt hoặc kênh cần kiểm tra bằng dòng chất lỏng được kiểm soát
Phù hợp với các đường dẫn dòng, bề mặt và khu vực bên trong đã xác định
Chiết tách bằng siêu âm
Linh kiện có bề mặt phức tạp, hốc lõm hoặc hình học khó tiếp cận
Giúp tách hạt khỏi những khu vực mà phương pháp rửa trực tiếp có thể không làm sạch được
Chiết tách bằng tia khí
Linh kiện không nên tiếp xúc với chất lỏng
Chỉ sử dụng khi các hạt vẫn có thể được thu giữ và kiểm soát để phân tích
Xác nhận phương pháp chiết tách
Trước khi sử dụng một phương pháp chiết tách cho thử nghiệm sản xuất, phương pháp đó cần được xác nhận phù hợp với linh kiện và yêu cầu cụ thể.
Đường cong suy giảm thường được sử dụng để chứng minh rằng sau nhiều chu kỳ chiết tách lặp lại, số lượng hạt thu được giảm dần. Điều này giúp xác nhận phương pháp đang loại bỏ phần nhiễm bẩn có thể thu gom, thay vì để lại một lượng cặn đáng kể nhưng không được đo lường.
Kiểm tra mẫu trắng
Kiểm tra giá trị mẫu trắng cũng rất quan trọng. Phép kiểm tra này đánh giá độ sạch của:
Thiết bị chiết tách
Dung môi
Màng lọc
Môi trường thử nghiệm
Việc kiểm tra phải được thực hiện trước khi diễn giải kết quả của linh kiện. Nếu giá trị mẫu trắng quá cao, kết quả có thể bị ảnh hưởng bởi các hạt phát sinh trong quá trình thử nghiệm, thay vì phản ánh các hạt thực sự có trên linh kiện.
Phương pháp định lượng hạt
Sau khi chiết tách, dung dịch được lọc qua màng lọc để thu giữ và phân tích các hạt. Trong quy trình ALS được trình bày trong tài liệu tham chiếu, quá trình phân tích bao gồm đo khối lượng và đo, đếm kích thước hạt bằng kính hiển vi trên màng lọc.
Phương pháp
Nội dung đo lường
Ý nghĩa
Hạn chế
Phân tích khối lượng
Tổng khối lượng các hạt được thu giữ trên màng lọc
Cung cấp chỉ số tổng quan nhanh về mức độ nhiễm bẩn
Không cho biết phân bố kích thước hạt
Đo kích thước và đếm hạt bằng kính hiển vi
Số lượng hạt và khoảng kích thước hạt trên màng lọc
Cho biết các hạt có vượt quá giới hạn về số lượng hoặc kích thước hay không
Cần kính hiển vi và phương pháp phân tích hình ảnh đã được xác nhận
Đếm hạt trong chất lỏng khi được yêu cầu
Các hạt lơ lửng trong chất lỏng
Có thể được sử dụng khi khách hàng hoặc phương pháp thử yêu cầu
Không nên nhầm lẫn với phương pháp đếm hạt bằng kính hiển vi trên màng lọc
Phân tích khối lượng hữu ích vì cho biết tổng tải lượng nhiễm bẩn. Tuy nhiên, chỉ riêng khối lượng không thể cho biết nhiễm bẩn đến từ nhiều hạt nhỏ hay một hạt có kích thước vượt mức. Điều này rất quan trọng vì một hạt kim loại lớn có thể gây rủi ro chức năng cao hơn nhiều hạt nhỏ vẫn nằm trong giới hạn cho phép.
Đo kích thước và đếm hạt bằng kính hiển vi
Phương pháp này giúp khắc phục hạn chế trên. Màng lọc được kiểm tra bằng kính hiển vi đã hiệu chuẩn và hệ thống phân tích hình ảnh. Các hạt được đếm, đo kích thước và phân nhóm theo những khoảng kích thước xác định.
Dữ liệu thu được về phân bố kích thước giúp đánh giá linh kiện theo mã độ sạch hoặc giới hạn số lượng hạt được quy định bởi khách hàng, ISO 16232, VDA 19.1 hoặc biểu mẫu báo cáo tương ứng.
Đặc trưng hóa và nhận dạng vật liệu của hạt
Định lượng cho biết có bao nhiêu hạt và kích thước của chúng. Đặc trưng hóa giúp giải thích các hạt đó là gì và có thể bắt nguồn từ đâu.
Hạt hoặc phương pháp
Ý nghĩa
Tầm quan trọng
Hạt kim loại sáng bóng
Có thể là mạt phát sinh từ gia công, cắt, mài mòn hoặc mảnh vụn kim loại
Quan trọng đối với nguy cơ mài mòn, xước, kẹt van và các vấn đề điện tiềm ẩn
Hạt phi kim loại hoặc không sáng bóng
Có thể là polymer, cao su, khoáng chất, vật liệu phủ oxide hoặc cặn tồn dư
Giúp phân biệt mảnh vụn kim loại với các chất gây nhiễm bẩn khác từ quy trình hoặc thao tác
Sợi
Có thể đến từ bao bì, khăn lau, quần áo, quá trình thao tác hoặc môi trường sản xuất
Hữu ích để truy tìm nhiễm bẩn từ các công đoạn thao tác hoặc đóng gói
SEM-EDX
Xác định thành phần nguyên tố của hạt
Giúp phân biệt hạt sắt, nhôm, thép không gỉ, thủy tinh, gốm hoặc khoáng chất
FTIR
Xác định vật liệu hữu cơ hoặc polymer
Hữu ích đối với nhựa, chất đàn hồi, dầu, cặn hoặc chất gây nhiễm bẩn hữu cơ
Việc phân loại sợi cần tuân theo thông số kỹ thuật kiểm tra được áp dụng. Trong báo cáo mẫu của ALS, sợi được xem là hạt phi kim loại có tỷ lệ chiều dài trên chiều rộng lớn hơn 20, với đường kính tối đa ≤ 50 µm. Các phiên bản tiêu chuẩn khác hoặc thông số kỹ thuật của khách hàng có thể sử dụng tiêu chí đo sợi khác.
Khi cần xác nhận chính xác bản chất của hạt, SEM-EDX có thể cung cấp dữ liệu về thành phần nguyên tố. FTIR cũng có thể được sử dụng khi hạt có nguồn gốc hữu cơ hoặc polymer.
Những kỹ thuật này đặc biệt hữu ích khi phân tích hạt không chỉ nhằm phân loại độ sạch mà còn phục vụ điều tra nguồn gây nhiễm bẩn.
Kết quả phân tích hạt được báo cáo như thế nào?
Kết quả phân tích hạt thường được báo cáo dưới dạng kết quả độ sạch, bao gồm:
Số lượng hạt
Khoảng kích thước hạt
Đôi khi có thêm loại hạt
Trong nhiều báo cáo độ sạch ô tô, kết quả được thể hiện dưới dạng Mã độ sạch linh kiện (Component Cleanliness Code — CCC). Cách ký hiệu cụ thể phụ thuộc vào phiên bản ISO 16232, phiên bản VDA 19.1, thông số kỹ thuật của OEM hoặc biểu mẫu báo cáo của khách hàng.
Mã độ sạch linh kiện cung cấp cách thức chung để OEM, nhà cung cấp và phòng thí nghiệm trao đổi về đặc tính hạt của một linh kiện. Mã này nhóm các hạt theo những khoảng kích thước xác định và gán một cấp độ sạch cho từng khoảng.
Ví dụ
CCC = A (B11/C9/D7/E6/F3/G0/H1/I00/J00/K00)
Trong ví dụ này:
Mỗi chữ cái đại diện cho một khoảng kích thước hạt
Mỗi con số thể hiện mức số lượng hạt được phát hiện trong khoảng đó
Các con số thấp hơn thường cho thấy số lượng hạt trong nhóm kích thước đó ít hơn
Cách ký hiệu chính xác, nhóm kích thước và khoảng kích thước lớn nhất luôn phải tuân theo phiên bản tiêu chuẩn hiện hành, thông số kỹ thuật của OEM hoặc biểu mẫu báo cáo của khách hàng.
Một số báo cáo có thể sử dụng ký hiệu từ B đến K, trong khi các thông số kỹ thuật hoặc phiên bản tiêu chuẩn cập nhật có thể sử dụng các khoảng mở rộng. Vì vậy, ví dụ trên chỉ nên được xem là minh họa cho cách báo cáo, không phải định dạng chung áp dụng cho mọi phép kiểm tra độ sạch.
Kết quả độ sạch đo được sau đó được so sánh với yêu cầu của khách hàng, bản vẽ, thông số kỹ thuật mua hàng hoặc giới hạn chất lượng nội bộ. Điều này giúp nhà sản xuất có cơ sở rõ ràng hơn để:
Phê duyệt xuất xưởng
Điều tra vấn đề
Đánh giá năng lực nhà cung cấp
Thực hiện hành động khắc phục
Những ứng dụng quan trọng của phân tích hạt
Phân tích hạt có giá trị nhất đối với các linh kiện mà nhiễm bẩn dạng hạt có đường dẫn trực tiếp đến sự cố chức năng.
Lĩnh vực ứng dụng
Rủi ro điển hình
Phân tích hạt hỗ trợ như thế nào
Hệ thống thủy lực
Kẹt van, xước bề mặt, rò rỉ hoặc hạn chế dòng chảy
Kiểm tra hạt trong các đường dẫn hẹp và khe hở chính xác
Hệ thống phun nhiên liệu
Hư hỏng đầu phun, gián đoạn tia phun hoặc vấn đề về dòng chảy
Phát hiện các hạt có kích thước vượt mức hoặc hạt cứng trước khi lắp ráp
Linh kiện hộp số và hệ thống bôi trơn
Mài mòn trong đường dẫn dầu, ổ bi hoặc các bề mặt chuyển động
Hỗ trợ kiểm soát quy trình và đánh giá năng lực nhà cung cấp
Linh kiện làm mát và quản lý nhiệt
Hạn chế dòng chảy, vấn đề làm kín hoặc ảnh hưởng truyền nhiệt
Hữu ích cho mạch làm mát xe điện và các mạch có độ chính xác cao
Điện tử công suất và cụm lắp ráp điện tử
Rủi ro cách điện, tạo cầu nối hoặc nhiễm bẩn từ quy trình
Loại hạt có thể quan trọng không kém kích thước hạt
Phân tích hạt cũng hữu ích trong:
Đánh giá năng lực nhà cung cấp
Xác nhận quy trình
Điều tra lỗi xảy ra trong thực tế
Kiểm soát thay đổi trong sản xuất
Nếu có thay đổi về quy trình gia công, quy trình rửa, vật liệu đóng gói hoặc công đoạn lắp ráp, phân tích hạt có thể giúp xác nhận liệu thay đổi đó có ảnh hưởng đến độ sạch hay không.
Câu hỏi thường gặp
Sự khác biệt giữa phân tích hạt và kiểm tra độ sạch bằng mắt thường là gì?
Kiểm tra trực quan có thể phát hiện chất gây nhiễm bẩn nhìn thấy được, nhưng không thể đo số lượng hạt, phân bố kích thước, khối lượng hoặc thành phần vật liệu với mức độ chi tiết tương đương.
Phân tích hạt là một quy trình trong phòng thí nghiệm được kiểm soát, tạo ra dữ liệu định lượng về độ sạch để phục vụ đánh giá của OEM, yêu cầu chất lượng nhà cung cấp và điều tra quy trình.
Phân tích hạt có thể xác định nguồn gây nhiễm bẩn không?
Phân tích hạt có thể cung cấp bằng chứng mạnh về các nguồn gây nhiễm bẩn có khả năng xảy ra:
Hạt kim loại sáng bóng có thể liên quan đến gia công hoặc mài mòn.
Sợi có thể bắt nguồn từ bao bì, vật liệu lau, quần áo hoặc quá trình thao tác.
SEM-EDX và FTIR có thể cung cấp thông tin chi tiết hơn về vật liệu.
Tuy nhiên, việc xác định chắc chắn nguồn gốc vẫn có thể cần một cuộc điều tra lỗi hoặc điều tra quy trình toàn diện hơn.
Có phải mọi linh kiện ô tô đều cần phân tích hạt không?
Không. Phân tích hạt được áp dụng có chọn lọc cho các linh kiện mà nhiễm bẩn dạng hạt tạo ra rủi ro chức năng hoặc chất lượng cụ thể.
Các linh kiện thường được quan tâm bao gồm những chi tiết có:
Kênh dẫn chất lỏng hẹp
Khe hở chính xác
Bề mặt làm kín
Đường dẫn thủy lực
Đường dẫn nhiên liệu
Mạch làm mát
Khu vực điện tử nhạy cảm
Nếu bản vẽ OEM hoặc thông số kỹ thuật khách hàng quy định yêu cầu về độ sạch, phân tích hạt có thể cần thiết để xác minh sự phù hợp.
Phân tích hạt có luôn nằm trong phạm vi công nhận ISO/IEC 17025 không?
Không nhất thiết. Công nhận ISO/IEC 17025 áp dụng cho các phương pháp cụ thể trong phạm vi được công nhận của phòng thí nghiệm.
Một số phần của quy trình có thể được công nhận, trong khi các hoạt động bổ sung như phân loại hạt, SEM-EDX, FTIR hoặc điều tra nguồn gây nhiễm bẩn có thể được báo cáo dưới dạng phân tích hỗ trợ, tùy thuộc vào phạm vi của phòng thí nghiệm và yêu cầu của khách hàng.
Đối với hồ sơ đệ trình chính thức, cần xác nhận phạm vi công nhận áp dụng trước khi thử nghiệm.
Yêu cầu báo giá phân tích hạt
Dù bạn đang xây dựng chương trình thử nghiệm độ sạch cho một linh kiện mới, điều tra nhiễm bẩn từ quy trình sản xuất hay đánh giá năng lực nhà cung cấp theo yêu cầu về độ sạch của OEM, ALS Testing có thể hỗ trợ phân tích hạt cho linh kiện ô tô.
Thông tin cần chuẩn bị trước khi gửi mẫu
Tiêu chuẩn áp dụng hoặc thông số kỹ thuật của khách hàng
Giới hạn độ sạch hoặc mã độ sạch linh kiện yêu cầu
Bản vẽ linh kiện và thông tin vật liệu
Các bề mặt quan trọng hoặc kênh bên trong cần đánh giá
Số lượng mẫu và tình trạng sản xuất
Điều kiện đóng gói và yêu cầu thao tác
Biểu mẫu báo cáo của OEM, nếu áp dụng
Thử nghiệm theo công nhận ISO/IEC 17025 được cung cấp trong phạm vi được công nhận hiện hành. Các dịch vụ nhận dạng hạt bổ sung như SEM-EDX hoặc FTIR có thể được thực hiện khi thông số kỹ thuật của khách hàng hoặc mục tiêu điều tra yêu cầu.
Bước tiếp theo
Xem dịch vụ Thử nghiệm độ sạch kỹ thuật toàn diện của chúng tôi cho linh kiện ô tô:
https://www.alstesting.co.th/technical-cleanliness-testing/ Đọc hướng dẫn liên quan so sánh hai tiêu chuẩn chính ISO 16232 và VDA 19. Để tìm hiểu sâu hơn về phân bố kích thước hạt và phân loại độ sạch, hãy xem bài viết giải thích về Phân tích kích thước hạt. Liên hệ với đội ngũ của chúng tôi để nhận báo giá hoặc trao đổi kỹ thuật về phân tích hạt:
https://www.alstesting.co.th/contact-us/ Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Hỗ trợ chiết tách, đếm hạt bằng kính hiển vi và nhận dạng hạt | Thử nghiệm độ sạch cho ngành ô tô
Tháng 9 13, 2026
Phân tích kính hiển vi điện tử quét trong điều tra lỗi: SEM, FTIR, phân tích mặt cắt và xác định nguyên nhân gốc rễ
XEM THÊMPhân tích kính hiển vi điện tử quét trong điều tra lỗi: SEM, FTIR, phân tích mặt cắt và xác định nguyên nhân gốc rễ
SEM · EDX · FTIR · Phân tích mặt cắt · Điều tra nguyên nhân gốc rễ
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Hỗ trợ SEM, EDX, FTIR và phân tích mặt cắt | Phân tích lỗi ô tô
Một linh kiện có thể hư hỏng theo nhiều cách khác nhau. Linh kiện có thể bị nứt trong quá trình thử nghiệm đánh giá năng lực, bị ăn mòn sau khi đưa vào sử dụng, xuất hiện khuyết tật lớp phủ hoặc bị lỗi điện mà không có dấu hiệu rõ ràng trên bề mặt.
Câu hỏi đầu tiên thường là: Bộ phận nào đã bị hỏng?
Tuy nhiên, câu hỏi có giá trị hơn là: Vì sao nó bị hỏng? Phân tích bằng kính hiển vi điện tử quét (SEM) là một trong những kỹ thuật quan trọng trong điều tra lỗi ô tô, vì có thể kiểm tra bề mặt phá hủy, đặc điểm ăn mòn, các hạt, lớp phủ và khuyết tật bề mặt ở độ phóng đại cao hơn nhiều so với kính hiển vi quang học. SEM hiếm khi được sử dụng riêng lẻ. Một cuộc điều tra hiệu quả thường kết hợp SEM với: EDX để xác định thành phần nguyên tố FTIR để nhận dạng vật liệu hữu cơ Phân tích mặt cắt để quan sát cấu trúc bên trong Thông tin về lịch sử sử dụng và quá trình sản xuất của linh kiện Một quy trình phân tích lỗi tốt không bắt đầu ngay bằng độ phóng đại cao nhất. Quy trình nên bắt đầu từ những kiểm tra ít phá hủy nhất, xây dựng bằng chứng từng bước và chỉ cắt hoặc làm thay đổi mẫu khi có lý do rõ ràng phục vụ cho cuộc điều tra. Điều gì xảy ra trong quá trình phân tích lỗi? Phân tích lỗi là một cuộc điều tra có hệ thống nhằm tìm hiểu các bằng chứng vật lý, hóa học hoặc cơ học liên quan đến sự cố của linh kiện. Mục tiêu không chỉ đơn giản là chụp ảnh bằng kính hiển vi, mà là kết nối những hư hỏng quan sát được với cơ chế lỗi có khả năng cao nhất và các điều kiện gây ra lỗi đó. Một cuộc điều tra điển hình thường chuyển từ quan sát tổng quát sang phân tích có trọng điểm. Giai đoạn Nội dung thực hiện Ý nghĩa Kiểm tra trực quan và quang học Ghi nhận tình trạng mẫu khi tiếp nhận và xác định khu vực hư hỏng Bảo toàn bằng chứng trước khi cắt, làm sạch hoặc phủ mẫu Chụp ảnh SEM Kiểm tra bề mặt phá hủy, ăn mòn, hạt hoặc khuyết tật bề mặt ở độ phóng đại cao Thể hiện các đặc điểm tinh vi mà kính hiển vi quang học có thể bỏ sót Phân tích EDX Phát hiện tín hiệu nguyên tố tại các khu vực hoặc hạt được lựa chọn Hỗ trợ kiểm chứng giả thuyết về vật liệu, nhiễm bẩn hoặc ăn mòn Quang phổ FTIR Nhận dạng vật liệu hữu cơ như polymer, dầu, lớp phủ hoặc cặn tồn dư Hữu ích khi điều tra chất nhiễm bẩn phi kim loại và lỗi liên quan đến polymer Phân tích mặt cắt Cắt và đánh bóng mẫu để làm lộ cấu trúc bên trong Cho thấy các lớp phủ, bề mặt tiếp giáp, đường đi của vết nứt, độ rỗng hoặc đặc điểm mối hàn Trình tự có thể thay đổi tùy theo loại mẫu, nhưng nguyên tắc vẫn giống nhau: ghi nhận không phá hủy phải được thực hiện trước. Công đoạn chuẩn bị phá hủy nên thực hiện sau, khi chuyên viên phân tích đã xác định được loại bằng chứng cần làm lộ. Kiểm tra trực quan và quang học Đây là bước đầu tiên, đơn giản nhưng rất quan trọng. Phòng thí nghiệm ghi nhận tình trạng mẫu, chụp ảnh khu vực hư hỏng và mô tả các đặc điểm có thể quan sát như: Vết nứt Ăn mòn Vết ố Biến dạng Dấu hiệu mài mòn Hư hỏng lớp phủ Kính hiển vi soi nổi cung cấp hình ảnh tổng quan ở độ phóng đại thấp với độ sâu trường ảnh lớn. Điều này giúp chuyên viên xác định bước kiểm tra tiếp theo bằng SEM hoặc vị trí cần lấy mặt cắt. Bỏ qua giai đoạn này có thể làm mất những thông tin nền quan trọng, đặc biệt khi mẫu được cắt, làm sạch hoặc đúc cố định. Phân tích bằng kính hiển vi điện tử quét SEM sử dụng một chùm electron hội tụ để quét bề mặt mẫu và tạo ra hình ảnh ở độ phóng đại cao. Trong phân tích lỗi, kỹ thuật này đặc biệt hữu ích đối với bề mặt phá hủy và các đặc điểm bề mặt thô, có cấu trúc ba chiều. Trên một linh kiện kim loại bị gãy, SEM có thể thể hiện những đặc điểm hỗ trợ nhận định về: Phá hủy do mỏi Phá hủy do quá tải Phá hủy giòn Hư hỏng liên quan đến mài mòn Khi xuất hiện, vân mỏi có thể cho thấy quá trình phát triển vết nứt theo từng giai đoạn. Các đặc điểm dạng hõm lõm có thể hỗ trợ nhận định về phá hủy dẻo do quá tải. Các mặt phẳng giống mặt phá hủy phân cắt có thể gợi ý phá hủy giòn. Tuy nhiên, không nên diễn giải những đặc điểm này một cách riêng lẻ. Chúng cần được xem xét cùng với: Loại vật liệu Lịch sử tải Hình học linh kiện Điều kiện sử dụng thực tế SEM cũng hữu ích để kiểm tra cặn ăn mòn, khuyết tật lớp phủ, hạt, chất gây nhiễm bẩn và hư hỏng bề mặt. Kỹ thuật này thể hiện rõ hình thái của đặc điểm cần phân tích, nhưng không thể tự mình xác định mọi hợp chất hóa học. Đó là lý do SEM thường được kết hợp với EDX. EDX bổ sung gì cho SEM? EDX, còn được viết là EDS, phát hiện các tia X đặc trưng được phát ra từ mẫu khi mẫu được chiếu bằng chùm electron. Nhờ đó, chuyên viên phân tích có thể xác định các nguyên tố hiện diện tại một điểm, khu vực hoặc hạt được lựa chọn. Ví dụ, EDX có thể phát hiện các tín hiệu nguyên tố của clo, lưu huỳnh, oxy, sắt, nhôm, đồng, silic hoặc các nguyên tố khác. Những tín hiệu này có thể hỗ trợ giả thuyết về ăn mòn, nhiễm bẩn hoặc sự chuyển vật liệu. Tuy nhiên, không nên mô tả EDX là phương pháp tự mình xác nhận một hợp chất cụ thể. Việc phát hiện clo không tự động chứng minh sự hiện diện của một hợp chất chloride xác định, cũng như phát hiện lưu huỳnh không đồng nghĩa chắc chắn với sulfate. Kết quả cần được diễn giải cùng với tình trạng mẫu, hình thái quan sát được và các phép thử hỗ trợ. FTIR đối với vật liệu hữu cơ và cặn tồn dư SEM và EDX là những công cụ mạnh để chụp ảnh và phân tích thành phần nguyên tố, nhưng chúng không phải là lựa chọn tối ưu để nhận dạng vật liệu hữu cơ. FTIR được sử dụng khi vấn đề liên quan đến polymer, lớp phủ, chất kết dính, dầu, chất đàn hồi hoặc màng cặn. FTIR đo cách vật liệu hấp thụ ánh sáng hồng ngoại và tạo ra phổ, sau đó phổ này được so sánh với dữ liệu tham chiếu. Trong phân tích lỗi ô tô, FTIR có thể hỗ trợ nhận dạng: Vật liệu làm kín Chất gây nhiễm bẩn dạng polymer Cặn chất kết dính Màng lớp phủ Vật liệu hữu cơ bị phân hủy gần khu vực hư hỏng Phân tích mặt cắt Một số lỗi không thể được giải thích chỉ bằng việc kiểm tra bề mặt. Phân tích mặt cắt được sử dụng khi cần quan sát bên trong vật liệu, lớp phủ, mối hàn, lớp mạ hoặc bề mặt tiếp giáp được liên kết. Mẫu được đúc cố định, cắt, mài và đánh bóng để làm lộ khu vực cần phân tích. Đối với kim loại, có thể sử dụng phương pháp ăn mòn kim tương để làm rõ vi cấu trúc. Đối với lớp phủ hoặc linh kiện điện tử, mặt cắt có thể cho thấy: Độ dày lớp Lỗ rỗng Vết nứt Hiện tượng tách lớp Độ xốp Khuyết tật tại bề mặt tiếp giáp Vì phân tích mặt cắt làm thay đổi mẫu vĩnh viễn, phương pháp này nên được thực hiện sau khi đã kiểm tra trực quan và bề mặt. Vị trí cắt cần được lựa chọn dựa trên các bằng chứng đã thu thập trước đó. Lựa chọn kỹ thuật phù hợp với từng dạng lỗi Các triệu chứng hư hỏng khác nhau cần những loại bằng chứng khác nhau. Bảng dưới đây là điểm khởi đầu thực tế, nhưng kế hoạch thử nghiệm cuối cùng cần dựa trên tình trạng mẫu và mục tiêu điều tra. Triệu chứng hư hỏng Kỹ thuật phù hợp Bằng chứng phòng thí nghiệm có thể tìm kiếm Linh kiện kim loại bị nứt Kiểm tra trực quan, SEM, EDX, phân tích mặt cắt Nguồn gốc vết nứt, dạng phá hủy, tạp chất, dấu hiệu ăn mòn hoặc quá tải Đầu nối bị ăn mòn Kiểm tra trực quan, SEM, EDX, FTIR khi có cặn Hình thái ăn mòn, tín hiệu nguyên tố, nhận dạng cặn hoặc màng bề mặt Khuyết tật lớp phủ Kiểm tra quang học, phân tích mặt cắt, SEM, FTIR Độ dày lớp phủ, vấn đề về độ bám dính, nhiễm bẩn và tình trạng bề mặt tiếp giáp Lỗi polymer hoặc cao su FTIR, kiểm tra quang học, SEM khi cần Nhận dạng vật liệu, sự phân hủy, nhiễm bẩn hoặc hư hỏng bề mặt Hạt hoặc cặn chưa xác định SEM-EDX, FTIR Hồ sơ thành phần nguyên tố, loại vật liệu hữu cơ hoặc nguồn gây nhiễm bẩn có thể xảy ra Một kỹ thuật riêng lẻ có thể giải đáp một phần vấn đề, nhưng phần lớn hoạt động xác định nguyên nhân gốc rễ cần nhiều nguồn bằng chứng: SEM cho biết bề mặt đã hư hỏng như thế nào. EDX bổ sung thông tin về thành phần nguyên tố. FTIR nhận dạng cặn hữu cơ. Phân tích mặt cắt cho thấy điều gì đã xảy ra bên dưới bề mặt. Ví dụ về một cuộc điều tra Hãy xem xét một đầu nối ô tô được trả về từ thực tế sử dụng sau khi phát sinh lỗi điện chập chờn. Kiểm tra trực quan có thể cho thấy vết ố quanh khu vực tiếp điểm. SEM có thể kiểm tra bề mặt tiếp điểm ở độ phóng đại cao hơn, đồng thời cho thấy hình thái ăn mòn hoặc các hạt nằm giữa các tiếp điểm. EDX có thể phát hiện các tín hiệu nguyên tố như clo, lưu huỳnh, đồng, thiếc hoặc những nguyên tố khác, qua đó hỗ trợ giả thuyết về nhiễm bẩn hoặc ăn mòn. Nếu xuất hiện màng hoặc cặn, FTIR có thể giúp xác định đó là dầu, polymer, cặn chất kết dính hay vật liệu hữu cơ liên quan đến quy trình. Nếu nghi ngờ hơi ẩm xâm nhập hoặc hư hỏng bộ phận làm kín, mặt cắt qua khu vực làm kín có thể cho thấy bề mặt tiếp giáp, hình dạng gioăng hoặc tình trạng vỏ đã góp phần gây ra lỗi hay không. Kết luận cần được xây dựng dựa trên toàn bộ bằng chứng, không chỉ dựa vào một hình ảnh hoặc một phổ phân tích riêng lẻ. Cần chuẩn bị gì trước khi gửi mẫu? Phân tích lỗi sẽ tập trung và hiệu quả hơn khi phòng thí nghiệm nhận được cả linh kiện bị lỗi lẫn thông tin nền phù hợp. Hãy chuẩn bị những nội dung sau nếu có thể: Tên và chức năng của linh kiện Triệu chứng lỗi và thời điểm phát hiện Mẫu đến từ sản xuất, thử nghiệm đánh giá năng lực hay thực tế sử dụng Cấp vật liệu, lớp phủ, lớp mạ hoặc xử lý bề mặt Môi trường vận hành như nhiệt, độ ẩm, rung động hoặc tiếp xúc hóa chất Số lượng mẫu lỗi và số lượng mẫu đối chứng đạt Hình ảnh trước khi tháo khỏi hệ thống hoặc làm sạch, nếu có Dữ liệu thử nghiệm hoặc hồ sơ kiểm tra trước đó Mục đích mà báo cáo cần hỗ trợ, chẳng hạn như xác định nguyên nhân gốc rễ, hành động khắc phục hoặc phản hồi khách hàng Không nên làm sạch, cắt hoặc thay đổi khu vực bị lỗi trước khi gửi mẫu, trừ khi được phòng thí nghiệm hướng dẫn. Nếu có mẫu đối chứng, hãy gửi kèm. Một linh kiện đạt từ cùng lô sản xuất có thể giúp cuộc điều tra trở nên thuyết phục hơn đáng kể. Báo cáo phân tích lỗi có thể và không thể làm gì? Báo cáo phân tích lỗi có thể: Xác định những hư hỏng đã quan sát được Mô tả các bằng chứng Giải thích cơ chế lỗi có khả năng xảy ra Hỗ trợ kết luận về nguyên nhân gốc rễ dựa trên bằng chứng Đề xuất các yếu tố góp phần hoặc khu vực quy trình cần kiểm tra tiếp theo Tuy nhiên, báo cáo không nên được xem là phán quyết pháp lý độc lập. Việc nguyên nhân gốc rễ thuộc về trách nhiệm của nhà cung cấp, lỗi thiết kế, lỗi lọt khỏi quy trình sản xuất, sử dụng sai mục đích hay điều kiện thực tế ngoài dự kiến còn phụ thuộc vào bằng chứng kỹ thuật cùng bối cảnh hợp đồng và thương mại. Thời gian trả kết quả cũng phụ thuộc vào phạm vi công việc. Một phép kiểm tra SEM-EDX đơn giản có thể nhanh hơn một cuộc điều tra đa kỹ thuật bao gồm chuẩn bị mặt cắt, FTIR và phân tích mẫu đối chứng. Nếu vụ việc cần xử lý gấp, thời gian cần được trao đổi trước khi thống nhất kế hoạch thử nghiệm. Câu hỏi thường gặp Tôi có cần biết trước mình cần kỹ thuật nào không? Không. Bạn có thể gửi trước mô tả lỗi, hình ảnh và thông tin nền hiện có. Phòng thí nghiệm có thể tư vấn liệu SEM, EDX, FTIR, phân tích mặt cắt hay phương pháp khác là phù hợp. Phân tích kính hiển vi điện tử quét được sử dụng để làm gì? Phân tích SEM được sử dụng để kiểm tra các đặc điểm bề mặt tinh vi như hình thái phá hủy, cặn ăn mòn, dấu hiệu mài mòn, hạt, khuyết tật lớp phủ và nhiễm bẩn. Phương pháp này giúp thể hiện những chi tiết không thể nhìn thấy bằng kính hiển vi quang học thông thường. SEM và EDX có thể xác định chính xác nguyên nhân ăn mòn không? SEM và EDX có thể hỗ trợ điều tra ăn mòn bằng cách thể hiện hình thái và tín hiệu nguyên tố. Chúng có thể cho thấy sự hiện diện của các nguyên tố như clo, lưu huỳnh hoặc oxy. Tuy nhiên, nguyên nhân chính xác vẫn cần được xác định dựa trên các bằng chứng bổ sung như lịch sử sử dụng, tình trạng vật liệu, môi trường, phân tích cặn và dữ liệu quy trình. Phân tích lỗi chỉ áp dụng cho linh kiện kim loại phải không? Không. Phân tích lỗi có thể áp dụng cho kim loại, polymer, cao su, lớp phủ, chất kết dính, vật liệu điện tử và vật liệu composite. Việc lựa chọn kỹ thuật phụ thuộc vào vật liệu và triệu chứng hư hỏng. Mọi kết quả phân tích lỗi có được công nhận theo ISO/IEC 17025 không? Không nhất thiết. Công nhận ISO/IEC 17025 áp dụng cho các phương pháp cụ thể nằm trong phạm vi công nhận của phòng thí nghiệm. Nếu cần kết quả được công nhận để đệ trình, hãy xác nhận chính xác phương pháp và phạm vi công nhận trước khi bắt đầu. Tìm hiểu sâu hơn về phân tích SEM Bài viết này trình bày SEM như một phần của quy trình phân tích lỗi tổng thể. Để xem hướng dẫn kỹ thuật chi tiết hơn về chụp ảnh SEM, độ phóng đại, chuẩn bị mẫu và các giới hạn của phương pháp, hãy tham khảo bài viết chuyên sâu về Phân tích SEM trong điều tra lỗi ô tô. Yêu cầu báo giá phân tích lỗi ALS Testing hỗ trợ phân tích lỗi ô tô đối với linh kiện bị nứt, ăn mòn, khuyết tật lớp phủ, nhiễm bẩn, lỗi polymer và các cụm lắp ráp được trả về từ thực tế sử dụng. Thử nghiệm theo công nhận ISO/IEC 17025 được cung cấp khi phương pháp nằm trong phạm vi công nhận tương ứng. Vui lòng cung cấp tình trạng mẫu, thông tin nền về lỗi và mục đích của báo cáo để phòng thí nghiệm đề xuất kế hoạch điều tra phù hợp. Các bước tiếp theo Xem tổng quan dịch vụ Phân tích lỗi:
https://www.alstesting.co.th/failure-analysis-services-sem-ftir-edx-als-testing/ Đọc hướng dẫn chi tiết về Phân tích SEM trong điều tra lỗi ô tô Tìm hiểu năng lực nhận dạng vật liệu bằng FTIR đối với vật liệu ô tô Liên hệ với đội ngũ của chúng tôi để trao đổi về nhu cầu phân tích lỗi:
https://www.alstesting.co.th/contact-us/ Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Hỗ trợ SEM, EDX, FTIR và phân tích mặt cắt | Phân tích lỗi ô tô
Tháng 9 13, 2026
Tiêu chuẩn thử nghiệm ô tô: Hướng dẫn tham khảo toàn diện về ISO, VDA, IEC và ASTM
XEM THÊMTiêu chuẩn thử nghiệm ô tô: Hướng dẫn tham khảo toàn diện về ISO, VDA, IEC và ASTM
Độ sạch · Phân tích lỗi · Vật liệu và môi trường · Hóa học và điện tử
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Hỗ trợ thử nghiệm liên ngành | Chuyên môn sâu về ngành ô tô
Các tiêu chuẩn thử nghiệm ô tô giúp nhà sản xuất chứng minh rằng linh kiện đáp ứng các yêu cầu được nêu trong bản vẽ OEM, thông số kỹ thuật vật liệu, tài liệu mua hàng hoặc thỏa thuận chất lượng.
Thách thức nằm ở chỗ thử nghiệm ô tô không chỉ dựa trên một nhóm tiêu chuẩn duy nhất. Độ sạch, ăn mòn, phát thải VOC, độ ẩm, nhiễm bẩn PCB và sự tuân thủ về hóa chất có thể lần lượt sử dụng các tiêu chuẩn hoặc tài liệu tham chiếu khác nhau như ISO, VDA, IEC, ASTM, IPC hoặc các quy định pháp lý.
Hướng dẫn này tổng hợp các tiêu chuẩn thử nghiệm ô tô quan trọng theo từng lĩnh vực, giúp đội ngũ kỹ thuật, chất lượng và thu mua xác định:
Mỗi tài liệu tham chiếu được sử dụng cho mục đích gì
Những thông tin nào cần được xác nhận trước khi gửi mẫu đến phòng thí nghiệm
Tiêu chuẩn nào phù hợp với yêu cầu của OEM hoặc khách hàng cụ thể
Cách sử dụng hướng dẫn này
Tiêu chuẩn được nêu trong tài liệu của khách hàng luôn phải được xem là yêu cầu kiểm soát. Nếu bản vẽ yêu cầu ISO 9227, hãy thử nghiệm theo ISO 9227. Nếu yêu cầu ASTM B117, hãy thực hiện thử nghiệm và lập báo cáo theo ASTM B117. Nếu tài liệu tham chiếu một phương pháp của OEM hoặc một phiên bản tiêu chuẩn cụ thể, hãy gửi tài liệu đó cho phòng thí nghiệm trước khi bắt đầu thử nghiệm.
Để sàng lọc nhanh, có thể sử dụng bảng dưới đây nhằm đối chiếu nhu cầu thử nghiệm với nhóm tiêu chuẩn phù hợp.
Nhu cầu thử nghiệm
Tiêu chuẩn hoặc phương pháp phổ biến
Nội dung cần xác nhận trước khi thử nghiệm
Độ sạch kỹ thuật và hạt
ISO 16232, VDA 19.1, VDA 19.2
Bề mặt linh kiện, phương pháp chiết tách, mã cấp độ sạch và định dạng báo cáo
Điều tra lỗi
SEM, EDX, FTIR, kính hiển vi, phân tích mặt cắt
Dạng hư hỏng, lịch sử mẫu, nghi vấn về vật liệu hoặc quy trình
Ăn mòn và phơi nhiễm môi trường
ISO 9227, ASTM B117, bộ tiêu chuẩn IEC 60068
Điều kiện phơi nhiễm, thời gian, khoảng kiểm tra và tiêu chí chấp nhận
Phát thải từ vật liệu nội thất
VDA 278, ISO 12219, VDA 275, ISO 6452
Loại vật liệu, yêu cầu OEM, tiêu chí VOC hoặc mờ kính
Thử nghiệm điện tử và hóa học
IPC-TM-650, J-STD-001, IEC 62321, REACH
Loại bo mạch, chất mục tiêu, giới hạn chấp nhận và phạm vi báo cáo yêu cầu
Tiêu chuẩn về độ sạch và nhiễm bẩn dạng hạt
Thử nghiệm độ sạch kỹ thuật đo lường mức nhiễm bẩn dạng hạt trên các linh kiện ô tô có liên quan đến chức năng. Phương pháp này thường được áp dụng cho các chi tiết có kênh hẹp, bề mặt làm kín, đường dẫn chất lỏng hoặc khe hở chính xác.
ISO 16232 quy định các yêu cầu đối với việc áp dụng và lập hồ sơ các phương pháp dùng để xác định mức nhiễm bẩn dạng hạt trên các linh kiện và hệ thống có liên quan đến chức năng của phương tiện giao thông đường bộ. Tiêu chuẩn này được sử dụng rộng rãi trong chuỗi cung ứng ô tô toàn cầu.
VDA 19.1 là hướng dẫn của ngành ô tô Đức về kiểm tra độ sạch kỹ thuật và nhiễm bẩn dạng hạt trên các linh kiện có liên quan đến chức năng.
VDA 19.2 tập trung vào độ sạch kỹ thuật trong môi trường lắp ráp, bao gồm các điều kiện giúp ngăn chất gây nhiễm bẩn mới xâm nhập trong quá trình sản xuất.
ISO 16232 và VDA 19.1 được hài hòa chặt chẽ đối với nhiều ứng dụng kiểm tra độ sạch linh kiện. Tuy nhiên, định dạng báo cáo, cách ký hiệu cấp độ sạch hoặc biểu mẫu theo yêu cầu của khách hàng vẫn có thể khác nhau. Phòng thí nghiệm cần tuân theo tiêu chuẩn và định dạng được nêu trong yêu cầu của khách hàng.
Để có hướng dẫn chi tiết, hãy liên kết phần này với tài liệu ISO 16232 và VDA 19 cùng bài viết Phân tích hạt trong sản xuất ô tô.
Kỹ thuật phân tích lỗi
Phân tích lỗi thường không bắt đầu từ một tiêu chuẩn thử nghiệm ô tô duy nhất. Quy trình bắt đầu từ một vấn đề cụ thể, chẳng hạn như gãy, ăn mòn, rò rỉ, tách lớp, nhiễm bẩn, hư hỏng lớp phủ hoặc mài mòn bất thường. Sau đó, phòng thí nghiệm sẽ lựa chọn các kỹ thuật cần thiết để xây dựng bằng chứng về cơ chế gây lỗi.
SEM cung cấp hình ảnh có độ phóng đại cao về bề mặt phá hủy, vị trí ăn mòn và các đặc điểm nhiễm bẩn. EDX bổ sung dữ liệu về thành phần nguyên tố tại các điểm hoặc khu vực được lựa chọn. FTIR có thể xác định các vật liệu hữu cơ như polymer, dầu, lớp phủ và cặn tồn dư. Phân tích mặt cắt làm lộ cấu trúc bên trong, các lớp phủ, mối hàn, vết nứt hoặc bề mặt tiếp giáp để kiểm tra chuyên sâu hơn.
Các phương pháp này có thể được thực hiện theo quy trình được công nhận hoặc quy trình đã được xác nhận của phòng thí nghiệm, trong phạm vi được công nhận. Nếu báo cáo được sử dụng để đệ trình cho khách hàng, xem xét pháp lý hoặc giải quyết tranh chấp với nhà cung cấp, cần xác nhận phương pháp, phạm vi công nhận và định dạng báo cáo trước khi bắt đầu thử nghiệm.
Tiêu chuẩn thử nghiệm vật liệu và môi trường
Thử nghiệm vật liệu và môi trường đánh giá cách linh kiện ô tô phản ứng với nhiệt, độ ẩm, ăn mòn, phát thải và các điều kiện phơi nhiễm khác liên quan đến quá trình sử dụng.
VDA 278 được sử dụng để phân tích giải hấp nhiệt đối với phát thải VOC và FOG từ vật liệu nội thất ô tô.
ISO 12219 quy định các phương pháp đo VOC trong không khí bên trong xe và ở cấp độ linh kiện. VDA 275 được sử dụng để thử nghiệm phát thải formaldehyde từ vật liệu nội thất. ISO 6452 đánh giá đặc tính gây mờ kính của vật liệu ốp nội thất, có thể tạo ra lớp màng ngưng tụ trên bề mặt kính.
ISO 9227 quy định các môi trường thử nghiệm phun muối, bao gồm phun muối trung tính, phun muối axit axetic và phun muối axit axetic gia tốc bằng đồng. ASTM B117 là phương pháp vận hành thiết bị phun muối hoặc sương muối, thường được tham chiếu trong các thông số kỹ thuật dựa trên ASTM hoặc Bắc Mỹ và có mức tương đồng rộng với môi trường phun muối trung tính trong ISO 9227.
Bộ tiêu chuẩn IEC 60068 được sử dụng để thử nghiệm môi trường đối với sản phẩm và linh kiện kỹ thuật điện. Cụ thể:
IEC 60068-2-14: Thử nghiệm thay đổi nhiệt độ
IEC 60068-2-1: Thử nghiệm lạnh
IEC 60068-2-2: Thử nghiệm nhiệt khô
IEC 60068-2-78: Thử nghiệm nhiệt ẩm ổn định
Mức độ khắc nghiệt, thời gian thử nghiệm và tiêu chí chấp nhận cụ thể phải được lấy từ thông số kỹ thuật của sản phẩm hoặc khách hàng.
Tiêu chuẩn hóa học và điện tử
Thử nghiệm hóa học và điện tử bao gồm nhiễm bẩn ion, bằng chứng về độ sạch sau hàn, các chất bị hạn chế và sự phù hợp của vật liệu.
IPC-TM-650 2.3.28 là phương pháp sắc ký ion dùng để phân tích ion trên bo mạch. Phương pháp này có thể được sử dụng để xác định và định lượng các anion và cation cụ thể được chiết tách từ PCB hoặc cụm lắp ráp.
J-STD-001 là tiêu chuẩn về yêu cầu lắp ráp đối với các cụm điện và điện tử được hàn. Không nên mô tả tiêu chuẩn này như một yêu cầu phổ quát bắt buộc phải thực hiện sắc ký ion trên mọi PCB. Việc tuân thủ yêu cầu về độ sạch có thể được chứng minh bằng dữ liệu khách quan, dữ liệu quy trình đã được đánh giá năng lực, thử nghiệm SIR, giám sát ion trong quy trình, phân tích IC hoặc yêu cầu riêng của khách hàng.
IEC 62321 là bộ phương pháp được sử dụng để xác định một số chất bị hạn chế trong sản phẩm kỹ thuật điện, phục vụ đánh giá liên quan đến RoHS.
Sàng lọc REACH SVHC là hoạt động đánh giá sự tuân thủ pháp lý đối với các chất có mức độ đáng lo ngại rất cao được xác định theo REACH. Phương pháp phân tích phụ thuộc vào nhóm chất và phạm vi báo cáo yêu cầu.
Bảng tham chiếu tiêu chuẩn chính
Bảng dưới đây phân biệt giữa tiêu chuẩn chính thức, tài liệu tham chiếu pháp lý và kỹ thuật phân tích, để tránh xem chúng là cùng một loại yêu cầu.
Tài liệu / Phương pháp
Lĩnh vực
Phạm vi
ISO 16232
Độ sạch
Kiểm tra nhiễm bẩn dạng hạt trên các linh kiện và hệ thống có liên quan đến chức năng của phương tiện đường bộ
VDA 19.1
Độ sạch
Kiểm tra độ sạch kỹ thuật và nhiễm bẩn dạng hạt trên linh kiện ô tô
VDA 19.2
Độ sạch
Kiểm soát độ sạch kỹ thuật trong môi trường lắp ráp
SEM, EDX, FTIR và phân tích mặt cắt
Phân tích lỗi
Các kỹ thuật phân tích dùng để điều tra nguyên nhân gốc rễ, nhận dạng vật liệu và xây dựng bằng chứng về lỗi
VDA 278
Vật liệu và môi trường
Phân tích giải hấp nhiệt đối với phát thải VOC và FOG từ vật liệu nội thất ô tô
ISO 12219
Vật liệu và môi trường
Đo VOC trong không khí bên trong xe và vật liệu nội thất
VDA 275
Vật liệu và môi trường
Thử nghiệm phát thải formaldehyde từ vật liệu nội thất ô tô
ISO 6452
Vật liệu và môi trường
Đánh giá đặc tính gây mờ kính của vật liệu ốp nội thất
ISO 9227
Vật liệu và môi trường
Thử nghiệm ăn mòn bằng phun muối, bao gồm NSS, AASS và CASS
ASTM B117
Vật liệu và môi trường
Phương pháp vận hành thiết bị phun muối hoặc sương muối, thường dùng cho thử nghiệm phun muối trung tính
IEC 60068-2-14
Vật liệu và môi trường
Thử nghiệm thay đổi nhiệt độ
IEC 60068-2-1
Vật liệu và môi trường
Thử nghiệm lạnh
IEC 60068-2-2
Vật liệu và môi trường
Thử nghiệm nhiệt khô
IEC 60068-2-78
Vật liệu và môi trường
Thử nghiệm nhiệt ẩm ổn định
IPC-TM-650 2.3.28
Hóa học và điện tử
Phân tích ion trên bo mạch bằng sắc ký ion
J-STD-001
Hóa học và điện tử
Yêu cầu đối với cụm lắp ráp được hàn và khung bằng chứng về độ sạch
Bộ tiêu chuẩn IEC 62321
Hóa học và điện tử
Xác định một số chất bị hạn chế trong sản phẩm kỹ thuật điện
REACH SVHC
Hóa học và điện tử
Sàng lọc hoặc đánh giá các chất có mức độ đáng lo ngại rất cao theo REACH
Công nhận hỗ trợ hoạt động thử nghiệm như thế nào?
Công nhận ISO/IEC 17025 là sự xác nhận độc lập rằng phòng thí nghiệm có năng lực thực hiện các hoạt động thử nghiệm hoặc hiệu chuẩn cụ thể trong phạm vi được công nhận.
Điều này không có nghĩa là mọi phương pháp, tiêu chuẩn, kỹ thuật hoặc loại hình điều tra được liệt kê trong một hướng dẫn đều tự động nằm trong phạm vi công nhận.
Đối với hồ sơ đệ trình chính thức, đánh giá năng lực nhà cung cấp hoặc xem xét của OEM, cần xác nhận ba yếu tố trước khi bắt đầu thử nghiệm:
Tiêu chuẩn và phiên bản áp dụng
Phương pháp có nằm trong phạm vi công nhận của phòng thí nghiệm hay không
Định dạng báo cáo hoặc biểu mẫu của khách hàng cần sử dụng
Việc công nhận theo ILAC MRA có thể hỗ trợ chấp nhận kết quả được công nhận giữa các cơ quan công nhận và các thị trường khác nhau. Tuy nhiên, việc khách hàng chấp nhận kết quả vẫn phụ thuộc vào thông số kỹ thuật, yêu cầu hợp đồng và phạm vi công nhận tương ứng.
Lựa chọn tiêu chuẩn phù hợp
Cách dễ nhất để tránh phải thử nghiệm lại là bắt đầu từ tài liệu nguồn thay vì chỉ dựa vào tên dịch vụ chung. Một yêu cầu chỉ ghi “thử nghiệm ô tô” hoặc “thử nghiệm môi trường” thường chưa cung cấp đủ thông tin.
Tài liệu hiện có
Thông tin thường cung cấp cho phòng thí nghiệm
Thông tin có thể còn thiếu
Bản vẽ OEM
Tên tiêu chuẩn, tiêu chí chấp nhận và đôi khi là tình trạng mẫu
Phiên bản, thời gian thử nghiệm hoặc biểu mẫu báo cáo
Thông số kỹ thuật vật liệu
Phương pháp thử và giới hạn hiệu suất yêu cầu
Chuẩn bị mẫu hoặc khoảng thời gian kiểm tra
Đơn đặt hàng hoặc thỏa thuận chất lượng
Bằng chứng tuân thủ cần cung cấp
Biến thể phương pháp hoặc yêu cầu công nhận
Báo cáo vấn đề nội bộ
Triệu chứng lỗi và nguyên nhân được nghi ngờ
Phương pháp phân tích phù hợp và dữ liệu so sánh ban đầu
Không nêu tiêu chuẩn cụ thể
Chỉ thể hiện nhu cầu thử nghiệm chung
Phòng thí nghiệm cần hỗ trợ xây dựng kế hoạch thử nghiệm trước khi báo giá
Nếu tiêu chuẩn chưa rõ, hãy gửi tên đầy đủ của tài liệu, phiên bản, mã linh kiện, thông tin vật liệu, số lượng mẫu và mục đích sử dụng báo cáo. Những thông tin này giúp phòng thí nghiệm xác định liệu hoạt động cần được thực hiện dưới hình thức thử nghiệm độ sạch, phân tích lỗi, thử nghiệm môi trường, thử nghiệm ăn mòn hay thử nghiệm hóa học và điện tử.
Câu hỏi thường gặp
Làm thế nào để biết tiêu chuẩn thử nghiệm ô tô nào áp dụng?
Hãy bắt đầu từ bản vẽ OEM, thông số kỹ thuật vật liệu, tài liệu mua hàng hoặc thỏa thuận chất lượng. Tài liệu đó nên nêu tiêu chuẩn, phiên bản, điều kiện thử nghiệm và tiêu chí chấp nhận. Nếu chưa có, hãy gửi tài liệu cho phòng thí nghiệm xem xét trước khi gửi mẫu.
Tiêu chuẩn ISO và VDA có thể thay thế cho nhau không?
Không phải lúc nào cũng được. Một số phương pháp ISO và VDA có mức độ tương đồng cao, chẳng hạn ISO 16232 và VDA 19.1 đối với độ sạch kỹ thuật. Tuy nhiên, định dạng báo cáo, cách ký hiệu và biểu mẫu của khách hàng có thể khác nhau. Báo cáo cần tuân theo yêu cầu mà khách hàng đã nêu.
Phân tích lỗi có được quy định bởi một tiêu chuẩn ô tô duy nhất không?
Thông thường là không. Phân tích lỗi là một cuộc điều tra có cấu trúc, sử dụng các kỹ thuật như SEM, EDX, FTIR, kính hiển vi và phân tích mặt cắt. Phương pháp được lựa chọn phụ thuộc vào dạng lỗi và loại bằng chứng cần thu thập.
Công nhận có bao phủ mọi tiêu chuẩn trong hướng dẫn này không?
Không. Công nhận ISO/IEC 17025 chỉ áp dụng cho các phương pháp cụ thể nằm trong phạm vi của phòng thí nghiệm. Nếu cần kết quả được công nhận, hãy xác nhận phương pháp và phạm vi công nhận chính xác trước khi bắt đầu thử nghiệm.
Cần gửi những gì trước khi yêu cầu báo giá?
Hãy gửi:
Tên tiêu chuẩn và phiên bản
Bản vẽ hoặc thông số kỹ thuật
Mô tả mẫu
Thông tin vật liệu
Tiêu chí chấp nhận yêu cầu
Định dạng báo cáo
Thông tin về việc có cần kết quả được công nhận hay không
Khám phá dịch vụ ALS Testing theo từng lĩnh vực
ALS Testing hỗ trợ thử nghiệm ô tô trong các lĩnh vực:
Độ sạch kỹ thuật
Phân tích lỗi
Thử nghiệm vật liệu và môi trường
Thử nghiệm hóa học và điện tử
Dịch vụ được cung cấp cho các nhà sản xuất, nhà cung cấp và đội ngũ kỹ thuật tại Malaysia và Đông Nam Á.
Thử nghiệm theo công nhận ISO/IEC 17025 được cung cấp khi phương pháp nằm trong phạm vi công nhận tương ứng. Đối với các tiêu chuẩn hoặc phương pháp OEM không được liệt kê tại đây, hãy chia sẻ đầy đủ yêu cầu để ALS xác nhận năng lực trước khi gửi mẫu.
Bước tiếp theo
Xem tổng quan đầy đủ về dịch vụ thử nghiệm ô tô:
https://www.alstesting.co.th/automotive-testing-services-als-testing-laboratory/ Tìm hiểu dịch vụ thử nghiệm độ sạch kỹ thuật:
https://www.alstesting.co.th/technical-cleanliness-testing/ Tìm hiểu dịch vụ phân tích lỗi:
https://www.alstesting.co.th/failure-analysis-services-sem-ftir-edx-als-testing/ Tìm hiểu dịch vụ thử nghiệm vật liệu và môi trường:
https://www.alstesting.co.th/automotive-materials-environmental-testing-als-testing/ Tìm hiểu dịch vụ thử nghiệm hóa học và điện tử:
/chemical-electronics-testing/ Xem phạm vi công nhận của phòng thí nghiệm:
/accreditations/ Liên hệ với đội ngũ chuyên gia để được tư vấn tiêu chuẩn phù hợp cho linh kiện:
https://www.alstesting.co.th/contact-us/ Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Hỗ trợ thử nghiệm ô tô liên ngành | Báo cáo dựa trên tiêu chuẩn
Tháng 9 13, 2026
Kiểm tra độ sạch PCB: Sắc ký ion, tiêu chuẩn IPC và nhiễm bẩn ion
XEM THÊMKiểm tra độ sạch PCB: Sắc ký ion, tiêu chuẩn IPC và nhiễm bẩn ion
Sắc ký ion · Sàng lọc ROSE · IPC-TM-650 2.3.28 · Bằng chứng độ sạch theo J-STD-001
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Phân tích anion và cation | Hỗ trợ thử nghiệm điện tử
Một bo mạch in có thể vượt qua kiểm tra chức năng ở cuối dây chuyền sản xuất nhưng vẫn bị hỏng sau đó trong quá trình sử dụng thực tế. Một trong những nguyên nhân là nhiễm bẩn ion còn sót lại sau quá trình hàn, làm sạch hoặc thao tác với bo mạch.
Những cặn này có thể không nhìn thấy bằng mắt thường, nhưng khi kết hợp với độ ẩm và điện áp phân cực, chúng có thể thúc đẩy:
Ăn mòn
Dòng điện rò
Hiện tượng di chuyển điện hóa
Kiểm tra nhiễm bẩn ion trên PCB giúp nhà sản xuất xác định liệu các cặn còn lại trên bo mạch hoặc cụm lắp ráp có nằm trong giới hạn độ sạch do khách hàng, OEM hoặc kế hoạch kiểm soát quy trình nội bộ quy định hay không.
Đối với thiết bị điện tử ô tô, vấn đề này đặc biệt quan trọng vì các bộ điều khiển, cảm biến, hệ thống quản lý pin và thiết bị điện tử công suất thường phải hoạt động trong điều kiện nhiệt độ cao, rung động và độ ẩm trong thời gian dài.
Về mặt thực tế, kiểm tra độ sạch PCB thực hiện hai nhiệm vụ:
Đo lường sự hiện diện của cặn ion
Xác định những loài ion cụ thể có liên quan
Sự phân biệt này rất quan trọng, bởi vì chỉ một giá trị tổng mức nhiễm bẩn có thể không đủ để giải thích nguồn gốc hoặc mức độ rủi ro của cặn nhiễm bẩn.
Vì sao kiểm tra độ sạch PCB lại quan trọng?
Cặn ion có thể bắt nguồn từ chất hoạt hóa trong flux, hóa chất hàn, sự biến động của quy trình làm sạch, quá trình thao tác, bao bì hoặc môi trường sản xuất. Nếu những cặn này còn lưu lại trên bo mạch, chúng có thể trở nên hoạt tính khi xuất hiện độ ẩm và điện áp phân cực.
Khu vực rủi ro
Điều có thể xảy ra
Ý nghĩa đối với thiết bị điện tử ô tô
Ăn mòn
Dây dẫn, mối hàn hoặc tiếp điểm có thể bị ăn mòn
Làm giảm độ tin cậy lâu dài của cụm lắp ráp khi hoạt động trong môi trường ẩm
Di chuyển điện hóa
Dendrite có thể hình thành giữa các dây dẫn chịu điện áp
Có thể tạo ra hiện tượng đoản mạch chập chờn hoặc đường dẫn dòng điện rò
Dòng điện rò
Cặn ion có thể cho phép dòng điện chạy qua những vị trí không mong muốn
Ảnh hưởng đến các mạch nhạy cảm và độ ổn định của tín hiệu
Biến động quy trình
Mức cặn có thể thay đổi giữa các lô sản xuất
Giúp phát hiện vấn đề liên quan đến làm sạch, flux hoặc thao tác trước khi xảy ra lỗi ngoài thực tế
Vì vậy, kiểm tra độ sạch PCB không chỉ là phép đánh giá đạt/không đạt. Đây còn là công cụ kiểm soát quy trình và xác định nguyên nhân gốc rễ, đặc biệt khi nhà cung cấp cần chứng minh rằng quy trình hàn và làm sạch đang hoạt động ổn định.
Thử nghiệm ROSE và Sắc ký ion
Thử nghiệm ROSE, còn gọi là thử nghiệm điện trở của dung dịch chiết, từ lâu đã được sử dụng như một phương pháp sàng lọc nhanh đối với nhiễm bẩn ion. Phương pháp này chiết các cặn có khả năng ion hóa vào dung môi, sau đó đo sự thay đổi về độ dẫn điện hoặc điện trở của dung dịch.
ROSE hữu ích cho việc giám sát định kỳ, nhưng chỉ báo cáo nhiễm bẩn dưới dạng một giá trị tổng hợp. Phương pháp này không xác định được cặn là chloride, sulfate, nitrate, acetate, formate, sodium, potassium, ammonium hay một loài ion khác.
Sắc ký ion (IC) cung cấp thông tin chi tiết hơn. IC phân tách và đo lường từng loài ion trong dung dịch chiết. Điều này khiến IC phù hợp hơn khi mục tiêu là điều tra nguyên nhân gốc rễ, đệ trình cho khách hàng hoặc xây dựng hồ sơ độ sạch chi tiết.
Phương pháp
Thông tin cung cấp
Ứng dụng phù hợp nhất
Hạn chế
Thử nghiệm ROSE
Phản ứng nhiễm bẩn ion tổng thể
Sàng lọc nhanh trên dây chuyền và giám sát quy trình
Không xác định từng loài ion
Sắc ký ion
Các anion và cation cụ thể trong dung dịch chiết
Xây dựng hồ sơ độ sạch chi tiết, điều tra nguyên nhân gốc rễ và cung cấp bằng chứng cho khách hàng
Cần phân tích trong phòng thí nghiệm và điều kiện chiết tách rõ ràng
Thử nghiệm SIR
Đặc tính cách điện dưới tác động của độ ẩm và điện áp phân cực
Đánh giá năng lực quy trình và bằng chứng về độ tin cậy
Thời gian thử nghiệm dài hơn và mục đích khác với IC
ROSE và IC không nên được xem là hai phương pháp có thể thay thế hoàn toàn cho nhau. ROSE có thể cho biết quy trình cần được xem xét, trong khi IC cho biết cặn gồm những gì và hỗ trợ định hướng biện pháp khắc phục.
Phương pháp IPC và bằng chứng về độ sạch
IPC-TM-650 2.3.28 là phương pháp thử IPC thường được áp dụng cho phân tích ion trên bo mạch bằng sắc ký ion. Phương pháp này được sử dụng để đo lượng nhiễm bẩn ion có thể chiết tách từ bo mạch in hoặc cụm bo mạch in, đồng thời báo cáo từng ion cụ thể trong dung dịch chiết.
J-STD-001 có phạm vi khác. Đây là tiêu chuẩn về yêu cầu lắp ráp đối với các cụm điện và điện tử được hàn. Tiêu chuẩn này không có nghĩa là mọi cụm PCB đều bắt buộc phải được thử nghiệm bằng IC. Việc tuân thủ yêu cầu về độ sạch phụ thuộc vào cấp sản phẩm, yêu cầu sản phẩm, thỏa thuận với người sử dụng và bằng chứng khách quan hỗ trợ cho quy trình sản xuất.
Tài liệu / Yêu cầu
Vai trò trong kiểm tra độ sạch PCB
Điểm thực tiễn
IPC-TM-650 2.3.28
Phương pháp sắc ký ion để phân tích nhiễm bẩn ion có thể chiết tách
Sử dụng khi cần dữ liệu ion ở cấp độ từng loài
J-STD-001
Yêu cầu lắp ráp, bao gồm yêu cầu về làm sạch và cặn tồn dư
Hỗ trợ đánh giá năng lực quy trình và cung cấp bằng chứng khách quan, thay vì quy định một giới hạn IC chung cho mọi trường hợp
Thông số kỹ thuật của khách hàng hoặc OEM
Xác định tiêu chí chấp nhận, loại mẫu, phương pháp và định dạng báo cáo
Cần được xem là yêu cầu kiểm soát khi đệ trình
SIR hoặc bằng chứng độ tin cậy khác
Thể hiện độ tin cậy điện trong các điều kiện xác định
Thường được sử dụng cùng với bằng chứng về độ sạch hóa học để xác nhận quy trình
Điểm quan trọng là không có một giới hạn đạt/không đạt chung áp dụng cho mọi PCB, cấp độ cụm lắp ráp và ứng dụng ô tô.
Giá trị lịch sử 1,56 µg tương đương NaCl/cm² không nên được sử dụng như tiêu chí chấp nhận chung cho mọi hoạt động đánh giá độ sạch PCB hiện đại. Giới hạn cần được xác định từ:
Thông số kỹ thuật của khách hàng
Yêu cầu của OEM
Dữ liệu quy trình đã được đánh giá năng lực
Bằng chứng khách quan đã được thống nhất
Sắc ký ion có thể xác định những gì?
Tùy thuộc vào phương pháp và phạm vi thử nghiệm, sắc ký ion có thể đo các anion như:
Chloride
Fluoride
Sulfate
Nitrate
Phosphate
Các cặn acid hữu cơ như acetate hoặc formate
IC cũng có thể được sử dụng để phân tích các cation như:
Sodium
Potassium
Ammonium
Các loài ion liên quan khác
Giá trị của kết quả ở cấp độ từng loài ion có ý nghĩa rất thực tế:
Chloride cao có thể chỉ ra sự hiện diện của cặn gây ăn mòn hoặc phơi nhiễm với chloride từ môi trường.
Cặn acid hữu cơ có thể liên quan đến hóa chất flux hoặc việc kiểm soát quy trình chưa đầy đủ.
Sodium hoặc potassium có thể gợi ý nguồn nhiễm bẩn từ thao tác, hóa chất làm sạch hoặc môi trường.
Không nên diễn giải báo cáo một cách tách rời. Kết quả ion cao có thể cho thấy vấn đề nhiễm bẩn, nhưng việc xác định nguyên nhân gốc rễ còn phụ thuộc vào thiết kế bo mạch, lịch sử quy trình, hệ flux, quy trình làm sạch, điều kiện lưu trữ và bằng chứng về sự cố.
Cách đọc báo cáo kiểm tra độ sạch PCB
Một báo cáo độ sạch PCB hữu ích nên nêu rõ:
Phương pháp thử
Điều kiện chiết tách
Diện tích mẫu
Mô tả bo mạch hoặc cụm lắp ráp
Các ion được đo
Đơn vị kết quả
Giới hạn của khách hàng được sử dụng để so sánh, nếu có
Đối với IC, kết quả thường được báo cáo theo từng loài ion, thường dưới dạng khối lượng trên một đơn vị diện tích.
Phần có giá trị nhất của báo cáo không chỉ là việc giới hạn có bị vượt quá hay không, mà còn là loài ion nào chiếm ưu thế trong kết quả. Thông tin này giúp nhà sản xuất quyết định có cần xem xét:
Cặn flux
Quy trình rửa
Chất lượng nước tráng
Quá trình thao tác
Bao bì
Mức độ phơi nhiễm với môi trường
Nếu thử nghiệm được sử dụng cho mục đích đệ trình chính thức, định dạng báo cáo cần tuân theo yêu cầu của khách hàng hoặc OEM. Nếu được sử dụng để xử lý sự cố, báo cáo nên được diễn giải cùng với lịch sử sản xuất và các bằng chứng kiểm tra trực quan hoặc phân tích lỗi.
Khi nào nên kết hợp kiểm tra độ sạch PCB với phân tích lỗi?
Kiểm tra độ sạch PCB hữu ích cho việc giám sát sản xuất và đánh giá năng lực, nhưng các lỗi xảy ra ngoài thực tế thường cần nhiều hơn dữ liệu hóa học.
Nếu một cụm lắp ráp trả về có dấu hiệu ăn mòn, phát triển dendrite, dòng điện rò hoặc lỗi chập chờn, IC có thể xác nhận sự hiện diện của cặn ion và xác định các loài ion liên quan.
Sau đó, phân tích lỗi có thể kiểm tra trực tiếp khu vực bị ảnh hưởng:
SEM/EDX có thể hỗ trợ đặc trưng hóa sản phẩm ăn mòn hoặc thành phần nguyên tố tại vị trí lỗi.
Phân tích mặt cắt hoặc kính hiển vi có thể cho thấy ăn mòn có liên quan đến mối hàn, khoảng cách giữa các dây dẫn, khuyết tật lớp phủ hay cặn bị giữ lại bên dưới linh kiện hay không.
Khi được sử dụng kết hợp, IC và phân tích lỗi cung cấp bằng chứng thuyết phục hơn so với việc chỉ sử dụng một phương pháp.
Thông tin cần chuẩn bị trước khi gửi mẫu
Trước khi gửi PCB hoặc cụm lắp ráp đi kiểm tra độ sạch, cần xác định rõ mục đích của phép thử. Yêu cầu sàng lọc trong sản xuất, đệ trình đánh giá năng lực cho OEM và điều tra lỗi ngoài thực tế có thể cần cách xử lý mẫu và định dạng báo cáo khác nhau.
Nếu có thể, hãy chuẩn bị những thông tin sau:
Loại bo mạch hoặc cụm lắp ráp
Thông số kỹ thuật của khách hàng hoặc OEM
Phương pháp IPC hoặc phương pháp nội bộ được yêu cầu
Các ion cần phân tích, chẳng hạn chỉ anion hoặc cả anion và cation
Tiêu chí chấp nhận hoặc yêu cầu về bằng chứng khách quan
Diện tích bo mạch hoặc diện tích cần chiết tách
Loại flux và quy trình làm sạch
Thông tin về lô sản xuất hoặc bối cảnh sự cố
Điều kiện đóng gói và thao tác
Định dạng báo cáo được yêu cầu
Mẫu cần được xử lý sao cho không phát sinh nhiễm bẩn mới trước khi thử nghiệm. Bao bì, găng tay, điều kiện lưu trữ và vận chuyển đều có thể ảnh hưởng đến kết quả, đặc biệt khi các cặn cần phân tích hiện diện ở mức rất thấp.
Câu hỏi thường gặp
Sắc ký ion có phải lúc nào cũng tốt hơn ROSE không?
Không phải trong mọi trường hợp. IC cung cấp thông tin chi tiết hơn vì có thể xác định từng loài ion. ROSE vẫn hữu ích như một phương pháp sàng lọc nhanh hoặc giám sát quy trình.
IC phù hợp hơn khi cần bằng chứng về nguyên nhân gốc rễ, dữ liệu ở cấp độ từng loài ion hoặc thông tin chi tiết để đệ trình cho khách hàng.
Những loài ion nào đáng lo ngại nhất trên cụm lắp ráp PCB?
Chloride thường được xem là một mối quan tâm chính vì có thể thúc đẩy ăn mòn ở nồng độ thấp khi gặp điều kiện phù hợp.
Sulfate, nitrate, acid hữu cơ, sodium, potassium, ammonium và các cặn liên quan đến amine cũng có thể quan trọng, tùy thuộc vào thiết kế, môi trường hoạt động và thông số kỹ thuật của khách hàng.
J-STD-001 có yêu cầu mọi PCB phải được phân tích bằng sắc ký ion không?
Không. Yêu cầu về độ sạch trong J-STD-001 gắn với quy trình sản xuất đã được đánh giá năng lực và bằng chứng khách quan. IC có thể được sử dụng như một phần của bằng chứng đó, nhưng không tự động bắt buộc đối với mọi PCB trong mọi trường hợp.
Mức 1,56 µg tương đương NaCl/cm² có còn là giới hạn đạt/không đạt chung không?
Không. Giá trị này không nên được sử dụng như giới hạn độ sạch chung cho mọi cụm lắp ráp PCB.
Việc đánh giá độ sạch hiện đại cần tuân theo yêu cầu của khách hàng, cấp sản phẩm, dữ liệu quy trình đã được đánh giá năng lực và bằng chứng khách quan đã thống nhất.
Kiểm tra độ sạch PCB có bao gồm RoHS hoặc REACH không?
Không. Kiểm tra nhiễm bẩn ion và đánh giá tuân thủ RoHS hoặc REACH là những chương trình thử nghiệm khác nhau.
Kiểm tra độ sạch PCB tập trung vào cặn ion có thể ảnh hưởng đến độ tin cậy điện.
RoHS và REACH liên quan đến các chất bị hạn chế và yêu cầu tuân thủ hóa chất.
Yêu cầu báo giá kiểm tra độ sạch PCB
ALS Testing có thể hỗ trợ kiểm tra độ sạch PCB cho:
Kiểm tra sản xuất
Đánh giá năng lực quy trình
Đệ trình cho khách hàng
Điều tra lỗi xảy ra ngoài thực tế
Thử nghiệm theo công nhận ISO/IEC 17025 được cung cấp khi thuộc phạm vi công nhận hiện hành. Nếu cần kết quả được công nhận, hãy xác nhận phương pháp, loại ion, loại mẫu và yêu cầu báo cáo cụ thể trước khi bắt đầu.
Thông tin cần chuẩn bị khi yêu cầu báo giá
Mô tả PCB hoặc cụm lắp ráp
Phương pháp thử hoặc thông số kỹ thuật của khách hàng
Danh sách ion cần phân tích
Số lượng mẫu và diện tích bo mạch
Giới hạn chấp nhận hoặc yêu cầu về bằng chứng khách quan
Thông tin về flux và quy trình làm sạch
Bối cảnh sự cố, nếu có
Định dạng báo cáo hoặc biểu mẫu OEM được yêu cầu
Cung cấp thông tin này sớm giúp phòng thí nghiệm xác nhận đúng phương pháp chiết tách, phạm vi phân tích, định dạng báo cáo và thời gian trả kết quả.
Bước tiếp theo
Xem đầy đủ các dịch vụ Thử nghiệm hóa học và điện tử tại:
https://www.alstesting.co.th/chemical-electronics-testing/ Đọc hướng dẫn về điều tra lỗi PCB và phân tích nguyên nhân gốc rễ tại:
https://www.alstesting.co.th/failure-analysis-services-sem-ftir-edx-als-testing/ Tìm hiểu dịch vụ Thử nghiệm độ sạch kỹ thuật cho các linh kiện ngoài lĩnh vực điện tử tại:
https://www.alstesting.co.th/technical-cleanliness-testing/ Liên hệ với đội ngũ của chúng tôi để nhận báo giá hoặc trao đổi kỹ thuật về kiểm tra độ sạch PCB tại:
https://www.alstesting.co.th/contact-us/ Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Sắc ký ion cho độ sạch PCB | Hỗ trợ thử nghiệm điện tử
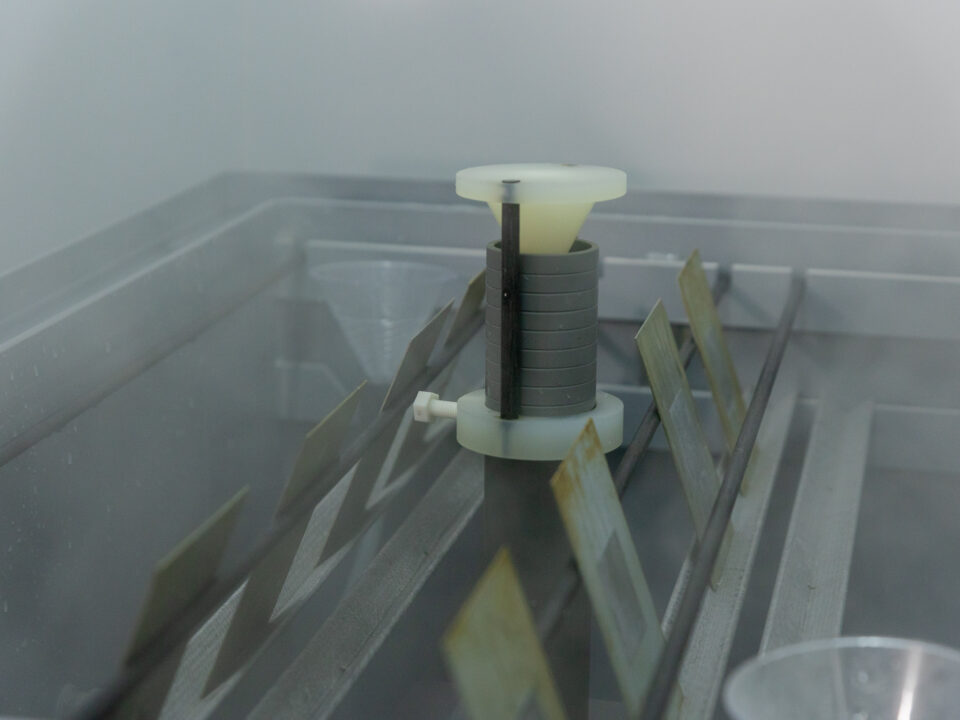
Tháng 9 13, 2026
Thử nghiệm phun muối ISO 9227 và ASTM B117: Thử nghiệm ăn mòn cho linh kiện ô tô
XEM THÊMThử nghiệm phun muối ISO 9227 và ASTM B117: Thử nghiệm ăn mòn cho linh kiện ô tô
Phun muối trung tính (NSS) · Phun muối axit axetic (AASS) · Thử nghiệm gia tốc bằng đồng (CASS) · Thử nghiệm ăn mòn theo chu kỳ
Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Năng lực thử nghiệm ăn mòn | Thử nghiệm theo tiêu chuẩn ô tô
Trong suốt vòng đời sử dụng, phần gầm xe, chi tiết liên kết, giá đỡ, phụ kiện ngoại thất và các bộ phận kim loại có lớp phủ phải tiếp xúc với độ ẩm, muối rải đường, sự thay đổi nhiệt độ và các hư hỏng trên bề mặt. Nhà sản xuất cần một phương pháp được kiểm soát để đánh giá liệu lớp phủ, lớp mạ hoặc hệ thống bảo vệ chống ăn mòn có đáp ứng các yêu cầu được nêu trong bản vẽ OEM hoặc thông số kỹ thuật vật liệu hay không.
Thử nghiệm phun muối tạo ra môi trường ăn mòn được kiểm soát bên trong buồng thử nghiệm. Không nên xem kết quả này là phép quy đổi trực tiếp từ số giờ thử nghiệm sang số năm sử dụng trên đường thực tế. Kết quả được sử dụng để so sánh, đánh giá năng lực và kiểm soát chất lượng dựa trên một tiêu chuẩn, thời gian phơi nhiễm và tiêu chí chấp nhận đã được xác định.
Đối với linh kiện ô tô, hai tiêu chuẩn được tham chiếu phổ biến nhất là ISO 9227 và ASTM B117. ASTM B117 có thể được xem là tương đương tương đối với môi trường phun muối trung tính trong ISO 9227. Trong khi đó, ISO 9227 còn bao gồm môi trường phun muối axit axetic (AASS) và thử nghiệm gia tốc bằng đồng (CASS) dành cho một số loại vật liệu và hệ thống lớp phủ cụ thể.
Thử nghiệm phun muối đo lường điều gì?
Thử nghiệm phun muối, còn được gọi là thử nghiệm sương muối, cho mẫu thử tiếp xúc với dung dịch muối được phun thành sương trong một buồng thử nghiệm được kiểm soát. Phép thử được sử dụng để đánh giá cách vật liệu, lớp phủ, lớp mạ hoặc hệ thống bảo vệ chống ăn mòn phản ứng trong một môi trường ăn mòn đã được xác định.
Đối với linh kiện ô tô, kết quả thường được đánh giá bằng cách kiểm tra trực quan sau một khoảng thời gian phơi nhiễm quy định. Tùy thuộc vào thông số kỹ thuật áp dụng, báo cáo có thể đánh giá hiện tượng ăn mòn trắng, rỉ sét đỏ, phồng rộp, ăn mòn lan từ vùng rạch, hư hỏng lớp phủ hoặc các tiêu chí chấp nhận khác.
Nội dung kiểm tra
Ý nghĩa
Sự hình thành ăn mòn
Cho biết ăn mòn có xuất hiện trong khoảng thời gian phơi nhiễm quy định hay không
Hiệu suất của lớp phủ hoặc lớp mạ
Hỗ trợ đánh giá khả năng bảo vệ bề mặt có đáp ứng yêu cầu hay không
Ăn mòn lan từ vết rạch
Được sử dụng khi thông số kỹ thuật yêu cầu đánh giá sự ăn mòn phát triển từ đường rạch trên lớp phủ bị hư hỏng
Ăn mòn trắng hoặc rỉ sét đỏ
Là các tiêu chí chấp nhận phổ biến đối với linh kiện kim loại được mạ hoặc phủ
Xếp hạng trực quan hoặc kết quả đạt/không đạt
Hỗ trợ phê duyệt nhà cung cấp, xác nhận quy trình sản xuất hoặc đệ trình cho OEM
Thử nghiệm phun muối hữu ích vì được tiêu chuẩn hóa và có khả năng tái lập. Tuy nhiên, phương pháp này cũng có hạn chế: không thể mô phỏng đầy đủ mọi điều kiện lái xe thực tế, chẳng hạn như chu kỳ khô, tác động của tia UV, sỏi đá trên đường, hư hỏng lớp phủ hoặc sự thay đổi khí hậu.
Môi trường thử nghiệm theo ISO 9227
ISO 9227 quy định ba môi trường phun muối chính. Môi trường phù hợp phải được xác định theo thông số kỹ thuật của khách hàng, không nên lựa chọn chỉ dựa trên thói quen chung.
Môi trường theo ISO 9227
Tên gọi phổ biến
Ứng dụng điển hình
NSS
Phun muối trung tính
Thử nghiệm ăn mòn tổng quát đối với vật liệu kim loại có hoặc không có lớp bảo vệ chống ăn mòn
AASS
Phun muối axit axetic
Thử nghiệm khắc nghiệt hơn đối với một số lớp phủ, ứng dụng liên quan đến nhôm và hệ thống mạ trang trí khi được quy định
CASS
Phun muối axit axetic gia tốc bằng đồng
Thử nghiệm có tính khắc nghiệt cao, thường áp dụng cho hệ thống mạ đồng–niken–crôm trang trí hoặc niken–crôm khi được yêu cầu
NSS là phương pháp phổ biến nhất đối với các linh kiện ô tô được phủ hoặc mạ. AASS và CASS chỉ nên được lựa chọn khi tiêu chuẩn sản phẩm, yêu cầu của OEM hoặc thông số kỹ thuật khách hàng quy định rõ.
ASTM B117 và ISO 9227 NSS
ASTM B117 là tiêu chuẩn của Hoa Kỳ quy định phương pháp vận hành thiết bị phun muối hoặc sương muối. Trong chuỗi cung ứng ô tô, tiêu chuẩn này thường được tham chiếu trong bản vẽ Bắc Mỹ, tiêu chuẩn vật liệu và yêu cầu của khách hàng.
Điểm quan trọng là ASTM B117 chủ yếu nên được so sánh với ISO 9227 NSS. Không nên xem ASTM B117 là tương đương hoàn toàn với toàn bộ ISO 9227, vì ISO 9227 còn bao gồm cả AASS và CASS.
Khía cạnh
ISO 9227
ASTM B117
Phạm vi chính
Thử nghiệm phun muối với NSS, AASS và CASS
Phương pháp vận hành thiết bị phun muối hoặc sương muối
Phạm vi tương đồng gần nhất
ISO 9227 NSS
Sương muối trung tính theo ASTM B117
Môi trường bổ sung
Bao gồm AASS và CASS
Không tập trung chủ yếu vào các môi trường này
Ứng dụng điển hình
Thông số kỹ thuật của OEM toàn cầu, châu Âu và châu Á
Thông số kỹ thuật Bắc Mỹ và các yêu cầu dựa trên ASTM
Thời gian thử nghiệm
Do sản phẩm, OEM hoặc khách hàng quy định
Do sản phẩm, OEM hoặc khách hàng quy định
Tiêu chí chấp nhận
Do tiêu chuẩn viện dẫn quy định
Do tiêu chuẩn viện dẫn quy định
Một buồng thử có khả năng thực hiện một phương pháp thường có thể hỗ trợ phương pháp còn lại nếu được xác nhận phù hợp. Tuy nhiên, báo cáo phải tuân theo đúng tiêu chuẩn được nêu trong yêu cầu.
Thử nghiệm phun muối liên tục và thử nghiệm ăn mòn theo chu kỳ
Thử nghiệm phun muối liên tục tạo ra môi trường sương muối không đổi. Phương pháp này có tính tái lập cao, nhưng không mô phỏng toàn bộ các điều kiện mà xe phải trải qua trong thực tế. Môi trường thực tế thường bao gồm các giai đoạn ướt, khô, thay đổi độ ẩm, biến động nhiệt độ và hư hỏng bề mặt.
Thử nghiệm ăn mòn theo chu kỳ được sử dụng khi thông số kỹ thuật yêu cầu các giai đoạn phơi nhiễm luân phiên thay vì môi trường sương muối liên tục.
Loại thử nghiệm
Mô hình phơi nhiễm
Khi nào được sử dụng
Phun muối liên tục
Tiếp xúc liên tục với sương muối
Khi yêu cầu ISO 9227 NSS, AASS, CASS hoặc ASTM B117
Ăn mòn theo chu kỳ
Luân phiên giữa muối, độ ẩm, sấy khô và đôi khi các giai đoạn khác
Khi quy trình OEM yêu cầu thay đổi giữa điều kiện ướt và khô
Quy trình ăn mòn của OEM
Thực hiện theo tiêu chuẩn riêng của nhà sản xuất
Khi bản vẽ tham chiếu một phương pháp ăn mòn ô tô cụ thể
Nếu yêu cầu nêu rõ phương pháp ăn mòn theo chu kỳ, không nên thay thế bằng thử nghiệm phun muối liên tục nếu chưa được khách hàng chấp thuận.
Thử nghiệm phun muối mất bao lâu?
Thời gian thử nghiệm được quy định trong thông số kỹ thuật sản phẩm, yêu cầu của khách hàng hoặc bản vẽ OEM. Phòng thí nghiệm không nên tự giả định một thời gian chung cho mọi linh kiện.
Table
Thời gian thử nghiệm
Trường hợp sử dụng điển hình
Lưu ý quan trọng
24–96 giờ
Sàng lọc cơ bản hoặc yêu cầu mức độ khắc nghiệt thấp
Chỉ sử dụng khi thông số kỹ thuật cho phép
240 giờ
Yêu cầu ở mức trung bình đối với lớp phủ hoặc lớp mạ
Việc đạt hay không đạt phụ thuộc vào giới hạn ăn mòn quy định
500 giờ
Yêu cầu độ bền cao hơn hoặc liên quan đến linh kiện ngoại thất
Không tương đương với một số năm sử dụng cố định
Từ 1.000 giờ trở lên
Yêu cầu khả năng chống ăn mòn nghiêm ngặt
Cần lên lịch và bố trí buồng thử trước
Một linh kiện có thể đạt sau thời gian phơi nhiễm ngắn hơn nhưng vẫn không đạt sau thời gian dài hơn. Vì vậy, cần xác nhận thời gian thử nghiệm và tiêu chí chấp nhận trước khi bắt đầu.
Lựa chọn thử nghiệm phun muối phù hợp
Phương pháp thử nghiệm chính xác luôn phải được xác định từ bản vẽ, thông số kỹ thuật vật liệu hoặc yêu cầu của khách hàng. Một yêu cầu chỉ ghi “thử nghiệm phun muối” thường chưa đủ thông tin.
Linh kiện hoặc lớp hoàn thiện
Phương pháp có thể áp dụng
Nội dung cần xác nhận
Linh kiện thép sơn hoặc phủ
ISO 9227 NSS hoặc ASTM B117
Thời gian phơi nhiễm, yêu cầu rạch mẫu và giới hạn ăn mòn
Chi tiết liên kết được mạ
ISO 9227 NSS hoặc ASTM B117
Ăn mòn trắng, rỉ sét đỏ và tiêu chí riêng của lớp mạ
Linh kiện nhôm
ISO 9227 NSS hoặc AASS khi được quy định
Mác vật liệu, loại lớp phủ và môi trường thử
Hệ thống mạ trang trí
AASS hoặc CASS khi được quy định
Hệ thống mạ và mức độ khắc nghiệt yêu cầu
Linh kiện ngoại thất tiếp xúc với chu kỳ ướt–khô
Thử nghiệm ăn mòn theo chu kỳ khi được quy định
Chu kỳ OEM cụ thể và các thời điểm kiểm tra
Trước khi thử nghiệm, cần xác nhận:
Tiêu chuẩn áp dụng
Môi trường thử nghiệm
Thời gian phơi nhiễm
Tình trạng mẫu
Khoảng thời gian kiểm tra
Tiêu chí đạt/không đạt
Kết quả cho biết điều gì?
Kết quả thử nghiệm phun muối cho biết tình trạng của mẫu sau khi phơi nhiễm theo một phương pháp và trong một khoảng thời gian đã xác định.
Tùy thuộc vào vật liệu và lớp phủ, báo cáo có thể ghi nhận:
Sản phẩm ăn mòn
Phồng rộp lớp phủ
Ăn mòn lan từ vết rạch
Rỉ sét đỏ
Ăn mòn trắng
Hoặc các thay đổi có thể quan sát khác
Kết quả chỉ nên được diễn giải dựa trên tiêu chí chấp nhận trong thông số kỹ thuật. Kết quả không mặc nhiên chứng minh hiệu suất lâu dài ngoài thực tế, trừ khi khách hàng đã quy định rõ cách sử dụng kết quả.
Một báo cáo hoàn chỉnh nên nêu rõ:
Tiêu chuẩn được sử dụng
Môi trường thử nghiệm
Thời gian phơi nhiễm
Điều kiện buồng thử
Mô tả mẫu
Các thời điểm kiểm tra
Kết quả quan sát được
Chuẩn bị trước khi gửi mẫu
Hãy chuẩn bị các thông tin sau trước khi yêu cầu thử nghiệm phun muối:
Tiêu chuẩn yêu cầu như ISO 9227, ASTM B117 hoặc phương pháp OEM
Môi trường thử nghiệm như NSS, AASS, CASS hoặc ăn mòn theo chu kỳ
Thời gian phơi nhiễm theo giờ hoặc số chu kỳ
Tiêu chí chấp nhận
Thông số kỹ thuật của lớp phủ, lớp mạ hoặc vật liệu
Số bản vẽ và phiên bản sửa đổi
Yêu cầu về rạch mẫu, che chắn hoặc hướng đặt mẫu
Số lượng và kích thước mẫu
Yêu cầu kiểm tra giữa kỳ và chụp ảnh
Định dạng báo cáo hoặc biểu mẫu OEM bắt buộc
Nếu thiếu những thông tin này, phòng thí nghiệm có thể cần làm rõ yêu cầu trước khi bắt đầu thử nghiệm.
Câu hỏi thường gặp
ISO 9227 có giống ASTM B117 không?
Không hoàn toàn. ASTM B117 tương đương tương đối với ISO 9227 NSS. ISO 9227 còn bao gồm AASS và CASS, vì vậy không nên xem hai tiêu chuẩn là giống hệt nhau trong mọi trường hợp.
Có thể quy đổi số giờ phun muối thành số năm sử dụng không?
Không. Không nên quy đổi trực tiếp số giờ phun muối thành số năm sử dụng. Điều kiện thực tế của xe phụ thuộc vào khí hậu, việc sử dụng muối rải đường, độ ẩm, nhiệt độ, hư hỏng lớp phủ, thiết kế và bảo trì.
Làm thế nào để biết nên sử dụng NSS, AASS hay CASS?
Môi trường thử nghiệm phải được xác định theo thông số kỹ thuật của khách hàng hoặc OEM. NSS là môi trường phun muối trung tính phổ biến nhất. AASS và CASS có mức độ khắc nghiệt cao hơn và chỉ nên được sử dụng khi có yêu cầu cụ thể.
Kết quả thử nghiệm phun muối cho biết điều gì?
Kết quả cho biết mẫu thử hoạt động như thế nào trong một môi trường ăn mòn được xác định, trong một khoảng thời gian phơi nhiễm cụ thể. Kết quả được so sánh với tiêu chí chấp nhận trong thông số kỹ thuật.
Linh kiện có thể đạt 96 giờ nhưng không đạt 500 giờ không?
Có. Một hệ thống lớp phủ hoặc lớp mạ có thể vẫn đạt yêu cầu sau thời gian thử nghiệm ngắn nhưng xuất hiện mức ăn mòn không chấp nhận được sau thời gian dài hơn.
Yêu cầu báo giá thử nghiệm phun muối
ALS Testing có thể hỗ trợ thử nghiệm phun muối và thử nghiệm ăn mòn cho các linh kiện ô tô bằng kim loại, được phủ hoặc được mạ, phục vụ:
Đánh giá năng lực
Phê duyệt nhà cung cấp
Xác nhận quy trình
Đệ trình cho khách hàng
Thử nghiệm theo phạm vi công nhận ISO/IEC 17025 được cung cấp khi phương pháp áp dụng nằm trong phạm vi được công nhận. Nếu cần kết quả được công nhận để đệ trình, hãy xác nhận chính xác phương pháp và phạm vi công nhận trước khi bắt đầu thử nghiệm.
Thông tin cần chuẩn bị khi yêu cầu báo giá
Tiêu chuẩn áp dụng hoặc thông số kỹ thuật của khách hàng
Môi trường thử nghiệm yêu cầu
Thời gian phơi nhiễm
Bản vẽ linh kiện và phiên bản sửa đổi
Thông số kỹ thuật lớp phủ, lớp mạ hoặc vật liệu
Số lượng và kích thước mẫu
Yêu cầu về rạch mẫu, che chắn hoặc hướng đặt mẫu
Tiêu chí chấp nhận
Yêu cầu kiểm tra giữa kỳ và chụp ảnh
Định dạng báo cáo hoặc biểu mẫu OEM
Cung cấp đầy đủ thông tin ngay từ giai đoạn trao đổi giúp phòng thí nghiệm xác nhận đúng phương pháp, cấu hình buồng thử, lịch thực hiện và định dạng báo cáo trước khi bắt đầu.
Bước tiếp theo
Xem đầy đủ dịch vụ Thử nghiệm vật liệu và môi trường dành cho ngành ô tô tại:
https://www.alstesting.co.th/automotive-testing-services-als-testing-laboratory/ Đọc hướng dẫn chi tiết về các phương pháp thử nghiệm lão hóa môi trường gia tốc. Quay lại Trung tâm Thử nghiệm ô tô để xem tổng quan đầy đủ về dịch vụ tại:
https://www.alstesting.co.th/automotive-testing-services-als-testing-laboratory/ Liên hệ đội ngũ của chúng tôi để nhận báo giá hoặc trao đổi kỹ thuật về thử nghiệm phun muối tại:
/contact/ Thử nghiệm được công nhận theo ISO/IEC 17025 khi áp dụng | Năng lực ISO 9227 và ASTM B117 | Có cung cấp thử nghiệm ăn mòn theo chu kỳ
Tháng 9 13, 2026
Thử nghiệm anion và cation: Sắc ký ion bảo vệ độ tin cậy của thiết bị điện tử như thế nào
XEM THÊMThử nghiệm anion và cation: Sắc ký ion bảo vệ độ tin cậy của thiết bị điện tử như thế nào?
Một cụm lắp ráp PCB vượt qua kiểm tra bằng mắt thường. Hệ thống kiểm tra quang học tự động cũng không phát hiện vấn đề. Kiểm tra chức năng ở nhiệt độ phòng cho kết quả đạt.
Bo mạch được giao hàng và lắp đặt trên xe. Ba tháng sau, nó bắt đầu phát sinh các lỗi chập chờn, khó tái hiện và tốn kém để truy tìm nguyên nhân.
Cuối cùng, nguyên nhân được xác định là nhiễm bẩn ion. Cặn chất hoạt hóa trong flux còn sót lại trên bề mặt bo mạch sau quá trình hàn — không thể nhìn thấy bằng phương pháp quang học và không bị phát hiện trong phép kiểm tra chức năng ở điều kiện khô — bắt đầu thúc đẩy quá trình ăn mòn điện hóa và gây dòng điện rò khi bo mạch phải chịu các chu kỳ thay đổi nhiệt độ và độ ẩm trong quá trình vận hành.
Chất gây nhiễm bẩn đã tồn tại ngay từ đầu. Hư hỏng tích tụ dần theo thời gian.
Thử nghiệm anion và cation bằng sắc ký ion là phương pháp phân tích có thể phát hiện vấn đề này. Bài viết giải thích cách thức hoạt động của phép thử, những chất có thể phát hiện, lý do phép thử đặc biệt quan trọng đối với thiết bị điện tử ô tô và cách diễn giải kết quả.
Nhiễm bẩn ion là gì và vì sao quan trọng?
Nhiễm bẩn ion là sự hiện diện của các loài hóa học mang điện, gồm ion dương (cation) hoặc ion âm (anion), trên bề mặt cụm lắp ráp điện tử hoặc linh kiện.
Trong sản xuất và lắp ráp PCB, nhiễm bẩn ion chủ yếu bắt nguồn từ cặn flux còn sót lại sau quá trình hàn. Tất cả flux hàn đều chứa các chất hoạt hóa — là những hợp chất có tính axit hoặc mang ion, giúp phân hủy các oxide kim loại trên pad hàn và chân linh kiện để tạo điều kiện cho thiếc hàn bám ướt tốt.
Sau khi hàn, các chất hoạt hóa và sản phẩm phản ứng của chúng có thể còn lại trên bề mặt bo mạch dưới dạng cặn ion.
Cơ chế gây hư hỏng
Trong điều kiện khô, cặn ion thường không gây vấn đề ngay lập tức. Chúng nằm trên bề mặt, không hòa tan trong không khí khô và chưa tạo ra nguy cơ rõ ràng.
Cơ chế hư hỏng được kích hoạt khi có độ ẩm. Khi độ ẩm tăng hoặc xảy ra hiện tượng ngưng tụ trên bề mặt bo mạch, cặn ion hòa tan vào một lớp màng điện phân mỏng.
Lớp màng này trở thành đường dẫn điện giữa các dây dẫn liền kề. Dòng điện bắt đầu chạy qua những vị trí không được thiết kế để dẫn điện. Khi có điện áp đặt vào, các loài ion di chuyển:
Cation di chuyển về phía cực âm
Anion di chuyển về phía cực dương
Tại cực âm, kim loại có thể lắng đọng thông qua quá trình được gọi là phát triển dendrite hoặc điện di chuyển.
Dendrite là các cấu trúc tinh thể kim loại phát triển và bắc cầu giữa các dây dẫn, gây ra hiện tượng đoản mạch chập chờn hoặc đoản mạch vĩnh viễn.
Những ion nào đáng quan tâm nhất?
Các loài ion đáng lo ngại nhất là những ion có tính linh động cao, dễ hòa tan và có khả năng thúc đẩy ăn mòn:
Anion
Chloride
Fluoride
Bromide
Sulfate
Acetate
Formate
Cation
Sodium
Potassium
Ammonium
Ammonium và các amine hữu cơ từ các công thức flux “no-clean” đặc biệt đáng chú ý, vì sự hiện diện của chúng có thể cho thấy cặn flux chưa được hoạt hóa đầy đủ hoặc mới chỉ phân hủy một phần. Những cặn này vẫn có khả năng hút ẩm và thúc đẩy ăn mòn.
Nhiễm bẩn ion là cơ chế hư hỏng tiềm ẩn
Nhiễm bẩn ion có thể tồn tại ngay từ thời điểm sản xuất, nhưng chỉ gây hư hỏng khi được kích hoạt bởi độ ẩm và nhiệt độ.
Vì vậy, thử nghiệm trước khi giao hàng là cách đáng tin cậy duy nhất để phát hiện vấn đề trước khi sản phẩm phải hoạt động trong điều kiện thực tế.
Sắc ký ion hoạt động như thế nào?
Sắc ký ion (IC) là kỹ thuật phân tích dùng để phân tách và định lượng các loài ion trong mẫu lỏng. Kỹ thuật này được phát triển vào những năm 1970 và đã trở thành phương pháp tiêu chuẩn cho phân tích ion dạng vết trong nhiều lĩnh vực, bao gồm kiểm tra chất lượng nước, an toàn thực phẩm, dược phẩm và thiết bị điện tử.
Nguyên lý hoạt động
Nguyên lý của sắc ký ion dựa trên sắc ký trao đổi ion. Mẫu lỏng được bơm vào một cột chứa pha tĩnh mang điện tích. Các loài ion trong mẫu bị pha tĩnh hút và giữ lại, sau đó được giải phóng lần lượt khi thành phần hoặc gradient của pha động thay đổi.
Do mỗi ion có mức độ tương tác khác nhau với pha tĩnh, chúng di chuyển qua cột với tốc độ khác nhau và đi đến đầu dò tại những thời điểm khác nhau. Kết quả là một sắc ký đồ với mỗi đỉnh đặc trưng cho một loài ion.
Phát hiện bằng đầu dò độ dẫn điện có bộ triệt nền
Các hệ thống IC hiện đại thường sử dụng đầu dò độ dẫn điện có bộ triệt nền.
Khi từng loài ion rời khỏi cột, chúng đi qua một thiết bị triệt nền. Thiết bị này chuyển các ion nền của pha động thành nước có độ dẫn điện thấp, giúp tín hiệu độ dẫn điện chủ yếu đến từ các ion cần phân tích.
Bước triệt nền này cải thiện đáng kể độ nhạy và độ chọn lọc, cho phép phát hiện các loài ion ở nồng độ phần tỷ (ppb), tương đương microgam trên lít trong dung dịch. Khi quy đổi đối với bề mặt PCB, mức này có thể tương ứng với nồng độ nanogam trên centimet vuông.
Định lượng ion
Việc định lượng được thực hiện bằng cách so sánh với các dung dịch chuẩn hiệu chuẩn bên ngoài. Đây là những dung dịch có nồng độ ion đã biết, được phân tích cùng với mẫu để xây dựng đường chuẩn cho từng loài ion.
Kết quả của mỗi ion được biểu thị dưới dạng:
Nồng độ đo được trong dung dịch chiết
Sau đó được quy đổi thành mật độ trên bề mặt, thường tính bằng microgam trên centimet vuông (µg/cm²), dựa trên diện tích bề mặt PCB được chiết tách
Phân tích anion và cation
Phân tích anion và cation cần các điều kiện phân tích riêng vì anion và cation mang điện tích trái dấu. Do đó, chúng cần các pha tĩnh và pha động có tính chất điện tích phù hợp để đạt hiệu quả phân tách.
Trong thực tế:
Phân tích anion thường sử dụng cột trao đổi anion với pha động carbonate hoặc hydroxide.
Phân tích cation thường sử dụng cột trao đổi cation với pha động là acid loãng.
Hai phép phân tích có thể được thực hiện:
Lần lượt trên cùng một hệ thống thiết bị
Đồng thời trên thiết bị có hai kênh phân tích
Để đánh giá toàn diện mức độ nhiễm bẩn ion, nên thực hiện cả phân tích anion và cation từ cùng một dung dịch chiết. Cách này cung cấp hồ sơ đầy đủ về tất cả các loài ion hiện diện trên mẫu.
Phương pháp tiêu chuẩn IPC-TM-650 2.3.28
Tiêu chuẩn chính áp dụng cho thử nghiệm nhiễm bẩn ion trên PCB và cụm lắp ráp điện tử bằng sắc ký ion là IPC-TM-650 Phương pháp 2.3.28, do IPC (Hiệp hội Công nghiệp Điện tử) ban hành. Phương pháp này quy định quy trình chiết tách, điều kiện phân tích IC và yêu cầu báo cáo đối với thử nghiệm nhiễm bẩn ion.
Quy trình chiết tách
Quy trình chiết tách theo IPC-TM-650 2.3.28 sử dụng hỗn hợp gồm 75% isopropyl alcohol (IPA) và 25% nước khử ion — gọi là dung dịch chiết IPA-nước.
Bo mạch hoặc cụm lắp ráp được đặt trong một bình sạch và phủ bằng thể tích dung môi chiết được quy định. Quá trình chiết được thực hiện trong 1 giờ ở 80°C, đồng thời có khuấy. Sau đó, dung dịch chiết được lọc và đưa vào hệ thống IC để phân tích anion và cation.
Quy trình này nhằm hòa tan các loài ion trên bề mặt bo mạch vào dung môi, bao gồm cả cặn flux không hòa tan hoàn toàn trong nước. Thành phần IPA giúp hòa tan tốt hơn các cặn flux hữu cơ, trong khi nước tạo môi trường để hòa tan các chất gây nhiễm bẩn ion vô cơ.
Kết quả là dung dịch chiết có thể thu giữ đầy đủ các loài ion liên quan đến việc đánh giá độ tin cậy của thiết bị điện tử.
Các loài ion thường được phân tích
Loài ion
Loại ion
Nguồn chính trên PCB
Rủi ro gây hư hỏng
Chloride (Cl⁻)
Anion
Cặn chất hoạt hóa trong flux, lắng đọng từ môi trường, vật liệu chứa halogen
Cao — khởi phát ăn mòn mạnh, khả năng di chuyển cao
Fluoride (F⁻)
Anion
Một số công thức flux, cặn từ quá trình ăn mòn tạo mạch
Trung bình đến cao — gây ăn mòn nhôm và một số kim loại
Bromide (Br⁻)
Anion
Vật liệu chống cháy, một số hệ flux
Trung bình — gây ăn mòn ở nồng độ cao
Sulfate (SO₄²⁻)
Anion
Lắng đọng từ môi trường, một số thành phần flux
Trung bình — ăn mòn do sulfate
Nitrate (NO₃⁻)
Anion
Môi trường, một số hóa chất làm sạch
Thấp đến trung bình — ít ăn mòn hơn chloride
Acetate (CH₃COO⁻)
Anion
Sản phẩm phân hủy chất hoạt hóa trong flux no-clean
Trung bình — hút ẩm, thúc đẩy dòng điện rò
Formate (HCOO⁻)
Anion
Sản phẩm phân hủy chất hoạt hóa trong flux no-clean
Trung bình — cho thấy cặn flux vẫn còn hoạt tính
Sodium (Na⁺)
Cation
Môi trường, nhiễm bẩn do thao tác, nước công đoạn
Trung bình — hút ẩm, thúc đẩy ăn mòn
Potassium (K⁺)
Cation
Nhiễm bẩn từ môi trường
Trung bình
Ammonium (NH₄⁺)
Cation
Chất hoạt hóa amine trong flux no-clean, quá trình phân hủy flux
Cao — hút ẩm, cho thấy cặn flux còn hoạt tính
Methylamine / TEA
Cation (amine)
Chất hoạt hóa gốc amine trong flux no-clean
Cao — cho thấy flux chưa được vô hiệu hóa hoàn toàn
Chloride và ammonium là hai loài ion có giá trị chẩn đoán quan trọng nhất trong thử nghiệm nhiễm bẩn ion trên PCB:
Chloride cao cho thấy nguy cơ ăn mòn mạnh.
Ammonium hoặc amine hữu cơ cao cho thấy sự hiện diện của cặn flux no-clean còn hoạt tính và vẫn có khả năng thúc đẩy ăn mòn.
Diễn giải kết quả thử nghiệm anion và cation
Kết quả IC đối với nhiễm bẩn ion trên PCB được biểu thị bằng lượng của từng loài ion, tính theo microgam trên mỗi centimet vuông diện tích bề mặt bo mạch (µg/cm²).
Các giá trị mật độ bề mặt này được so sánh với giới hạn chấp nhận quy định trong thông số kỹ thuật về độ sạch hiện hành.
Giới hạn chấp nhận bắt nguồn từ đâu?
Giới hạn nhiễm bẩn ion trong cụm lắp ráp PCB được xây dựng dựa trên sự kết hợp của:
Tiêu chuẩn IPC
Thông số kỹ thuật riêng của OEM
Kết quả nghiên cứu độ tin cậy liên hệ mức nhiễm bẩn ion với tỷ lệ hư hỏng trong thực tế
Giới hạn lịch sử được tham chiếu rộng rãi nhất là 1,56 µg tương đương sodium chloride trên mỗi cm², từng là ngưỡng ban đầu áp dụng cho các cụm lắp ráp đã được làm sạch trong những phiên bản trước của tiêu chuẩn IPC.
Các thông số kỹ thuật hiện đại dành cho thiết bị điện tử ô tô thường áp dụng giới hạn nghiêm ngặt hơn, đặc biệt đối với chloride. Đối với các cụm lắp ráp có chức năng an toàn quan trọng, chloride thường bị giới hạn ở mức khoảng 0,2–0,5 µg/cm².
Giới hạn cụ thể áp dụng cho cụm lắp ráp của bạn được quy định trong:
Thông số kỹ thuật của khách hàng
Tài liệu IPC liên quan như IPC-7711, IPC-7721
Phần yêu cầu về độ sạch trong J-STD-001
Yêu cầu chất lượng của OEM
Chloride cao cho biết điều gì?
Nồng độ chloride cao là phát hiện phổ biến và có giá trị chẩn đoán cao nhất trong thử nghiệm nhiễm bẩn ion trên PCB.
Các nguồn chloride trên PCB có thể bao gồm:
Cặn chất hoạt hóa trong flux, đặc biệt từ flux gốc nhựa thông và acid hữu cơ
Lắng đọng aerosol chloride từ môi trường sản xuất hoặc lưu trữ
Vật liệu chứa halogen trong laminate bo mạch hoặc bao bì linh kiện bị giải phóng trong quá trình gia công
Khi chloride vượt giới hạn cho phép, biện pháp khắc phục phụ thuộc vào việc xác định nguồn gây nhiễm bẩn.
Nếu chloride tập trung ở những loại linh kiện hoặc vùng bo mạch liên quan đến một công đoạn lắp ráp cụ thể, nguồn có khả năng liên quan đến quy trình.
Nếu chloride phân bố đồng đều trên toàn bộ bo mạch, nhiễm bẩn từ môi trường trong quá trình lưu trữ hoặc thao tác có khả năng cao hơn.
Kết quả IC cho biết chloride đang ở mức cao, nhưng để xác định nguồn gốc có thể cần các bước phân tích bổ sung, chẳng hạn như chiết tách tại từng khu vực cụ thể trên bo mạch.
Ammonium và amine hữu cơ cho biết điều gì?
Các cation ammonium và amine hữu cơ là dấu hiệu đặc trưng của cặn flux no-clean còn hoạt tính.
Flux no-clean hiện đại sử dụng chất hoạt hóa gốc amine, được thiết kế để phân hủy hoàn toàn và trở nên trơ về mặt điện hóa trong chu trình gia nhiệt hàn. Khi IC phát hiện ammonium hoặc methylamine ở mức cao, điều đó cho thấy chất hoạt hóa trong flux chưa được vô hiệu hóa hoàn toàn. Nguyên nhân có thể là:
Biên dạng nhiệt hàn chưa phù hợp
Lượng flux sử dụng quá nhiều
Hóa học của flux không tương thích với điều kiện hàn
Phát hiện này rất quan trọng vì nó cho thấy cặn flux vẫn có tính hút ẩm và thúc đẩy ăn mòn, dù bo mạch được sản xuất theo quy trình no-clean và dự kiến không cần làm sạch.
Biện pháp khắc phục thường bao gồm:
Tối ưu hóa biên dạng nhiệt
Xem xét lại loại flux
Trong một số trường hợp, chuyển sang quy trình làm sạch để loại bỏ hoàn toàn cặn flux
Sắc ký ion và thử nghiệm ROSE: Hiểu rõ sự khác biệt
Sắc ký ion không phải là phương pháp duy nhất để đánh giá nhiễm bẩn ion trên PCB. Một kỹ thuật cũ hơn là ROSE (Resistivity of Solvent Extract — Điện trở của dung dịch chiết) vẫn được sử dụng trong một số ứng dụng.
ROSE đo tổng hàm lượng ion trong dung dịch chiết thông qua độ dẫn điện, biểu thị dưới dạng lượng nhiễm bẩn tương đương sodium chloride tính theo µg/cm². Đây là phương pháp nhanh, chi phí thấp, cung cấp một con số tổng hợp đại diện cho toàn bộ nhiễm bẩn ion trên bo mạch.
Tuy nhiên, ROSE không xác định được những loài ion nào hiện diện hoặc tỷ lệ của từng loại.
Sắc ký ion cung cấp nhiều thông tin chẩn đoán hơn ROSE. IC xác định riêng từng loài ion, cho phép truy tìm nguồn gây nhiễm bẩn và đưa ra biện pháp khắc phục có trọng điểm.
ROSE cho biết nhiễm bẩn có vượt ngưỡng hay không.
IC cho biết nhiễm bẩn là chất gì và, dựa trên đó, có thể suy luận nguồn gốc của chúng.
Đối với đánh giá năng lực thiết bị điện tử ô tô, nơi OEM ngày càng yêu cầu xác định thành phần nhiễm bẩn và mọi sự cố cần được điều tra nguyên nhân gốc rễ, IC là phương pháp phù hợp hơn.
Khía cạnh
Thử nghiệm ROSE
Sắc ký ion (IC)
Kết quả đầu ra
Một giá trị độ dẫn điện, tương đương NaCl
Nồng độ riêng của từng anion và cation
Nhận dạng loài ion
Không có
Nhận dạng đầy đủ các loài ion hiện diện
Độ nhạy
Trung bình
Cao — phát hiện mức phần tỷ trong dung dịch chiết
Giá trị chẩn đoán
Thấp — chủ yếu đạt/không đạt
Cao — xác định loài ion và hỗ trợ truy tìm nguồn
Mức độ chấp nhận của OEM
Đang giảm — nhiều thông số kỹ thuật hiện yêu cầu IC
Được chấp nhận trong thông số kỹ thuật của các OEM ô tô lớn
Tiêu chuẩn tham chiếu
IPC-TM-650 2.3.25
IPC-TM-650 2.3.28
Chi phí
Thấp hơn
Cao hơn — nhưng cung cấp nhiều thông tin hơn
Ứng dụng điển hình
Sàng lọc trên dây chuyền khi IC được dùng cho đánh giá năng lực
Đánh giá năng lực OEM, điều tra lỗi, xác nhận quy trình
Nhiễm bẩn ion trong thiết bị điện tử ô tô: Vì sao rủi ro cao hơn?
Nhiễm bẩn ion ảnh hưởng đến mọi ứng dụng điện tử, nhưng hậu quả trong thiết bị điện tử ô tô thường nghiêm trọng hơn nhiều lĩnh vực khác.
Thiết bị điện tử ô tô hoạt động trong những điều kiện làm tăng nguy cơ hư hỏng do nhiễm bẩn ion:
Chu kỳ nhiệt độ rộng, thúc đẩy hiện tượng ngưng tụ
Rung động có thể làm nứt lớp phủ bảo vệ và để lộ bề mặt bên dưới
Tuổi thọ sử dụng kéo dài hàng chục năm
Các chức năng quan trọng về an toàn, trong đó lỗi chập chờn có thể ảnh hưởng trực tiếp đến người lái
Một bộ điều khiển động cơ phát sinh lỗi chập chờn do dòng điện rò gây ra bởi nhiễm bẩn ion không chỉ là một trường hợp sản phẩm bị trả lại. Đây có thể trở thành sự cố an toàn, chiến dịch bảo hành và một cuộc điều tra kỹ thuật quy mô lớn.
Chi phí phát hiện nhiễm bẩn ion trước khi giao hàng bằng IC thấp hơn rất nhiều so với chi phí xử lý các lỗi phát sinh sau khi thiết bị đã được lắp trên xe.
Đối với các nhà sản xuất thiết bị điện tử ô tô tại Malaysia và Đông Nam Á, yêu cầu thử nghiệm nhiễm bẩn ion thường xuất phát từ:
Yêu cầu đánh giá năng lực của OEM
Thông số kỹ thuật về độ sạch của khách hàng
Chương trình xác nhận quy trình
Khi khách hàng chưa quy định giới hạn cụ thể, tiêu chuẩn IPC có thể được sử dụng làm khung tham chiếu để thiết lập giới hạn độ sạch nội bộ phù hợp với mức độ quan trọng của ứng dụng.
Xem đầy đủ dịch vụ thử nghiệm hóa học và điện tử, bao gồm phân tích nhiễm bẩn ion:
https://www.alstesting.co.th/anion-test-specialist-malaysia/ Mối liên hệ giữa nhiễm bẩn ion và độ sạch linh kiện Thử nghiệm nhiễm bẩn ion trên PCB và thử nghiệm độ sạch kỹ thuật trên các linh kiện cơ khí chính xác cùng giải quyết một vấn đề nền tảng, nhưng từ hai góc độ khác nhau: các chất gây nhiễm bẩn vô hình trước các phương pháp kiểm tra thông thường nhưng có thể gây hư hỏng trong quá trình sử dụng thực tế. Kỹ thuật phân tích có thể khác nhau, nhưng nguyên tắc quản lý chất lượng là giống nhau: Nhiễm bẩn được đo ở mức độ chính xác mà chỉ phòng thí nghiệm được công nhận mới có thể cung cấp. Kết quả được so sánh với các giới hạn đã xác định. Kết quả phân tích được sử dụng để triển khai biện pháp khắc phục trong quy trình sản xuất. Đối với các nhà sản xuất đồng thời cung cấp linh kiện cơ khí chính xác và thiết bị điện tử ô tô, việc hiểu mối liên hệ giữa hai lĩnh vực này giúp xây dựng chương trình thử nghiệm chất lượng thống nhất. Xem dịch vụ thử nghiệm độ sạch kỹ thuật cho linh kiện cơ khí chính xác theo ISO 16232 và VDA 19:
https://www.alstesting.co.th/technical-cleanliness-testing/ Phân tích sắc ký ion tại ALS Testing ALS Testing cung cấp dịch vụ phân tích anion và cation bằng sắc ký ion theo IPC-TM-650 2.3.28 cho: Cụm lắp ráp PCB Linh kiện riêng lẻ Dung dịch công đoạn Năng lực IC của chúng tôi bao gồm toàn bộ các loài ion liên quan đến việc đánh giá độ tin cậy của thiết bị điện tử: Anion Fluoride Chloride Bromide Nitrate Phosphate Sulfate Acetate Formate Cation Sodium Potassium Ammonium Các loại amine liên quan đến cặn flux no-clean Tất cả thử nghiệm nhiễm bẩn ion tại ALS được thực hiện trong hệ thống quản lý chất lượng được công nhận theo ISO/IEC 17025:2017. Kết quả được báo cáo với nồng độ riêng của từng loài ion, tính bằng µg/cm², và được so sánh với giới hạn trong thông số kỹ thuật về độ sạch hoặc yêu cầu của OEM. Báo cáo bao gồm đánh giá đạt/không đạt rõ ràng cho từng loài ion cũng như tổng mức nhiễm bẩn ion. Báo cáo của chúng tôi bao gồm đầy đủ dữ liệu sắc ký đồ IC cùng với kết quả dạng bảng, giúp đội ngũ kỹ thuật xem xét hồ sơ ion và đưa ra quyết định phù hợp về mức độ ưu tiên của các biện pháp khắc phục. Trong những trường hợp phát hiện nhiễm bẩn ion cao và cần truy tìm nguồn gốc, chúng tôi có thể thiết kế chiến lược lấy mẫu tiếp theo, bao gồm chiết tách riêng tại từng khu vực để khoanh vùng chất gây nhiễm bẩn theo vị trí trên bo mạch hoặc theo công đoạn sản xuất. Kết luận Thử nghiệm anion và cation bằng sắc ký ion là phương pháp phân tích xác định để đánh giá nhiễm bẩn ion trên PCB và các cụm lắp ráp điện tử ô tô. Phương pháp này xác định từng loài ion ở nồng độ có ý nghĩa về mặt phân tích nhưng không thể phát hiện bằng các phương pháp kiểm tra khác. Nhờ đó, IC không chỉ hỗ trợ đánh giá đạt/không đạt mà còn cung cấp thông tin chẩn đoán về nguồn gây nhiễm bẩn và biện pháp khắc phục. Tiêu chuẩn chính áp dụng cho phép thử là IPC-TM-650 2.3.28. Các loài ion có giá trị chẩn đoán quan trọng nhất gồm: Chloride ở nhóm anion — cho thấy nguy cơ ăn mòn mạnh Ammonium và amine hữu cơ ở nhóm cation — cho thấy cặn flux no-clean còn hoạt tính và vẫn có khả năng thúc đẩy ăn mòn IC có giá trị chẩn đoán cao hơn ROSE và là phương pháp được yêu cầu trong nhiều thông số kỹ thuật về độ sạch của OEM ô tô. Đối với các nhà sản xuất thiết bị điện tử ô tô, chi phí phát hiện nhiễm bẩn ion trước khi giao hàng bằng IC chỉ là một phần nhỏ so với chi phí xử lý các sự cố ngoài thực tế mà phương pháp này giúp ngăn ngừa. Bước tiếp theo Xem đầy đủ dịch vụ thử nghiệm hóa học và điện tử, bao gồm phân tích nhiễm bẩn ion:
https://www.alstesting.co.th/anion-test-specialist-malaysia/ Tìm hiểu về thử nghiệm độ sạch kỹ thuật cho linh kiện cơ khí chính xác:
https://www.alstesting.co.th/technical-cleanliness-testing/ Liên hệ với đội ngũ của chúng tôi để nhận báo giá hoặc tư vấn kỹ thuật về thử nghiệm IC:
https://www.alstesting.co.th/contact-us/
Tháng 9 13, 2026
Thử nghiệm VOC đối với nội thất ô tô: VDA 278, ISO 12219 và những điều bạn cần biết
XEM THÊMThử nghiệm VOC đối với nội thất ô tô: VDA 278, ISO 12219 và những điều bạn cần biết
Khi bước vào một chiếc xe mới, bạn sẽ ngay lập tức nhận thấy một mùi đặc trưng. Mùi xe mới đó không phải là một tính năng được thiết kế có chủ đích, mà là kết quả tổng hợp từ quá trình phát thải khí của hàng chục loại vật liệu được lắp đặt trong khoang cabin: chất kết dính tiếp tục đóng rắn bên dưới bảng điều khiển, chất hóa dẻo di chuyển từ các bề mặt PVC, chất chống cháy bay hơi từ lớp mút ghế và cặn dung môi bay hơi từ chất kết dính dùng cho các chi tiết trang trí.
Phần lớn các hợp chất này sẽ giảm dần trong vài tuần hoặc vài tháng. Tuy nhiên, một số hợp chất ở nồng độ đủ cao có thể gây lo ngại về sức khỏe.
Đây chính là vấn đề mà thử nghiệm VOC đối với nội thất ô tô được thiết kế để đánh giá. Đối với các nhà cung cấp vật liệu và linh kiện trong chuỗi cung ứng ô tô, thử nghiệm VOC không phải là lựa chọn tùy ý. Đây là một bước đánh giá năng lực bắt buộc mà vật liệu nội thất phải vượt qua trước khi OEM phê duyệt để đưa vào sản xuất. Ngày càng nhiều thị trường cũng xem đây là yêu cầu pháp lý, đặc biệt tại những nơi đã quy định giới hạn chất lượng không khí trong khoang xe.
Bài viết này giải thích thử nghiệm VOC trong ngành ô tô bao gồm những gì, các tiêu chuẩn nào được áp dụng, phương pháp thử nghiệm trong phòng thí nghiệm hoạt động ra sao và doanh nghiệp cần chuẩn bị những gì trước khi gửi mẫu thử.
VOCs là gì và vì sao chúng quan trọng đối với nội thất ô tô?
VOC là viết tắt của hợp chất hữu cơ dễ bay hơi. Thuật ngữ này dùng để chỉ một nhóm lớn các hóa chất có chứa carbon, dễ bay hơi ở nhiệt độ phòng hoặc khi được gia nhiệt nhẹ.
Trong bối cảnh vật liệu nội thất ô tô, VOCs có thể bắt nguồn từ:
Nguyên liệu được sử dụng trong quá trình sản xuất
Hóa chất còn tồn dư sau gia công
Các phản ứng hóa học tiếp tục diễn ra khi vật liệu bị lão hóa, gia nhiệt hoặc tương tác với nhau bên trong khoang xe
Nội thất của một chiếc xe hiện đại là một hệ thống phức tạp gồm nhiều linh kiện polymer, chẳng hạn như:
Bảng điều khiển
Tấm ốp cửa
Trần xe
Mút ghế
Thảm sàn
Vô lăng
Chất kết dính và lớp phủ dùng để liên kết các bộ phận
Mỗi loại vật liệu đều có đặc tính phát thải VOC riêng. Trong một khoang xe kín ở nhiệt độ môi trường, lượng phát thải tổng hợp từ tất cả vật liệu nội thất sẽ quyết định chất lượng không khí chung trong cabin.
Ở nồng độ thấp, phần lớn VOCs không gây tác động cấp tính nghiêm trọng. Tuy nhiên, ở nồng độ cao hơn, các hợp chất như benzen, toluene, xylene, formaldehyde và acetaldehyde có liên quan đến tình trạng kích ứng mắt, kích ứng đường hô hấp và đau đầu. Riêng benzen và formaldehyde còn được quan tâm do những rủi ro sức khỏe lâu dài.
Để kiểm soát vấn đề này, cơ quan quản lý và các OEM đã thiết lập giới hạn phát thải tối đa cho từng hợp chất hoặc từng nhóm hợp chất. Những giới hạn này được thực thi thông qua hoạt động thử nghiệm đánh giá năng lực vật liệu tại cấp độ nhà cung cấp.
Các vật liệu trong khoang xe được nhà cung cấp thử nghiệm riêng lẻ trước khi lắp ráp. Khi xe đến tay người tiêu dùng, mọi vật liệu nội thất quan trọng đều đã được đánh giá về khả năng đáp ứng các giới hạn phát thải VOC. Thử nghiệm VOC chính là bước đánh giá năng lực đó.
Đối với các nhà cung cấp vật liệu ô tô tại Malaysia và Đông Nam Á, yêu cầu thử nghiệm VOC chủ yếu đến từ hai nguồn:
Các thông số kỹ thuật của OEM Đức tham chiếu VDA 278 và những tiêu chuẩn liên quan
Các thông số kỹ thuật quốc tế rộng hơn tham chiếu ISO 12219
Những nhà cung cấp phục vụ đồng thời cả hai thị trường hoặc cung ứng cho các chuỗi Tier-1 toàn cầu thường cần đáp ứng cả hai khung yêu cầu này.
Các tiêu chuẩn chính về thử nghiệm VOC trong nội thất ô tô
Phân tích giải hấp nhiệt theo VDA 278
VDA 278 là tiêu chuẩn được tham chiếu rộng rãi nhất để phân tích VOC và các hợp chất hữu cơ bán bay hơi (SVOC) trong vật liệu phi kim loại dùng cho nội thất ô tô. Tiêu chuẩn này được ban hành bởi VDA — Hiệp hội Công nghiệp Ô tô Đức và được các OEM Đức như BMW, Volkswagen Group, Mercedes-Benz và Audi, cũng như các chuỗi cung ứng Tier-1 phục vụ những khách hàng này, yêu cầu áp dụng.
Phương pháp sử dụng kỹ thuật giải hấp nhiệt kết hợp sắc ký khí và khối phổ (TD-GC-MS). Một lượng nhỏ vật liệu, thường từ 1–3 gram, được đặt trong ống chứa mẫu bằng thủy tinh và gia nhiệt qua hai giai đoạn:
Giai đoạn gia nhiệt đầu tiên ở 90°C giúp giải phóng phần hợp chất hữu cơ dễ bay hơi, tương ứng với các hợp chất có nhiệt độ sôi lên đến khoảng 250°C.
Giai đoạn gia nhiệt thứ hai ở 120°C giải phóng phần hợp chất hữu cơ bán bay hơi hoặc phần gây mờ kính (SVOC/FOG), bao gồm các hợp chất có nhiệt độ sôi cao hơn và có khả năng ngưng tụ.
Các hợp chất phát thải ở mỗi giai đoạn được giữ lại trên ống hấp phụ Tenax, sau đó được giải hấp nhiệt và đưa vào hệ thống GC-MS để nhận dạng và định lượng.
Kết quả được báo cáo theo đơn vị microgam trên mỗi gam vật liệu (µg/g), trong đó phần VOC và phần SVOC hoặc FOG được báo cáo riêng biệt. Việc đánh giá đạt/không đạt được thực hiện dựa trên các giới hạn phát thải được quy định trong thông số kỹ thuật tương ứng của OEM hoặc khách hàng.
VDA 278 cung cấp hồ sơ phát thải chi tiết cho từng hợp chất. Với mỗi hợp chất được nhận dạng và vượt ngưỡng báo cáo, kết quả bao gồm:
Tên hợp chất
Số CAS
Nồng độ
Mức độ chi tiết này rất quan trọng vì thông số kỹ thuật của OEM thường quy định giới hạn cho từng nhóm hợp chất cụ thể, chẳng hạn như tổng hydrocarbon thơm hoặc giới hạn riêng cho từng loại aldehyde, thay vì chỉ quy định một giá trị VOC tổng.
ISO 12219 — Bộ tiêu chuẩn quốc tế
ISO 12219 là bộ tiêu chuẩn quốc tế gồm nhiều phần, quy định việc đo lường VOC trong nội thất xe. Mỗi phần đề cập đến một khía cạnh hoặc quy mô đo lường khác nhau.
ISO 12219-1
ISO 12219-1 quy định phương pháp đo VOC trong khoang xe hoàn chỉnh bằng phương pháp túi. Xe được làm kín trong các điều kiện ổn định được xác định trước, sau đó mẫu không khí trong cabin được thu vào túi Tedlar để phân tích tiếp theo.
Phương pháp này được sử dụng cho:
Phê duyệt kiểu loại
Đánh giá sự phù hợp ở cấp độ xe hoàn chỉnh
Đây không phải là phương pháp chủ yếu dùng để đánh giá năng lực vật liệu ở cấp độ nhà cung cấp.
ISO 12219-2 đến ISO 12219-7
Các phần từ ISO 12219-2 đến ISO 12219-7 quy định phương pháp đo phát thải VOC từ từng linh kiện và vật liệu bằng các buồng thử có quy mô khác nhau, từ buồng khí hậu lớn đến các thiết bị buồng thử ở quy mô siêu nhỏ.
Những phương pháp này được sử dụng trong giai đoạn đánh giá năng lực vật liệu và linh kiện, đồng thời được tham chiếu trong các thông số kỹ thuật của OEM áp dụng khung tiêu chuẩn ISO thay vì khung VDA.
Đối với hầu hết nhà cung cấp vật liệu, những phần ISO 12219 liên quan nhất là các phần quy định thử nghiệm ở cấp độ linh kiện. Đây là giai đoạn từng vật liệu được đánh giá trước khi lắp ráp vào xe.
Nếu thông số kỹ thuật của OEM tham chiếu ISO 12219, cần xác nhận:
Phần cụ thể nào của tiêu chuẩn được yêu cầu
Điều kiện thử nghiệm cần áp dụng
Quy cách chuẩn bị mẫu và báo cáo kết quả
VDA 275 — Xác định formaldehyde bằng phương pháp quang
Formaldehyde là một VOC được quan tâm riêng trong các thông số kỹ thuật dành cho nội thất ô tô. Chất này có thể phát thải từ vật liệu composite gốc gỗ, một số loại chất kết dính và nhựa dùng trong linh kiện nội thất. Formaldehyde thường chịu giới hạn phát thải riêng, nghiêm ngặt hơn so với giới hạn chung dành cho nhóm aldehyde trong phân tích giải hấp nhiệt.
VDA 275 quy định phương pháp xác định formaldehyde bằng chai kín:
Mẫu được đặt trong một chai thủy tinh kín có chứa nước cất.
Mẫu được ổn định ở 60°C trong 3 giờ.
Formaldehyde phát thải vào khoảng không phía trên mẫu sẽ hòa tan vào nước.
Hàm lượng được định lượng bằng phương pháp quang phổ UV-Vis, sử dụng thuốc thử tạo màu.
Kết quả được biểu thị bằng đơn vị microgam trên mỗi gam vật liệu (µg/g).
So với phương pháp giải hấp nhiệt trong VDA 278, phương pháp chuyên biệt này có độ nhạy và độ đặc hiệu cao hơn đối với formaldehyde. Vì vậy, hầu hết thông số kỹ thuật của OEM Đức đều yêu cầu thực hiện VDA 275 riêng biệt.
ISO 6452 — Thử nghiệm hiện tượng mờ kính
Hiện tượng mờ kính có liên quan đến VOC nhưng là một hiện tượng riêng biệt. Hiện tượng này xảy ra khi hơi có khả năng ngưng tụ từ vật liệu nội thất lắng đọng lên kính chắn gió, tạo thành một lớp màng nhìn thấy được.
Lớp màng này làm giảm tầm nhìn của người lái và đặc biệt đáng lo ngại trong thời tiết lạnh, khi nhiệt độ kính chắn gió đủ thấp để thúc đẩy quá trình ngưng tụ.
ISO 6452 quy định hai phương pháp đánh giá hiện tượng mờ kính:
Phương pháp khối lượng
Mẫu được gia nhiệt trong cốc thủy tinh.
Hơi phát sinh ngưng tụ trên đĩa lá nhôm được làm lạnh đặt phía trên mẫu.
Khối lượng phần cặn lắng được sử dụng làm kết quả đánh giá hiện tượng mờ kính.
Phương pháp quang
Phần cặn lắng hình thành trên một đĩa thủy tinh.
Mức độ lắng đọng được đo thông qua sự thay đổi độ phản xạ trước và sau thử nghiệm.
Các OEM khác nhau có thể tham chiếu những phương pháp khác nhau và áp dụng các tiêu chí chấp nhận riêng. Do đó, cần xác nhận chính xác phương pháp thử và giới hạn áp dụng trong thông số kỹ thuật của từng khách hàng.
HPLC được sử dụng như thế nào trong thử nghiệm VOC?
Sắc ký lỏng hiệu năng cao (HPLC) không phải là kỹ thuật chính trong thử nghiệm VOC cho ngành ô tô, nơi phương pháp giải hấp nhiệt kết hợp GC-MS vẫn là phương pháp chủ đạo. Tuy nhiên, HPLC đóng vai trò quan trọng trong việc phân tích một số hợp chất không phù hợp với phương pháp GC-MS.
Ứng dụng đáng chú ý nhất của HPLC trong thử nghiệm VOC ô tô là phân tích các hợp chất carbonyl, đặc biệt là aldehyde và ketone. Formaldehyde, acetaldehyde, acrolein, benzaldehyde và các hợp chất carbonyl khác được thu giữ bằng cách cho không khí hoặc hơi từ khoảng không phía trên mẫu đi qua một ống hấp phụ có tẩm 2,4-dinitrophenylhydrazine (DNPH).
Các hợp chất carbonyl phản ứng với DNPH để tạo thành những dẫn xuất hydrazone ổn định. Sau đó, các dẫn xuất này được rửa giải khỏi ống hấp phụ và phân tích bằng HPLC kết hợp đầu dò UV.
Phương pháp DNPH-HPLC mang lại độ nhạy và độ đặc hiệu cao hơn đối với từng loại aldehyde riêng lẻ so với phương pháp GC-MS giải hấp nhiệt. Phương pháp này được quy định trong một số khung tiêu chuẩn của OEM và cơ quan quản lý để xác định các hợp chất carbonyl.
ISO 16000-3, tiêu chuẩn quy định việc xác định formaldehyde và các hợp chất carbonyl khác trong không khí trong nhà, sử dụng phương pháp DNPH-HPLC. Phương pháp này cũng được áp dụng trong một số chương trình đánh giá chất lượng không khí nội thất ô tô khi cần định lượng từng loại aldehyde ở nồng độ rất thấp.
HPLC là phương pháp được lựa chọn khi cần định lượng từng loại aldehyde, bao gồm formaldehyde, ở nồng độ thấp hơn phạm vi thực tiễn của GC-MS giải hấp nhiệt, hoặc khi khung pháp lý cụ thể yêu cầu sử dụng phương pháp DNPH-HPLC.
Nếu thông số kỹ thuật của bạn tham chiếu phương pháp DNPH-HPLC để xác định aldehyde, vui lòng xác nhận yêu cầu này ngay ở giai đoạn trao đổi ban đầu để đội ngũ của chúng tôi tư vấn phương pháp phù hợp cho ứng dụng của bạn.
Những vật liệu nào cần thử nghiệm VOC?
Bất kỳ vật liệu phi kim loại nào được sử dụng bên trong khoang xe đều có thể cần thử nghiệm VOC. Trên thực tế, những vật liệu được quan tâm nhiều nhất là các vật liệu có khả năng phát thải cao hoặc có diện tích bề mặt lớn tiếp xúc với không khí trong cabin.
Nhóm vật liệu
Mối quan tâm chính về VOC
Tiêu chuẩn thường áp dụng
Bảng điều khiển và tấm phủ bảng điều khiển
Hydrocarbon thơm, chất hóa dẻo (SVOC/FOG)
VDA 278, tiêu chuẩn riêng của OEM
Tấm trần và lớp lót mái xe
Formaldehyde từ nhựa chất kết dính, các hợp chất aldehyde
VDA 278, VDA 275
Mút ghế polyurethane
Hợp chất amine, acetaldehyde, cặn TDI
VDA 278
Thảm sàn và lớp nỉ lót
Formaldehyde từ chất kết dính latex, styrene
VDA 278, VDA 275
Tấm ốp cửa
Hydrocarbon thơm, chất hóa dẻo
VDA 278
Chất kết dính và chất bịt kín
Dung môi, monomer còn dư
VDA 278, yêu cầu riêng của khách hàng
Lớp phủ và sơn bề mặt nội thất
Dung môi, monomer còn dư, chất pha loãng phản ứng
VDA 278, ISO 12219
Vỏ và tay cầm vô lăng
Chất hóa dẻo, chất hỗ trợ gia công cao su
VDA 278, thử nghiệm mờ kính ISO 6452
Gioăng và đệm cao su hướng vào khoang xe
Hợp chất lưu huỳnh, chất hóa dẻo
VDA 278
Lớp cách điện dây điện và vỏ cáp
Chất hóa dẻo, phát thải chất chống cháy
VDA 278, yêu cầu riêng của khách hàng
Yêu cầu thử nghiệm thường được quy định trong thông số kỹ thuật vật liệu hoặc sổ tay chất lượng nhà cung cấp của OEM. Nếu chưa chắc vật liệu của mình có cần thử nghiệm VOC hay không và cần áp dụng tiêu chuẩn nào, hãy bắt đầu bằng cách xem tài liệu thông số kỹ thuật của khách hàng hoặc danh sách yêu cầu PPAP của chương trình.
Quy trình thử nghiệm VOC: Từ mẫu đến báo cáo
1. Ổn định và chuẩn bị mẫu
Điều kiện ổn định mẫu trước khi thử nghiệm được quy định trong tiêu chuẩn và có ảnh hưởng đáng kể đến kết quả. VDA 278 quy định mẫu cần được ổn định ở 23°C và độ ẩm tương đối 50% trong 7 ngày, trong môi trường sạch, không có nguồn VOC gây nhiễu.
Thời gian ổn định này cho phép lượng hợp chất dễ bay hơi ban đầu, thường phát sinh mạnh từ vật liệu mới sản xuất hoặc mới đóng gói, giảm về trạng thái ổn định. Nhờ đó, kết quả thử nghiệm phản ánh đặc tính phát thải của vật liệu trong điều kiện gần hơn với môi trường sử dụng bình thường trong cabin.
Kích thước mẫu được quy định trong VDA 278, thường từ 1–3 gram, được cắt sao cho phù hợp với ống chứa mẫu.
Vị trí lấy mẫu rất quan trọng đối với các vật liệu không đồng nhất. Kết quả thử nghiệm phản ánh lớp hoặc khu vực cụ thể được lấy mẫu, không nhất thiết đại diện cho toàn bộ linh kiện. Đối với vật liệu composite có nhiều lớp, từng lớp có thể được thử nghiệm riêng nếu đặc tính phát thải VOC của chúng có khả năng khác nhau đáng kể.
2. Giải hấp nhiệt và phân tích GC-MS
Mẫu đã được ổn định được đặt vào ống giải hấp nhiệt, sau đó ống được đưa vào thiết bị giải hấp nhiệt. Khí mang được thổi qua ống trong khi mẫu được gia nhiệt đến giai đoạn nhiệt độ đầu tiên — 90°C đối với phần VOC. Các hợp chất được giải hấp sẽ được thu giữ trên bẫy Tenax lạnh.
Sau đó, bẫy được gia nhiệt nhanh và các hợp chất đã thu giữ được đưa vào cột GC dưới dạng một lượng mẫu cô đặc.
Quá trình phân tách bằng sắc ký khí tách hỗn hợp hợp chất thành các peak riêng biệt. Mỗi peak được nhận dạng bằng cách so sánh phổ của hợp chất với phổ tham chiếu trong thư viện khối phổ và xác nhận bằng cách đối chiếu thời gian lưu với các chất chuẩn tham chiếu.
Việc định lượng có thể sử dụng:
Hiệu chuẩn bên ngoài bằng các chất chuẩn tham chiếu của từng hợp chất
Phương pháp sắc ký ion tổng với một hợp chất chuẩn đại diện cho nhóm các hợp chất tương tự
Phần SVOC hoặc FOG được xác định bằng cách lặp lại quy trình giải hấp ở 120°C với một mẫu mới hoặc với cùng mẫu sau giai đoạn giải hấp VOC, tùy theo quy trình được quy định.
3. Báo cáo và đánh giá đạt/không đạt
Báo cáo thử nghiệm liệt kê từng hợp chất được nhận dạng cùng với:
Tên hợp chất
Số CAS
Nồng độ, tính bằng microgam trên mỗi gam vật liệu (µg/g)
Các hợp chất được phân nhóm theo loại hóa học, bao gồm:
Hydrocarbon thơm
Aldehyde
Ketone
Alcohol
Ester
Các nhóm khác
Tổng nồng độ của từng nhóm và tổng VOC (TVOC) cũng được tính toán và báo cáo cùng với dữ liệu của từng hợp chất.
Việc đánh giá đạt/không đạt được thực hiện bằng cách so sánh nồng độ đo được với các giới hạn quy định trong thông số kỹ thuật áp dụng của OEM.
Các giới hạn có thể được quy định theo:
Giới hạn của từng hợp chất, ví dụ formaldehyde dưới 10 µg/g
Giới hạn của một nhóm hợp chất, ví dụ tổng hydrocarbon thơm dưới 100 µg/g
Giới hạn TVOC tổng thể
Vật liệu không đạt nếu vượt quá bất kỳ giới hạn riêng lẻ hoặc giới hạn nhóm nào.
Những nguyên nhân phổ biến khiến thử nghiệm VOC không đạt và hướng xử lý
Hiểu được lý do vật liệu không đạt cũng hữu ích như hiểu các thông số mà phép thử đo lường. Những nguyên nhân phổ biến nhất trong vật liệu nội thất ô tô gồm:
Dung môi còn dư từ quá trình gia công
Chất kết dính, lớp phủ hoặc laminate chưa được đóng rắn hoặc sấy khô hoàn toàn trước khi thử nghiệm có thể phát thải dung môi còn dư.
Giải pháp thường là tối ưu hóa quy trình để đảm bảo điều kiện đóng rắn hoặc sấy khô đầy đủ trước khi giao vật liệu.
Sự di chuyển của chất hóa dẻo
Các chất hóa dẻo phthalate hoặc không phải phthalate có nhiệt độ sôi cao trong PVC hoặc polymer mềm có thể góp phần làm tăng phần SVOC hoặc FOG.
Phương án xử lý thường là cải tiến công thức bằng chất hóa dẻo phát thải thấp hơn hoặc giảm hàm lượng chất hóa dẻo sử dụng.
Formaldehyde từ nhựa chất kết dính
Vật liệu dệt, vật liệu composite gốc gỗ và một số hệ thống mút sử dụng nhựa chất kết dính gốc formaldehyde.
Đối với hầu hết ứng dụng, có thể sử dụng các chất kết dính phát thải thấp hoặc không chứa formaldehyde để thay thế.
Hợp chất amine từ mút polyurethane
Một số công thức mút có thể phát thải hợp chất amine trong quá trình phản ứng urethane tiếp tục diễn ra.
Việc lựa chọn chất xúc tác và điều chỉnh công thức mút có thể giúp giảm phát thải amine.
Nhiễm bẩn trong quá trình ổn định hoặc đóng gói
Nếu mẫu được ổn định hoặc lưu trữ trong môi trường có nồng độ VOC xung quanh cao, nhiễm bẩn nền có thể làm tăng kết quả đo.
Môi trường ổn định sạch và vật liệu đóng gói sạch là những yếu tố thiết yếu.
Trong hầu hết trường hợp, lỗi thử nghiệm VOC có thể được xử lý bằng cách điều chỉnh công thức vật liệu, tối ưu hóa quy trình hoặc thay đổi lựa chọn nguyên liệu đầu vào. Báo cáo lỗi từ phòng thí nghiệm được công nhận sẽ xác định các hợp chất cụ thể gây ra lỗi, cung cấp thông tin cần thiết để thực hiện biện pháp khắc phục chính xác.
Thử nghiệm VOC tại ALS Testing
ALS cung cấp dịch vụ thử nghiệm VOC cho vật liệu nội thất ô tô theo các khung tiêu chuẩn VDA 278, VDA 275 và ISO 12219.
Đối với các yêu cầu xác định riêng aldehyde, vui lòng liên hệ với đội ngũ kỹ thuật của chúng tôi để xác nhận phương pháp phù hợp với thông số kỹ thuật của bạn.
Các phép thử được thực hiện trong hệ thống quản lý chất lượng được công nhận theo ISO/IEC 17025:2017, với báo cáo được định dạng để đáp ứng yêu cầu đệ trình của OEM.
Báo cáo của chúng tôi bao gồm hồ sơ đầy đủ cho từng hợp chất, bao gồm:
Nhận dạng hợp chất
Số CAS
Nồng độ
Đánh giá đạt/không đạt dựa trên các giới hạn được quy định
Đối với khách hàng gửi vật liệu để đánh giá năng lực cho các chương trình OEM Đức, báo cáo được cấu trúc nhằm đáp ứng yêu cầu tài liệu của hệ thống chất lượng nhà cung cấp tương ứng.
Chúng tôi phục vụ các nhà cung cấp vật liệu và nhà sản xuất linh kiện trên khắp Malaysia và Đông Nam Á, với kinh nghiệm đối với nhiều loại vật liệu nội thất ô tô, bao gồm:
Polymer
Mút xốp
Vật liệu dệt
Chất kết dính
Lớp phủ
Kết cấu composite
Nếu thông số kỹ thuật của bạn nằm ngoài khung VDA 278 hoặc ISO 12219 tiêu chuẩn, đội ngũ kỹ thuật của chúng tôi sẽ xem xét yêu cầu và tư vấn phương pháp thử nghiệm phù hợp.
Tóm tắt: Những điều cần biết trước khi gửi mẫu
Thử nghiệm VOC đối với nội thất ô tô là một yêu cầu đánh giá năng lực, không phải thủ tục mang tính hình thức.
Tiêu chuẩn thử nghiệm được xác định bởi OEM hoặc khách hàng, không phải do nhà cung cấp tự lựa chọn:
OEM Đức yêu cầu VDA 278 và thường yêu cầu thêm VDA 275 đối với formaldehyde.
OEM quốc tế thường tham chiếu ISO 12219.
Cả hai khung tiêu chuẩn đều yêu cầu thử nghiệm phục vụ đánh giá năng lực chính thức phải được thực hiện tại phòng thí nghiệm được công nhận theo ISO/IEC 17025.
Các hợp chất thường gây lỗi nhất bao gồm:
Dung môi còn dư
Chất hóa dẻo
Formaldehyde từ nhựa chất kết dính
Hợp chất amine phát sinh trong quá trình sản xuất polyurethane
Xác định hợp chất nào gây ra lỗi là bước khởi đầu để thực hiện biện pháp khắc phục hiệu quả.
Khi thông số kỹ thuật yêu cầu xác định aldehyde với độ nhạy cao, DNPH-HPLC là phương pháp bổ trợ có thể được sử dụng cùng với GC-MS giải hấp nhiệt. Đây không phải phương pháp thay thế GC-MS, vì GC-MS vẫn là phương pháp chính trong cả khung VDA 278 và ISO 12219.
Bước tiếp theo
Xem đầy đủ dịch vụ Thử nghiệm vật liệu và môi trường cho ngành ô tô:
https://www.alstesting.co.th/automotive-materials-environmental-testing-als-testing/ Đọc hướng dẫn chi tiết về VDA 278, bao gồm điều kiện thử nghiệm và định dạng báo cáo:
/blog/vda-278-explainer/ Quay lại Trung tâm Thử nghiệm ô tô để xem tổng quan đầy đủ về dịch vụ:
https://www.alstesting.co.th/automotive-testing-services-als-testing-laboratory/ Liên hệ với đội ngũ của chúng tôi để nhận báo giá hoặc trao đổi kỹ thuật về thử nghiệm VOC:
https://www.alstesting.co.th/contact-us/
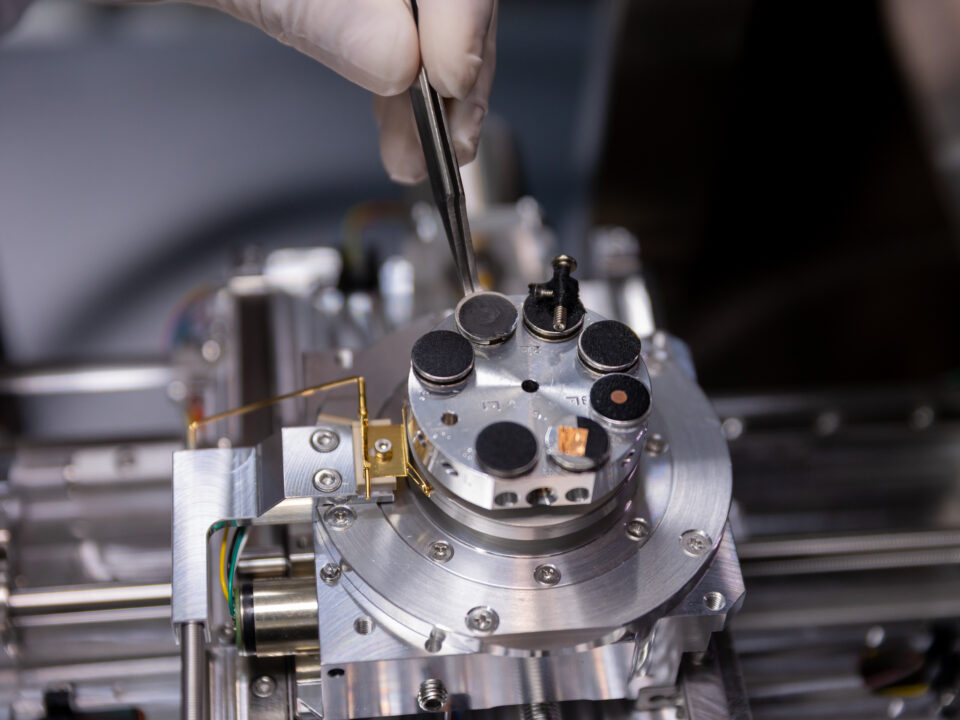
Tháng 9 13, 2026
Phân tích kính hiển vi điện tử quét (SEM): Cách thức hoạt động và các ứng dụng trong ngành ô tô
XEM THÊMPhân tích kính hiển vi điện tử quét (SEM): Cách thức hoạt động và ứng dụng trong ngành ô tô
Khi một linh kiện ô tô bị hỏng trong quá trình sử dụng thực tế hoặc trả về từ phép thử đánh giá năng lực của OEM với kết quả chưa được giải thích, quá trình điều tra cuối cùng sẽ dẫn đến một câu hỏi mà kính lúp không thể trả lời.
Bề mặt phá hủy có hình dạng bất thường khi quan sát dưới kính hiển vi quang học, nhưng những đặc điểm quan trọng lại nằm dưới giới hạn phân giải của thiết bị. Hình thái ăn mòn gợi ý một cơ chế nhất định, nhưng không thể xác nhận chỉ bằng quan sát trực quan. Một hạt được phát hiện trên bề mặt quan trọng, nhưng chưa xác định được thành phần và nguồn gốc.
Kính hiển vi điện tử quét (SEM) giúp giải đáp những câu hỏi đó. SEM là cầu nối phân tích giữa những gì có thể quan sát ở cấp độ vĩ mô và những gì cần được xác định ở cấp độ vi mô và nanomet. Đây là một trong những công cụ tạo ảnh mạnh mẽ nhất phục vụ phân tích lỗi trong sản xuất ô tô, đồng thời là kỹ thuật giúp phân biệt một cuộc điều tra bề mặt với một kết luận xác định nguyên nhân gốc rễ.
Bài viết này giải thích cách phân tích SEM hoạt động, lý do kỹ thuật này đặc biệt phù hợp với hoạt động điều tra lỗi ô tô và những ứng dụng cụ thể mà SEM có thể cung cấp các thông tin không phương pháp nào khác có thể thay thế.
Kính hiển vi điện tử quét hoạt động như thế nào?
Kính hiển vi quang học sử dụng ánh sáng khả kiến để tạo hình ảnh. Giới hạn phân giải của kính hiển vi quang học bị chi phối bởi bước sóng ánh sáng, khiến độ phóng đại hữu ích tối đa thường chỉ đạt khoảng 1.000–2.000 lần. Vượt quá giới hạn này, hình ảnh sẽ trở nên mờ hơn thay vì thể hiện thêm nhiều chi tiết.
Đối với nhiều trường hợp phân tích lỗi, mức độ này là chưa đủ. Các vân mỏi, đặc điểm tại ranh giới hạt, hình thái lỗ ăn mòn và kết cấu bề mặt phá hủy đều xuất hiện ở cấp độ cần độ phân giải cao hơn.
Kính hiển vi điện tử quét thay thế chùm ánh sáng bằng một chùm electron hội tụ. Electron có bước sóng ngắn hơn ánh sáng khả kiến nhiều bậc độ lớn, nhờ đó SEM có thể đạt độ phân giải cao hơn kính hiển vi quang học hàng trăm lần.
Trong thực tế, SEM có thể tạo ra hình ảnh sắc nét và chi tiết ở độ phóng đại từ khoảng 20 lần đến 100.000 lần hoặc cao hơn, đồng thời cung cấp độ sâu trường ảnh lớn hơn đáng kể so với kính hiển vi quang học ở cùng mức phóng đại.
Nguyên lý quét
Nguyên lý hoạt động của SEM dựa trên quá trình quét tuần tự. Chùm electron được quét qua bề mặt mẫu theo dạng lưới. Tại mỗi điểm, chùm electron tương tác với mẫu và tạo ra các tín hiệu. Những tín hiệu này được đầu dò thu nhận và sử dụng để tạo thành hình ảnh.
Tín hiệu được sử dụng phổ biến nhất trong chụp ảnh SEM tiêu chuẩn là electron thứ cấp. Đây là các electron năng lượng thấp bị bật ra khỏi bề mặt mẫu dưới tác động của chùm electron sơ cấp.
Do sự phát xạ electron thứ cấp rất nhạy với địa hình bề mặt, hình ảnh electron thứ cấp thể hiện kết cấu ba chiều của bề mặt mẫu với độ rõ nét đặc biệt cao.
Một tín hiệu phổ biến khác là electron tán xạ ngược. Đây là các electron của chùm sơ cấp bị phản xạ trở lại từ mẫu do quá trình tán xạ đàn hồi.
Cường độ của electron tán xạ ngược phụ thuộc đáng kể vào số nguyên tử của các nguyên tố trong mẫu:
Các nguyên tố nặng hơn thường hiển thị sáng hơn
Các nguyên tố nhẹ hơn thường hiển thị tối hơn
Nhờ đó, hình ảnh electron tán xạ ngược rất hữu ích để nhận diện sự tương phản về thành phần trên bề mặt mẫu. Ví dụ, kỹ thuật này có thể phân biệt các pha khác nhau trong vi cấu trúc hợp kim hoặc nhận dạng các tạp chất chứa nguyên tố nặng trong nền polymer.
SEM cho phép quan sát bề mặt linh kiện hoặc bề mặt phá hủy ở cấp độ mà tại đó cơ chế hư hỏng để lại dấu vết vật lý rõ ràng nhất. Những gì xảy ra với một linh kiện thường được thể hiện qua các đặc điểm có kích thước từ vài chục đến vài trăm micromet. SEM giúp đọc và diễn giải những dấu vết đó.
Chuẩn bị mẫu cho SEM
Hầu hết các mẫu kim loại và gốm có thể được chụp trực tiếp bằng SEM mà không cần chuẩn bị phức tạp, miễn là mẫu sạch và có kích thước phù hợp với buồng mẫu.
Các mẫu không dẫn điện, bao gồm phần lớn polymer, cao su và gốm không chứa chất độn, cần được phủ một lớp vật liệu dẫn điện mỏng bằng phương pháp phún xạ. Các vật liệu phủ thường được sử dụng là:
Vàng
Bạch kim
Carbon
Lớp phủ giúp ngăn hiện tượng tích điện trên bề mặt mẫu dưới tác động của chùm electron. Hiện tượng tích điện có thể gây biến dạng hình ảnh và tạo ra các nhiễu ảnh, làm ảnh hưởng đến quá trình phân tích.
Lớp phủ thường có độ dày khoảng 5–20 nanomet và không che khuất các đặc điểm bề mặt cần quan sát.
Chuẩn bị mẫu cho phân tích mặt cắt
Đối với phân tích mặt cắt, mẫu được chuẩn bị bằng cách:
Cắt qua khu vực cần phân tích
Đúc mẫu trong loại nhựa có độ co ngót thấp
Mài và đánh bóng đến độ hoàn thiện theo phương pháp kim tương
Quy trình này làm lộ cấu trúc bên trong của linh kiện tại mặt phẳng cắt, bao gồm:
Các lớp phủ
Cấu trúc hạt
Đường đi của vết nứt
Hình thái bề mặt tiếp giáp
Sau đó, những đặc điểm này có thể được chụp ảnh và phân tích bằng SEM.
Chuẩn bị mẫu là một bước quan trọng, ảnh hưởng trực tiếp đến chất lượng kết quả SEM. Chất gây nhiễm bẩn phát sinh trong quá trình chuẩn bị hoặc hư hỏng bề mặt phá hủy do thao tác không cẩn thận có thể che khuất hoặc phá hủy chính những đặc điểm mà phép phân tích cần làm rõ.
Các chuyên viên phân tích giàu kinh nghiệm luôn xem xét yếu tố này ngay từ thời điểm tiếp nhận mẫu.
Độ phân giải và độ phóng đại của SEM: Các con số có ý nghĩa gì trong thực tế?
Độ phân giải và độ phóng đại là hai khái niệm có liên quan nhưng không giống nhau. Độ phóng đại cho biết hình ảnh lớn hơn vật thể thực bao nhiêu lần. Độ phân giải cho biết kích thước nhỏ nhất của hai đặc điểm mà thiết bị có thể phân biệt riêng rẽ.
Các thiết bị SEM hiện đại đạt độ phân giải thực tế khoảng 3–20 nanomet, tùy thuộc vào loại thiết bị và điều kiện vận hành. Đối với phần lớn hoạt động phân tích lỗi ô tô, độ phân giải khoảng 10–50 nanomet thường đủ để quan sát các đặc điểm cần thiết.
Trên thực tế, độ phân giải đạt được trên mẫu thật còn phụ thuộc vào tình trạng mẫu, điện áp gia tốc và cấu hình đầu dò. Đối với hầu hết các hoạt động phân tích lỗi trong ngành ô tô, độ phân giải làm việc từ 10–50 nanomet là đủ để phân giải các đặc điểm quan trọng.
Phạm vi độ phóng đại phù hợp với phần lớn hoạt động phân tích lỗi ô tô là từ 50 lần đến 10.000 lần:
Phạm vi độ phóng đại
Đặc điểm có thể quan sát
Ứng dụng điển hình
20–200×
Tổng quan bề mặt phá hủy, vùng ăn mòn và khuyết tật lớn
Đặc trưng ban đầu, lập bản đồ vị trí hư hỏng
200–1.000×
Hình thái bề mặt phá hủy, vị trí bắt đầu vết nứt, đặc điểm vi cấu trúc lớn
Nhận dạng cơ chế hư hỏng
1.000–5.000×
Vân mỏi, mặt phá hủy giòn, chi tiết tại ranh giới hạt, lỗ ăn mòn
Xác định nguyên nhân gốc rễ, xác nhận cơ chế hư hỏng
5.000–20.000×
Chi tiết vi cấu trúc, hình thái sản phẩm ăn mòn, đặc điểm màng mỏng
Phân tích cơ chế chuyên sâu, đặc trưng hóa ăn mòn
Từ 20.000× trở lên
Đặc điểm ở cấp nanomet, hình thái bề mặt hạt, lớp phủ siêu mỏng
Đặc trưng hóa nâng cao, nghiên cứu chuyên sâu
SEM-EDX: Kết hợp hình ảnh với phân tích thành phần nguyên tố
Hình ảnh SEM cho biết một đặc điểm trông như thế nào. Phổ tia X tán sắc năng lượng EDX, còn được gọi là EDS, cho biết đặc điểm đó được cấu tạo từ gì. Hai kỹ thuật này thường được vận hành cùng nhau bằng một chùm electron trong cùng một thiết bị, tạo ra khả năng phân tích mạnh mẽ hơn so với khi sử dụng riêng lẻ.
Khi chùm electron sơ cấp tương tác với mẫu, nó tạo ra các tia X có mức năng lượng đặc trưng cho những nguyên tố hiện diện. Mỗi nguyên tố phát ra tia X ở các mức năng lượng xác định, chẳng hạn:
Sắt: 6,4 keV
Nhôm: 1,49 keV
Clo: 2,62 keV
Đầu dò EDX đo năng lượng và cường độ của các tia X này, tạo ra phổ giúp xác định những nguyên tố có mặt và nồng độ tương đối của chúng.
Trong phân tích lỗi ô tô, SEM-EDX được áp dụng chủ yếu theo ba cách:
Phân tích điểm
Tập trung vào một đặc điểm cụ thể đã được xác định trên hình ảnh SEM và tạo phổ nguyên tố tại vị trí đó. Phương pháp này được dùng để:
Nhận dạng sản phẩm ăn mòn
Xác nhận thành phần của tạp chất
Đặc trưng hóa hạt gây nhiễm bẩn
Phân tích vùng
Tính trung bình thành phần nguyên tố trong một khu vực xác định của mẫu, cung cấp thông tin tổng quan về thành phần của vùng đó.
Lập bản đồ nguyên tố
Sử dụng tín hiệu EDX để tạo bản đồ mã màu, thể hiện sự phân bố của từng nguyên tố trên khu vực được chụp. Phương pháp này giúp phát hiện:
Gradien nguyên tố
Sự phân tách nguyên tố
Mối quan hệ không gian giữa các pha khác nhau
Các lớp nhiễm bẩn
Sự kết hợp giữa hình ảnh hình thái bằng SEM và nhận dạng nguyên tố bằng EDX là một trong những bước phân tích đơn lẻ cung cấp nhiều thông tin nhất trong điều tra lỗi. Phương pháp này đồng thời trả lời hai câu hỏi: Điều gì đã xảy ra và nó xảy ra với vật liệu nào?
Những hạn chế của EDX
Các chuyên gia giàu kinh nghiệm luôn phải tính đến một số hạn chế của EDX:
EDX là kỹ thuật phân tích bề mặt, với độ sâu lấy mẫu khoảng 1–2 micromet ở các điện áp vận hành thông thường.
Độ chính xác định lượng phụ thuộc vào hình học của mẫu.
Độ chính xác đối với các nguyên tố nhẹ, đặc biệt là các nguyên tố dưới natri trong bảng tuần hoàn như carbon, nitơ và oxy, thấp hơn so với các nguyên tố nặng.
Khi cần xác định định lượng chính xác các nguyên tố nhẹ hoặc nồng độ dạng vết, kết quả EDX có thể được xác nhận bằng các kỹ thuật bổ trợ như FTIR để nhận dạng chất hữu cơ hoặc ICP-MS để định lượng nguyên tố vết.
Để tìm hiểu sâu hơn về phân tích thành phần nguyên tố EDX và vai trò của kỹ thuật này trong điều tra lỗi, hãy xem hướng dẫn chuyên biệt về Phân tích EDX:
/blog/edx-analysis/ Ứng dụng của phân tích SEM trong ngành ô tô Phân tích SEM được ứng dụng trong nhiều tình huống hư hỏng khác nhau trong sản xuất và vận hành ô tô. Dưới đây là những nhóm ứng dụng quan trọng nhất trong hoạt động phân tích lỗi của ALS. Phân tích phá hủy và độ bền mỏi Bề mặt phá hủy là một trong những lĩnh vực ứng dụng chính của SEM trong phân tích lỗi ô tô. Cơ chế phá hủy để lại những dấu hiệu hình thái đặc trưng trên bề mặt gãy. Chụp SEM ở độ phóng đại phù hợp giúp nhận diện rõ các dấu hiệu này. Phá hủy do mỏi Phá hủy do mỏi được nhận biết thông qua các vân mỏi — những đường song song, nằm gần nhau, thể hiện vị trí của đầu vết nứt sau mỗi chu kỳ tải. Các vân mỏi thường có thể quan sát ở độ phóng đại 1.000–5.000 lần. Khoảng cách giữa các vân cung cấp thông tin về tốc độ phát triển của vết nứt trong mỗi chu kỳ. Vị trí bắt đầu vết nứt do mỏi có thể được xác định trên hình ảnh SEM thông qua sự hội tụ của các vân mỏi. Vị trí này thường liên quan đến các điểm tập trung ứng suất như: Khuyết tật bề mặt Dấu vết gia công Lỗ ăn mòn Tạp chất Phá hủy giòn Các dạng phá hủy giòn tạo ra những dấu hiệu khác nhau. Phá hủy giòn tách theo mặt tinh thể trong kim loại kết tinh tạo ra các bề mặt phẳng, có nhiều mặt và định hướng theo những mặt tinh thể cụ thể. Trên ảnh SEM, chúng thường xuất hiện dưới dạng các vùng sáng, phẳng với những đường vân đặc trưng. Phá hủy liên hạt — trong đó vết nứt phát triển dọc theo ranh giới hạt thay vì xuyên qua hạt — tạo ra bề mặt có nhiều mặt, trên đó có thể quan sát được từng bề mặt hạt riêng biệt. Dạng phá hủy này có thể liên quan đến: Giòn hóa ranh giới hạt do hấp thụ hydro Giòn hóa do ram Ăn mòn ranh giới hạt Phá hủy quá tải dẻo Phá hủy quá tải dẻo tạo ra hình thái bề mặt dạng lỗ lõm ở cấp độ vi mô. Các lỗ rỗng vi mô hình thành tại tạp chất hoặc hạt, sau đó liên kết với nhau khi vật liệu biến dạng. Sự hiện diện và kích thước của các lỗ lõm, cũng như hình dạng gần tròn hay kéo dài của chúng, cung cấp thông tin về trạng thái ứng suất tại thời điểm phá hủy. Đặc trưng hóa ăn mòn Hình ảnh SEM cho phép đặc trưng hóa hình thái hư hỏng do ăn mòn ở mức độ chi tiết mà kính hiển vi quang học không thể đạt được. Ăn mòn dạng rỗ được nhận biết thông qua hình dạng lỗ bán cầu hoặc lỗ có cấu trúc tinh thể, cùng với sự xuất hiện của cặn sản phẩm ăn mòn bên trong và xung quanh các lỗ. Phổ EDX của sản phẩm ăn mòn giúp xác định cơ chế ăn mòn: Sản phẩm ăn mòn giàu clo cho thấy hiện tượng rỗ do clo Sản phẩm giàu sulfate cho thấy sự tấn công của axit sulfuric Sự hiện diện của kẽm, cromat hoặc các nguyên tố lớp phủ khác cho thấy lớp bảo vệ đã bị phá hủy Ăn mòn khe, ăn mòn điện hóa tại bề mặt tiếp giáp giữa hai kim loại và nứt do ăn mòn dưới ứng suất đều có những dấu hiệu SEM đặc trưng. Nứt do ăn mòn dưới ứng suất tạo ra hình thái vết nứt phân nhánh hoặc xuyên hạt. SEM giúp phân biệt rõ dạng nứt này với nứt do mỏi cơ học. Hình ảnh SEM mặt cắt của bề mặt bị ăn mòn cho thấy: Độ sâu và hình thái vùng ăn mòn Tính toàn vẹn của lớp phủ còn lại Mối liên hệ giữa đầu ăn mòn và vi cấu trúc bên dưới Nhận dạng chất gây nhiễm bẩn và hạt Khi phát hiện các hạt ngoại lai trên bề mặt linh kiện ô tô, trong dầu thủy lực, trên tiếp điểm điện hoặc trên bề mặt PCB, SEM-EDX là phương pháp trực tiếp và hiệu quả để nhận dạng. Hình thái của hạt — tròn, góc cạnh, dạng sợi hoặc dạng phiến — giúp thu hẹp phạm vi vật liệu có thể có. Thành phần nguyên tố do EDX xác định cho phép nhận dạng cụ thể hơn, ví dụ: Hạt góc cạnh giàu sắt phù hợp với mạt kim loại phát sinh từ gia công Hạt giàu silicon và oxy có thể là chất gây nhiễm bẩn khoáng silicate Hạt dạng sợi giàu carbon có thể là sợi hữu cơ gây nhiễm bẩn Sự kết hợp giữa thông tin hình thái và thành phần là yếu tố thiết yếu để điều tra nguồn gây nhiễm bẩn. Việc xác định không chỉ có nhiễm bẩn, mà còn nhiễm bẩn có khả năng bắt nguồn từ đâu, cho phép doanh nghiệp đưa ra biện pháp khắc phục có mục tiêu trong quy trình sản xuất. Trong các ứng dụng thử nghiệm độ sạch, khi hạt được chiết tách từ linh kiện chính xác và thu giữ trên màng lọc, phân tích SEM-EDX các hạt cụ thể trên màng lọc cung cấp dữ liệu nhận dạng cần thiết cho một số yêu cầu về độ sạch của OEM cũng như các cuộc điều tra lỗi, trong đó thành phần hạt là yếu tố quan trọng để xác định nguyên nhân gốc rễ. Phân tích lớp phủ và xử lý bề mặt Phân tích mặt cắt bằng SEM là công cụ chính để đặc trưng hóa độ dày, hình thái và tính toàn vẹn của lớp phủ, lớp mạ và các phương pháp xử lý bề mặt trên linh kiện ô tô. Một mặt cắt được chuẩn bị đúng qua bề mặt phủ sẽ cho thấy từng lớp trong hệ thống lớp phủ với độ chi tiết ở cấp nanomet, bao gồm: Vi cấu trúc của vật liệu nền Bề mặt tiếp giáp giữa vật liệu nền và lớp phủ Từng lớp phủ riêng biệt Độ đồng đều về độ dày Độ rỗng Vết nứt Mặt phẳng tách lớp bên trong lớp phủ Phân tích quét đường EDX trên mặt cắt cho thấy sự chuyển tiếp về thành phần nguyên tố từ lớp này sang lớp khác, giúp xác định thành phần từng lớp và phát hiện: Vùng khuếch tán Hiện tượng khuếch tán lẫn giữa các lớp Các chất gây nhiễm bẩn tại bề mặt tiếp giáp Điều này đặc biệt quan trọng khi điều tra lỗi bám dính. Vị trí xảy ra phá hủy — bên trong lớp phủ hay tại bề mặt tiếp giáp — giúp xác định liệu nguyên nhân là: Vấn đề trong quy trình phủ Vấn đề trong quá trình chuẩn bị bề mặt Vấn đề trong thiết kế Phân tích lỗi PCB và thiết bị điện tử ô tô Các linh kiện điện tử và cụm PCB trong ứng dụng ô tô phải đáp ứng những yêu cầu ngày càng nghiêm ngặt về độ tin cậy, do hệ thống điều khiển ô tô có tính chất quan trọng đối với an toàn. SEM đóng vai trò trung tâm trong việc điều tra lỗi ở lĩnh vực này. Lỗi mối hàn SEM giúp phân biệt: Nứt do mỏi Phá hủy giòn của lớp liên kim Hiện tượng không ướt Mối hàn hở do khả năng hàn kém Hình thái bề mặt phá hủy và thành phần của lớp hàn, lớp liên kim được xác định bằng EDX cung cấp bằng chứng để xác định nguyên nhân gốc rễ. Ăn mòn và hình thành dendrite trên PCB Các lỗi do ăn mòn và hình thành dendrite trên bề mặt PCB được điều tra bằng SEM để đặc trưng hóa hình thái sản phẩm ăn mòn và xác định các loài ion chịu trách nhiệm thông qua phân tích EDX. Sự phân bố và mật độ của các vị trí ăn mòn trên bo mạch cho biết chất gây nhiễm bẩn là cục bộ hay lan rộng, từ đó định hướng biện pháp khắc phục. Để biết thêm về phân tích nhiễm bẩn ion PCB và điều tra độ sạch hóa học, xem dịch vụ Thử nghiệm hóa học và điện tử của chúng tôi:
https://www.alstesting.co.th/anion-test-specialist-malaysia/ SEM và kính hiển vi quang học: Khi nào nên sử dụng? SEM và kính hiển vi quang học là hai kỹ thuật bổ trợ cho nhau. Trong một cuộc điều tra lỗi có cấu trúc, cả hai thường được sử dụng: Kính hiển vi quang học thực hiện đặc trưng ban đầu SEM cung cấp chi tiết có độ phân giải cao cần thiết để đưa ra kết luận xác định Tiêu chí Kính hiển vi quang học Phân tích SEM Độ phóng đại hữu ích tối đa 1.000–2.000× Từ 100.000× trở lên Độ phân giải 0,2 micromet, giới hạn bởi nhiễu xạ Thường 3–20 nm, tùy thiết bị và cài đặt Độ sâu trường ảnh Thấp — khó quan sát bề mặt phá hủy gồ ghề Cao — lý tưởng cho bề mặt ba chiều Hình ảnh màu Có — màu do ánh sáng phản xạ Không — ảnh thang độ xám; BSE tạo tương phản thành phần Phân tích nguyên tố Không có Có thông qua EDX — phân tích điểm, vùng và bản đồ Chuẩn bị mẫu Tối thiểu đối với hầu hết mẫu Cần phủ đối với mẫu không dẫn điện Năng suất phân tích Nhanh — chụp tổng quan nhanh Chậm hơn — cần nhiều thời gian thiết lập cho từng mẫu Ứng dụng phù hợp nhất Khảo sát ban đầu, quan sát vùng lớn, đánh giá màu bề mặt Đặc trưng hóa độ phân giải cao, nhận dạng nguyên tố, phân tích chi tiết Chi phí Thấp hơn theo giờ Cao hơn theo giờ nhưng cung cấp nhiều thông tin hơn trong mỗi lần phân tích Quy trình thực tế trong một cuộc điều tra lỗi thường bắt đầu bằng kính hiển vi lập thể để quan sát vùng lớn và xác định vị trí hỏng, sau đó chuyển sang kính hiển vi quang học để đặc trưng ban đầu ở độ phóng đại trung gian. Cuối cùng, SEM được sử dụng để chụp ảnh độ phân giải cao và thực hiện phân tích nguyên tố EDX nhằm xác định nguyên nhân gốc rễ. Trình tự này giúp bảo toàn các bước phân tích có giá trị thông tin cao nhất và đảm bảo thời gian sử dụng SEM tập trung vào những đặc điểm quan trọng nhất. Phân tích SEM không thể làm gì? Hiểu rõ giới hạn của SEM cũng quan trọng như hiểu rõ năng lực của kỹ thuật này. SEM là kỹ thuật tạo ảnh và phân tích thành phần nguyên tố. Đây không phải là kỹ thuật nhận dạng phân tử. SEM có thể cho biết một hạt chứa carbon, oxy và sắt, nhưng không thể xác định pha hữu cơ đó là polyamide, polyester hay epoxy. Để nhận dạng vật liệu hữu cơ ở cấp độ phân tử, quang phổ FTIR là kỹ thuật bổ trợ phù hợp. SEM cũng là kỹ thuật phân tích bề mặt. Nếu không chuẩn bị mặt cắt, SEM chỉ phân tích được bề mặt mẫu. Các đặc điểm dưới bề mặt, vết nứt bên trong và gradien thành phần xuyên qua chiều dày sẽ không thể quan sát bằng SEM bề mặt nếu không cắt mẫu. Để đặc trưng hóa theo thể tích, cần sử dụng các kỹ thuật như: Phân tích mặt cắt tuần tự Chụp cắt lớp vi tính bằng tia X, tại các cơ sở chuyên biệt Phân tích định lượng EDX có độ chính xác cao hơn đối với các nguyên tố nặng so với nguyên tố nhẹ. Carbon, nitơ và oxy có thể được phát hiện nhưng được định lượng với độ chính xác thấp hơn các nguyên tố từ natri trở lên trong bảng tuần hoàn. Khi cần định lượng chính xác các nguyên tố nhẹ, có thể sử dụng các kỹ thuật bổ trợ như: Phân tích bằng phương pháp đốt Chiết nóng bằng khí mang Những hạn chế này không phải là lý do để tránh sử dụng SEM. Chúng cho thấy SEM nên được sử dụng như một phần của chương trình phân tích lỗi đa kỹ thuật có cấu trúc, trong đó kết quả của từng kỹ thuật bổ trợ và xác nhận cho nhau. Phân tích SEM tại ALS Testing ALS Testing cung cấp dịch vụ phân tích SEM và SEM-EDX trong khuôn khổ dịch vụ phân tích lỗi ô tô. Năng lực SEM của chúng tôi bao phủ đầy đủ các ứng dụng được đề cập trong bài viết này: Phân tích phá hủy và độ bền mỏi Đặc trưng hóa ăn mòn Nhận dạng chất gây nhiễm bẩn và hạt Phân tích mặt cắt lớp phủ Điều tra lỗi PCB và thiết bị điện tử Mọi phân tích SEM tại ALS đều được thực hiện trong hệ thống quản lý chất lượng được công nhận theo ISO/IEC 17025:2017, với: Hiệu chuẩn thiết bị được lập hồ sơ Hồ sơ năng lực của chuyên viên phân tích Truy xuất mẫu trong toàn bộ quy trình Báo cáo của chúng tôi bao gồm: Hình ảnh SEM đại diện kèm thước tỷ lệ Dữ liệu độ phóng đại Điều kiện vận hành Phổ EDX và bản đồ nguyên tố khi phạm vi điều tra bao gồm đặc trưng hóa nguyên tố Báo cáo được trình bày phù hợp để hỗ trợ: Hồ sơ đệ trình OEM Tài liệu tranh chấp bảo hành Đánh giá kỹ thuật và kỹ thuật công nghiệp Đội ngũ phân tích lỗi của chúng tôi có kinh nghiệm với nhiều loại vật liệu và linh kiện ô tô, bao gồm: Kim loại Polymer Vật liệu composite Lớp phủ Chất kết dính Cụm lắp ráp điện tử Khi một sự cố cần được phân tích bằng SEM, chúng tôi có bối cảnh và chiều sâu kỹ thuật cần thiết để liên kết những gì quan sát được trên hình ảnh với những gì đã xảy ra trong quy trình sản xuất hoặc môi trường sử dụng. Tóm tắt Kính hiển vi điện tử quét là công cụ tạo ảnh trung tâm trong hoạt động phân tích lỗi ô tô. SEM đạt độ phóng đại và độ phân giải mà kính hiển vi quang học không thể đạt được, đồng thời cung cấp độ sâu trường ảnh phù hợp để chụp những bề mặt phá hủy và vùng ăn mòn gồ ghề, có cấu trúc ba chiều. Khi kết hợp với phân tích nguyên tố EDX, SEM không chỉ xác định hình thái của đặc điểm hư hỏng mà còn cho biết vật liệu liên quan đến sự cố. Trong các ứng dụng ô tô, phân tích SEM được sử dụng để: Điều tra phá hủy và mỏi Đặc trưng hóa ăn mòn Nhận dạng chất gây nhiễm bẩn và hạt Phân tích lớp phủ và xử lý bề mặt Điều tra lỗi PCB và thiết bị điện tử Đây là kỹ thuật biến một lỗi có thể quan sát được thành kết luận về nguyên nhân gốc rễ có cơ sở vững chắc, được hỗ trợ bằng hình ảnh và dữ liệu có thể sử dụng trong đánh giá OEM, giải quyết tranh chấp bảo hành và hồ sơ đệ trình cho cơ quan quản lý. Bước tiếp theo Xem dịch vụ Phân tích lỗi và tổng quan đầy đủ về năng lực SEM của chúng tôi:
https://www.alstesting.co.th/failure-analysis-services-sem-ftir-edx-als-testing/ Đọc hướng dẫn về phân tích thành phần nguyên tố EDX trong điều tra lỗi:
/blog/edx-analysis/ Đối với phân tích lỗi PCB và thiết bị điện tử, bao gồm nhiễm bẩn ion:
https://www.alstesting.co.th/anion-test-specialist-malaysia/ Liên hệ với đội ngũ của chúng tôi để trao đổi về nhu cầu điều tra lỗi:
https://www.alstesting.co.th/contact-us/
Tháng 9 13, 2026
ISO 16232 và VDA 19: Bạn cần tiêu chuẩn độ sạch nào cho ngành ô tô?
XEM THÊMISO 16232 và VDA 19: Bạn cần tiêu chuẩn độ sạch nào cho ngành ô tô?
Trong một giai đoạn nào đó của quá trình đánh giá năng lực linh kiện, OEM hoặc khách hàng của bạn sẽ đưa ra yêu cầu về độ sạch. Yêu cầu đó thường tham chiếu đến một trong hai tiêu chuẩn: ISO 16232 hoặc VDA 19.
Nếu bạn chưa từng thực hiện thử nghiệm độ sạch kỹ thuật, sự khác biệt giữa hai tiêu chuẩn này có thể không dễ nhận thấy ngay. Cả hai đều đề cập đến cùng một lĩnh vực, đều được sử dụng rộng rãi trong ngành sản xuất ô tô. Trên thực tế, hai tiêu chuẩn này tương đồng với nhau nhiều hơn so với sự khác biệt trong tên gọi.
Tuy nhiên, những khác biệt giữa chúng vẫn rất quan trọng. Việc lựa chọn sai tiêu chuẩn cho hồ sơ đệ trình có thể làm chậm quá trình đánh giá năng lực hoặc khiến doanh nghiệp phải thử nghiệm lại.
Bài viết này giải thích phạm vi của từng tiêu chuẩn, mối quan hệ giữa chúng và cách xác định tiêu chuẩn phù hợp với ứng dụng cụ thể của bạn.
ISO 16232 và VDA 19 bắt nguồn từ đâu?
ISO 16232
ISO 16232 là tiêu chuẩn quốc tế về thử nghiệm độ sạch kỹ thuật cho phương tiện giao thông đường bộ. Tiêu chuẩn này được xây dựng bởi Ủy ban Kỹ thuật ISO 22, cơ quan phụ trách các tiêu chuẩn dành cho phương tiện đường bộ.
ISO 16232 được xuất bản thành 10 phần, bao quát toàn bộ hoạt động thử nghiệm độ sạch, từ:
Chiến lược lấy mẫu
Phương pháp chiết tách
Phân tích
Phương pháp báo cáo kết quả
Là một tiêu chuẩn ISO, ISO 16232 được hầu hết các OEM quốc tế sử dụng làm khung tham chiếu, cũng như được các phòng thí nghiệm thử nghiệm bên ngoài nước Đức áp dụng rộng rãi.
VDA 19
VDA 19 là tiêu chuẩn tương đương của ngành ô tô Đức, được ban hành bởi VDA (Verband der Automobilindustrie) — Hiệp hội Công nghiệp Ô tô Đức.
Tiêu chuẩn này được phát triển bởi và dành cho ngành ô tô Đức, phản ánh các thông lệ thử nghiệm độ sạch đã được các OEM Đức xây dựng trong nhiều thập kỷ sản xuất linh kiện chính xác.
VDA 19 được chia thành hai phần:
Phần 1: Phân tích nhiễm bẩn dạng hạt trên các linh kiện ô tô có liên quan đến chức năng
Phần 2: Các yêu cầu đối với môi trường lắp ráp nhằm đảm bảo độ sạch kỹ thuật
Mối quan hệ giữa ISO 16232 và VDA 19
Mối quan hệ giữa hai tiêu chuẩn là kết quả của một quá trình hài hòa hóa có chủ đích. VDA 19 Phần 1 và ISO 16232 đã được đồng bộ thông qua một quá trình sửa đổi phối hợp. Kết quả là hai tiêu chuẩn này về cơ bản tương đương về mặt kỹ thuật đối với hầu hết các ứng dụng thử nghiệm độ sạch.
Các nội dung tương đồng bao gồm:
Phương pháp thử
Nguyên tắc chiết tách hạt
Logic phân loại hạt
Yêu cầu phân tích
Những điểm khác biệt chủ yếu nằm ở:
Một số chi tiết trong định dạng báo cáo
Cách ký hiệu phân loại hạt
Phạm vi của VDA 19 Phần 2
VDA 19 Phần 2 không có tiêu chuẩn ISO tương đương trực tiếp về các yêu cầu đối với môi trường lắp ráp.
Kết luận
ISO 16232 và VDA 19 là các tiêu chuẩn đã được hài hòa hóa, cùng đề cập đến lĩnh vực thử nghiệm độ sạch kỹ thuật.
Việc lựa chọn giữa hai tiêu chuẩn chủ yếu phụ thuộc vào tiêu chuẩn được OEM hoặc khách hàng của bạn yêu cầu — chứ không phải là lựa chọn giữa hai phương pháp thử nghiệm hoàn toàn khác nhau.
ISO 16232 và VDA 19 bao quát những gì?
Cấu trúc và phạm vi của ISO 16232
ISO 16232 được tổ chức thành một bộ tài liệu hợp nhất, bao quát mọi khía cạnh của hoạt động thử nghiệm độ sạch. Các phần quan trọng đối với hầu hết ứng dụng thử nghiệm gồm:
Phần 5: Nguyên tắc kiểm tra độ sạch — bao gồm lựa chọn phương pháp kiểm tra, các thông số ban đầu, thông số của cơ chế làm sạch và yêu cầu về năng lực nhân sự.
Phần 6: Thử nghiệm xác nhận năng lực và xác định mức nền — bao gồm kiểm tra định kỳ và quy trình kiểm tra kép.
Phần 7: Phương pháp chiết tách — bao gồm các bước xử lý trước và sau, phương pháp chiết tách bằng chất lỏng và bằng không khí.
Phần 8: Lọc để phân tích — quy định phương pháp lọc được sử dụng để chuẩn bị các hạt đã chiết tách cho quá trình kiểm tra.
Phần 9: Phương pháp phân tích — bao gồm phân tích tiêu chuẩn, phân tích mở rộng và phân tích rút gọn, phù hợp với các tình huống thử nghiệm khác nhau.
Khung ISO 16232 đầy đủ cung cấp phương pháp luận toàn diện từ chiết tách đến báo cáo, có thể áp dụng cho mọi linh kiện ô tô mà độ sạch là yêu cầu liên quan đến chức năng.
Cấu trúc và phạm vi của VDA 19
VDA 19 Phần 1 bao quát phạm vi tương đương với ISO 16232, sử dụng cùng phương pháp cốt lõi:
Chiết tách hạt khỏi linh kiện
Phân tích khối lượng
Đếm hạt bằng phương pháp che khuất ánh sáng
Phân loại hạt dưới kính hiển vi
Xác định cấp độ sạch
Khoảng kích thước hạt, nhóm phân loại và nguyên tắc báo cáo của VDA 19 Phần 1 được hài hòa với ISO 16232.
VDA 19 Phần 2 có phạm vi riêng biệt. Phần này đề cập đến môi trường lắp ráp — tức các yêu cầu về độ sạch đối với phòng sạch hoặc môi trường được kiểm soát, nơi các linh kiện chính xác được lắp ráp.
VDA 19 Phần 2 quy định các cấp độ sạch đối với:
Khu vực làm việc
Dụng cụ
Nhân sự
Bao bì
Tiêu chuẩn này cung cấp khung kiểm soát việc đưa chất gây nhiễm bẩn vào trong quá trình lắp ráp. ISO 16232 không có phần tương đương trực tiếp về môi trường lắp ráp. Đây là lý do VDA 19 Phần 2 vẫn được áp dụng rộng rãi, ngay cả trong các tổ chức thực hiện thử nghiệm linh kiện theo ISO 16232.
Điểm giống và khác nhau chính
Đối với hầu hết ứng dụng thử nghiệm độ sạch, những điểm tương đồng thực tế giữa hai tiêu chuẩn quan trọng hơn sự khác biệt. Bảng dưới đây tóm tắt các khía cạnh chính:
Khía cạnh
ISO 16232
VDA 19
Nguồn gốc
Tiêu chuẩn quốc tế (ISO TC 22)
Ngành ô tô Đức (VDA)
Tương đương kỹ thuật
Được hài hòa với VDA 19 Phần 1
Được hài hòa với ISO 16232
Phương pháp chiết tách hạt
Chất lỏng: Rửa bằng áp lực, siêu âm, khuấy, rửa bên trong. Không khí: Tia khí, dòng khí xuyên qua
Chất lỏng: Rửa bằng áp lực, siêu âm, khuấy, rửa bên trong. Khô: Tia khí, dòng khí xuyên qua, dập, hút
Phân tích khối lượng
Phân tích tiêu chuẩn
Phân tích tiêu chuẩn
Đếm hạt bằng phương pháp che khuất ánh sáng (LPC)
Phân tích rút gọn
Phân tích rút gọn
Phân loại hạt dưới kính hiển vi
Phân tích tiêu chuẩn
Phân tích tiêu chuẩn
Khoảng kích thước hạt
Kích thước hạt > 50 µm
Kích thước hạt > 50 µm
Loại hạt được phân loại
Kim loại, phi kim loại, sợi
Các nhóm tương tự
Ký hiệu cấp độ sạch
Định dạng cấp độ sạch ISO
Định dạng cấp độ sạch VDA — ký hiệu hơi khác
Môi trường lắp ráp
Không đề cập
Được đề cập trong VDA 19 Phần 2
Định dạng báo cáo
Định dạng ISO 16232
Định dạng VDA 19, với cách trình bày khác
Đối tượng áp dụng chính
OEM toàn cầu và các thị trường ô tô ngoài Đức
OEM Đức và chuỗi cung ứng Tier-1 của họ
Sự khác biệt về cách ký hiệu cấp độ sạch trong báo cáo là điểm đáng lưu ý. Cả hai tiêu chuẩn đều xác định cấp độ sạch dựa trên số lượng hạt trong từng khoảng kích thước, nhưng cách thể hiện cấp độ sạch trong báo cáo thử nghiệm lại khác nhau.
Nếu OEM quy định yêu cầu độ sạch theo ký hiệu VDA 19, việc nộp báo cáo theo định dạng ISO 16232 — và ngược lại — có thể gây nhầm lẫn trong quá trình xem xét, ngay cả khi dữ liệu phân tích nền tảng là giống nhau.
Tiêu chuẩn nào áp dụng cho trường hợp của bạn?
Câu trả lời trực tiếp là: tiêu chuẩn được áp dụng là tiêu chuẩn do OEM hoặc khách hàng của bạn quy định.
Nếu tài liệu kỹ thuật, đơn đặt hàng hoặc yêu cầu chất lượng nhà cung cấp tham chiếu VDA 19, hãy thử nghiệm theo VDA 19 và báo cáo theo định dạng tương ứng.
Nếu tài liệu tham chiếu ISO 16232, hãy thử nghiệm theo ISO 16232.
Nếu khách hàng yêu cầu cả hai — điều có thể xảy ra trong các chuỗi cung ứng phục vụ cả OEM Đức và ngoài Đức — phòng thí nghiệm cần lập báo cáo đáp ứng cả hai khung tiêu chuẩn.
Khi không có tiêu chuẩn cụ thể được nêu, hoặc khi doanh nghiệp đang xây dựng yêu cầu độ sạch cho một sản phẩm mới thay vì phản hồi yêu cầu của OEM, việc lựa chọn sẽ linh hoạt hơn.
Chọn ISO 16232 nếu…
Khách hàng chính hoặc mối quan hệ OEM của bạn nằm ngoài nước Đức, đặc biệt là OEM Nhật Bản, Hoa Kỳ, Hàn Quốc hoặc Vương quốc Anh.
Bạn đang thử nghiệm để hỗ trợ phê duyệt kiểu loại hoặc hồ sơ đệ trình quốc tế có tham chiếu ISO.
Phạm vi công nhận hoặc phạm vi dịch vụ của phòng thí nghiệm tham chiếu ISO 16232 làm phương pháp thử.
Bạn đang xây dựng yêu cầu độ sạch cho một linh kiện mới và muốn tối đa hóa khả năng sử dụng trên thị trường quốc tế.
Chọn VDA 19 nếu…
Khách hàng của bạn là OEM Đức hoặc nhà cung cấp Tier-1 trực tiếp phục vụ BMW, Volkswagen Group, Mercedes-Benz, Audi, Bosch hoặc ZF.
Sổ tay chất lượng nhà cung cấp, yêu cầu PPAP hoặc thông số kỹ thuật linh kiện nêu rõ VDA 19.
Bạn cần đánh giá cả môi trường lắp ráp và độ sạch linh kiện — trong trường hợp này, VDA 19 Phần 2 là tiêu chuẩn phù hợp.
Hệ thống phân loại độ sạch hiện tại của bạn đang sử dụng ký hiệu VDA 19 và bạn cần duy trì tính liên tục với các bộ dữ liệu lịch sử.
Khi cả hai tiêu chuẩn cùng được áp dụng
Một số nhà cung cấp Tier-1 phục vụ nhiều OEM ở cả Đức và các quốc gia khác. Trong trường hợp này, cùng một linh kiện có thể phải đáp ứng yêu cầu độ sạch theo cả hai khung tiêu chuẩn.
Do phương pháp thử đã được hài hòa, một chương trình thử nghiệm duy nhất có thể tạo ra dữ liệu đáp ứng cả hai tiêu chuẩn, với điều kiện phòng thí nghiệm phát hành báo cáo theo đúng định dạng mà từng khách hàng yêu cầu.
Hãy xác nhận năng lực này với phòng thí nghiệm trước khi tiến hành và cung cấp đầy đủ các tài liệu tham chiếu về tiêu chuẩn khi gửi mẫu.
ISO 16232 và VDA 19 được hài hòa về mặt kỹ thuật, vì vậy một bộ kết quả thử nghiệm có thể đáp ứng cả hai tiêu chuẩn. Điểm khác biệt nằm ở định dạng báo cáo và cách thể hiện cấp độ sạch.
Lưu ý về công nhận
Dù thử nghiệm độ sạch được thực hiện theo tiêu chuẩn nào, phòng thí nghiệm cung cấp kết quả cũng nên được công nhận theo ISO/IEC 17025:2017.
Chứng nhận này là nền tảng tạo nên độ tin cậy của dữ liệu thử nghiệm. Điều đó có nghĩa là phương pháp, thiết bị và hệ thống chất lượng đứng sau kết quả đã được một tổ chức công nhận độc lập đánh giá và xác minh.
Trên thực tế, OEM và bộ phận thu mua khi xem xét báo cáo thử nghiệm độ sạch thường sẽ tìm kiếm dấu công nhận trước khi đánh giá kết quả. Một báo cáo không được công nhận — dù phòng thí nghiệm có năng lực kỹ thuật — thường không được chấp nhận làm bằng chứng tuân thủ chính thức cho:
Đánh giá năng lực OEM
Phê duyệt kiểu loại
Hồ sơ đệ trình cho cơ quan quản lý
ALS Testing được công nhận theo ISO/IEC 17025:2017. Năng lực thử nghiệm độ sạch của chúng tôi bao gồm cả ISO 16232 và VDA 19, với báo cáo được trình bày theo đúng tiêu chuẩn mà từng khách hàng yêu cầu. Kết quả của chúng tôi được các OEM tại hơn 100 quốc gia chấp nhận.
Danh sách kiểm tra trước khi gửi mẫu thử nghiệm độ sạch
Việc chuẩn bị đầy đủ thông tin trước khi gửi mẫu giúp phòng thí nghiệm lựa chọn đúng phương pháp, định dạng báo cáo chính xác và hạn chế các yêu cầu bổ sung không cần thiết.
1. Xác nhận tiêu chuẩn
Xác định tài liệu yêu cầu của OEM hoặc khách hàng tham chiếu ISO 16232, VDA 19 hoặc cả hai.
2. Xác nhận yêu cầu về cấp độ sạch
Lấy thông tin về cấp độ sạch được quy định hoặc giới hạn số lượng hạt từ tài liệu kỹ thuật.
3. Xác nhận loại linh kiện và các bề mặt quan trọng
Xác định những bề mặt và đường dẫn nào cần được lấy mẫu.
4. Xác nhận phương pháp chiết tách
Một số thông số kỹ thuật quy định rõ phương pháp chiết tách bắt buộc. Nếu không có yêu cầu cụ thể, phòng thí nghiệm sẽ tư vấn dựa trên hình dạng và cấu trúc của linh kiện.
5. Xác nhận có cần nhận dạng hạt bằng SEM-EDX hay không
Một số yêu cầu của OEM đòi hỏi xác định thành phần nguyên tố của các hạt lớn hơn một kích thước quy định. Nếu cần, hãy xác nhận năng lực này với phòng thí nghiệm ngay từ giai đoạn trao đổi ban đầu.
6. Xác nhận yêu cầu về định dạng báo cáo
Nếu OEM yêu cầu định dạng báo cáo hoặc mẫu dữ liệu cụ thể, hãy cung cấp cho phòng thí nghiệm trước khi bắt đầu thử nghiệm.
7. Đóng gói mẫu đúng cách
Ngay sau khi sản xuất, linh kiện cần được đóng kín trong túi polyethylene sạch để ngăn nhiễm bẩn sau sản xuất, vốn có thể làm mất hiệu lực của kết quả thử nghiệm.
Tóm tắt
ISO 16232 và VDA 19 là các tiêu chuẩn được hài hòa về mặt kỹ thuật, cùng bao quát một lĩnh vực thử nghiệm: chiết tách, định lượng và phân loại nhiễm bẩn dạng hạt trên các linh kiện ô tô chính xác.
Việc lựa chọn giữa hai tiêu chuẩn chủ yếu do yêu cầu của OEM quyết định, chứ không xuất phát từ sự khác biệt căn bản trong quy trình thử nghiệm.
OEM Đức và các nhà cung cấp Tier-1 trực tiếp của họ thường quy định VDA 19.
OEM toàn cầu ngoài Đức thường quy định ISO 16232.
Khi cả hai cùng được áp dụng, phương pháp đã hài hòa cho phép một chương trình thử nghiệm đáp ứng cả hai khung tiêu chuẩn, với điều kiện lập báo cáo kép phù hợp.
Điều quan trọng nhất trong cả hai trường hợp là thử nghiệm phải được thực hiện bởi phòng thí nghiệm được công nhận theo ISO/IEC 17025, có năng lực chuyên môn thực sự về thử nghiệm độ sạch kỹ thuật — từ phương pháp chiết tách, thiết bị đếm hạt, phân tích dưới kính hiển vi cho đến kinh nghiệm lập báo cáo mà OEM có thể chấp nhận.
Bước tiếp theo
Xem đầy đủ năng lực Thử nghiệm độ sạch và phân tích hạt của chúng tôi:
https://www.alstesting.co.th/technical-cleanliness-testing/ Đọc hướng dẫn chi tiết về các yêu cầu thử nghiệm VDA 19:
/blog/vda-19-guide/ Tải xuống danh sách kiểm tra chuẩn bị thử nghiệm ISO 16232:
/blog/iso-16232-checklist/ Liên hệ với đội ngũ của chúng tôi để trao đổi về yêu cầu thử nghiệm độ sạch:
https://www.alstesting.co.th/contact-us/
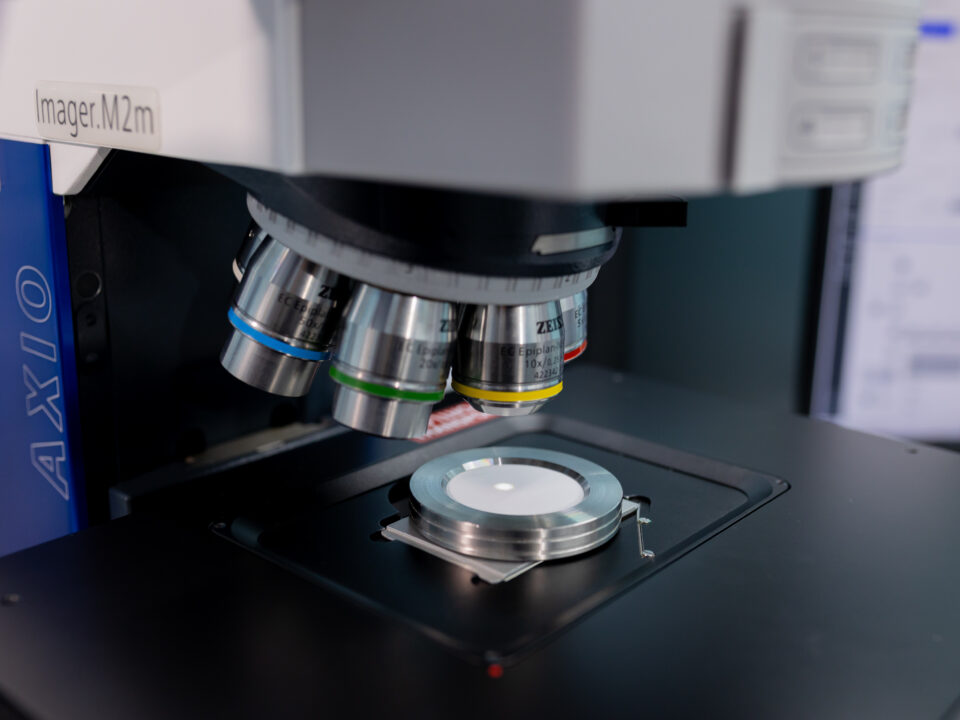
Tháng 9 13, 2026
Thử nghiệm ô tô là gì? Định nghĩa, các loại thử nghiệm và tầm quan trọng
XEM THÊMThử nghiệm ô tô là gì?
Nếu bạn mới tham gia chuỗi cung ứng ô tô — hoặc đang mở rộng hoạt động sang lĩnh vực này — bạn sẽ sớm và thường xuyên gặp thuật ngữ thử nghiệm ô tô. Thuật ngữ này xuất hiện trong tài liệu đánh giá năng lực của OEM, yêu cầu chất lượng dành cho nhà cung cấp và hồ sơ đệ trình cho cơ quan quản lý. Nó cũng được đề cập trong đơn đặt hàng, kế hoạch chất lượng và danh sách kiểm tra đánh giá.
Nhưng chính xác thì thử nghiệm ô tô có nghĩa là gì, và tại sao nó lại có tầm quan trọng lớn như vậy?
Bài viết này sẽ trả lời cả hai câu hỏi. Nội dung bao gồm định nghĩa về thử nghiệm ô tô, các nhóm thử nghiệm chính, vị trí của thử nghiệm trong vòng đời sản xuất và những yếu tố giúp phân biệt một phép thử mang lại sự tự tin với một phép thử chỉ đơn thuần tạo ra kết quả.
Định nghĩa về Thử nghiệm ô tô
Thử nghiệm ô tô là quá trình đánh giá có hệ thống đối với vật liệu, linh kiện, cụm linh kiện và hệ thống xe hoàn chỉnh dựa trên các thông số kỹ thuật đã được xác định.
Những thông số này có thể do:
Nhà sản xuất ô tô (OEM) quy định
Cơ quan quản lý ban hành
Tổ chức tiêu chuẩn quốc tế như ISO hoặc IEC thiết lập
Hoặc được xây dựng dựa trên sự kết hợp của cả ba nguồn trên
Mục tiêu của thử nghiệm là xác minh. Thử nghiệm cung cấp bằng chứng được ghi nhận bằng tài liệu, chứng minh rằng sản phẩm hoạt động đúng chức năng trong những điều kiện thực tế mà sản phẩm sẽ phải đối mặt, với mức độ chính xác phù hợp với ứng dụng.
Ví dụ:
Đối với van thủy lực trong hộp số, yêu cầu có thể là độ sạch ở cấp micromet.
Đối với tấm ốp nội thất, yêu cầu có thể là mức phát thải VOCs nằm trong giới hạn quy định.
Đối với PCB trong bộ điều khiển có chức năng an toàn quan trọng, yêu cầu có thể là mức nhiễm bẩn ion phải thấp hơn ngưỡng gây ăn mòn hoặc dòng điện rò.
Thử nghiệm ô tô không giống với thử nghiệm sản phẩm thông thường. Các tiêu chuẩn nghiêm ngặt hơn, yêu cầu về khả năng truy xuất chặt chẽ hơn và hậu quả của việc sai sót cũng nghiêm trọng hơn. Đó là lý do khung quản lý xung quanh hoạt động thử nghiệm — bao gồm công nhận, phương pháp thử và tài liệu — được xây dựng chặt chẽ như hiện nay.
Thử nghiệm ô tô là hoạt động xác minh đi kèm trách nhiệm thực tế. Đó là bằng chứng được lập thành tài liệu, đóng vai trò kết nối giữa tuyên bố của nhà cung cấp và sự chấp thuận của OEM.
Các loại thử nghiệm ô tô chính
Thử nghiệm ô tô bao gồm nhiều lĩnh vực chuyên môn. Trên thực tế, hầu hết các nhà cung cấp sẽ tham gia vào nhiều loại thử nghiệm khác nhau trong suốt vòng đời của sản phẩm. Hiểu rõ bức tranh tổng thể sẽ giúp bạn xác định chính xác nhu cầu của mình.
Thử nghiệm độ sạch kỹ thuật
Thử nghiệm độ sạch định lượng mức độ nhiễm bẩn dạng hạt hiện diện trên hoặc bên trong các linh kiện ô tô chính xác. Hoạt động này được điều chỉnh bởi ISO 16232 và VDA 19 — lần lượt là các tiêu chuẩn của ngành ô tô quốc tế và Đức — đồng thời đưa ra cấp độ sạch, tức một mức xếp hạng chính thức có thể được so sánh trực tiếp với yêu cầu về độ sạch do OEM hoặc nhà thiết kế linh kiện quy định.
Độ sạch rất quan trọng vì các hạt không thể nhìn thấy bằng mắt thường có thể gây ra sự cố nghiêm trọng trong hệ thống thủy lực, hệ thống nhiên liệu và hệ thống phanh. Chỉ một hạt kim loại có kích thước không phù hợp nằm sai vị trí cũng có thể làm kẹt van, chặn lỗ dẫn hoặc làm xước bề mặt được gia công chính xác.
Đối với các nền tảng xe điện (EV), yêu cầu về độ sạch của mạch quản lý nhiệt pin và đường dẫn làm mát thiết bị điện công suất cũng nghiêm ngặt tương tự.
Quy trình bao gồm chiết tách hạt khỏi linh kiện, phân tích khối lượng để xác định tổng khối lượng hạt, đếm hạt bằng phương pháp che khuất ánh sáng để xác định phân bố kích thước và trong một số trường hợp, phân tích SEM-EDX để nhận dạng thành phần hạt.
Đây là công việc chuyên môn cao — không phải phòng thí nghiệm nào cũng cung cấp dịch vụ với mức độ chuyên sâu đáp ứng yêu cầu đánh giá năng lực của OEM.
Xem dịch vụ Thử nghiệm độ sạch và phân tích hạt của chúng tôi để biết thêm chi tiết về năng lực theo ISO 16232 và VDA 19:
https://www.alstesting.co.th/technical-cleanliness-testing/ Phân tích lỗi Phân tích lỗi là quá trình điều tra mang tính pháp y đối với một linh kiện bị hư hỏng — trong quá trình sản xuất, thử nghiệm đánh giá năng lực hoặc khi đang được sử dụng ngoài thực tế. Mục tiêu là xác định nguyên nhân gốc rễ: không chỉ nhận diện bộ phận nào bị hỏng mà còn truy tìm nguồn gốc vật lý, hóa học hoặc cơ học của sự cố. Các kỹ thuật cốt lõi bao gồm: Kính hiển vi điện tử quét (SEM) để chụp ảnh bề mặt và bề mặt phá hủy ở độ phóng đại cao Phổ tia X tán sắc năng lượng (EDX) để xác định thành phần nguyên tố Quang phổ FTIR để nhận dạng vật liệu hữu cơ Chuẩn bị mặt cắt kim tương để phân tích vi cấu trúc bên trong Các kỹ thuật này được áp dụng kết hợp, lần theo bằng chứng của sự cố từ cấp độ vĩ mô xuống cấp độ vi mô và nanomet. Phân tích lỗi được áp dụng ở mọi giai đoạn trong vòng đời ô tô: Trong quá trình phát triển: Phát hiện sớm điểm yếu về thiết kế hoặc vật liệu Trong giai đoạn đánh giá năng lực: Giải thích các kết quả thử nghiệm bất thường Trong sản xuất: Ngăn ngừa sự tái diễn của các điểm không phù hợp Sau khi sản phẩm được sử dụng ngoài thực tế: Xác định trách nhiệm bảo hành và hỗ trợ cải tiến sản phẩm Thử nghiệm vật liệu và môi trường Nhóm này bao gồm hai lĩnh vực liên quan nhưng khác nhau. Thử nghiệm vật liệu đánh giá thành phần hóa học và đặc tính hiệu suất của các vật liệu ô tô như nhựa, cao su, bọt xốp, chất kết dính, lớp phủ, kim loại và vật liệu composite. Thử nghiệm môi trường cho linh kiện và vật liệu tiếp xúc với các điều kiện mô phỏng thực tế — như nhiệt độ khắc nghiệt, độ ẩm, ăn mòn, tia UV và rung động — để đánh giá độ bền và độ ổn định. Các tiêu chuẩn quan trọng trong lĩnh vực này bao gồm: VDA 278 và ISO 12219 đối với phát thải VOCs và các hợp chất hữu cơ bán bay hơi từ vật liệu nội thất ISO 9227 và ASTM B117 đối với thử nghiệm ăn mòn bằng phun muối Bộ tiêu chuẩn IEC 60068 đối với thử nghiệm sốc nhiệt và mô phỏng môi trường cho thiết bị điện tử ô tô Các phép thử này hỗ trợ đánh giá năng lực vật liệu, xác nhận sự phù hợp với thông số kỹ thuật của OEM và phê duyệt theo quy định đối với các linh kiện nội thất và ngoại thất. Thông tin đầy đủ về năng lực có tại trang Thử nghiệm vật liệu và môi trường ô tô của chúng tôi:
https://www.alstesting.co.th/automotive-materials-environmental-testing-als-testing/ Thử nghiệm hóa học và điện tử Thử nghiệm hóa học trong các ứng dụng ô tô bao gồm hai lĩnh vực chính. Phân tích hóa học dạng vết Lĩnh vực thứ nhất là phân tích hóa học dạng vết đối với vật liệu và linh kiện, bao gồm nhận dạng và định lượng: Hợp chất hữu cơ Nguyên tố vi lượng Các chất bị hạn chế Chất gây nhiễm bẩn ion Các kỹ thuật được sử dụng bao gồm GC-MS, ICP-MS, FTIR và sắc ký ion (IC). Thử nghiệm hóa học chuyên biệt cho điện tử Lĩnh vực thứ hai là thử nghiệm hóa học dành riêng cho thiết bị điện tử — lĩnh vực ngày càng phát triển khi kiến trúc xe chuyển sang các nền tảng sử dụng nhiều thiết bị điện tử hơn. Nội dung bao gồm: Kiểm tra nhiễm bẩn ion trên cụm PCB bằng IC theo IPC-TM-650 Phân tích anion và cation trong cặn flux và hóa chất gây nhiễm bẩn từ quy trình Sàng lọc các chất bị hạn chế theo RoHS và IEC 62321 Sàng lọc các chất SVHC nguy hại theo REACH Sắc ký ion — nền tảng của phép thử thường được gọi là anion test — ngày càng quan trọng đối với các nhà sản xuất thiết bị điện tử ô tô. Phương pháp này phát hiện các loại anion gây ra lỗi ăn mòn và dòng điện rò trong cụm PCB, bao gồm: Clorua Florua Sulfat Nitrat Phosphat Các anion axit hữu cơ từ cặn flux Thử nghiệm được tích hợp vào vòng đời sản xuất ô tô như thế nào? Thử nghiệm không phải là một sự kiện đơn lẻ chỉ diễn ra khi kết thúc một đợt sản xuất. Trong một hệ thống chất lượng được xây dựng bài bản, thử nghiệm được tích hợp xuyên suốt vòng đời sản xuất, với từng loại thử nghiệm phục vụ một mục đích khác nhau ở mỗi giai đoạn. Đánh giá năng lực vật liệu và nhà cung cấp Trước khi vật liệu hoặc cụm linh kiện được đưa vào sản xuất, chúng cần được đánh giá năng lực theo thông số kỹ thuật của OEM. Thông thường, chương trình thử nghiệm sẽ bao gồm: Thành phần hóa học Hiệu suất cơ học Phát thải Độ sạch, nếu phù hợp Thử nghiệm đánh giá năng lực thiết lập cơ sở tham chiếu, tức bằng chứng cho thấy vật liệu hoặc linh kiện được cung cấp đáp ứng các yêu cầu đã xác định. Công việc này chủ yếu được thực hiện bởi phòng thí nghiệm bên thứ ba vì OEM thường yêu cầu kết quả từ các phòng thí nghiệm được công nhận. Thử nghiệm nguyên mẫu và phát triển Trong quá trình phát triển, thử nghiệm được thực hiện theo phương thức lặp lại. Vật liệu được lựa chọn, thử nghiệm, điều chỉnh dựa trên kết quả và thử nghiệm lại. Phân tích lỗi ở giai đoạn này giúp điều tra các kết quả bất thường và định hướng thay đổi thiết kế. Mục tiêu là giải quyết các điểm yếu trước khi chúng trở thành vấn đề trong sản xuất — khi chi phí khắc phục vẫn còn ở mức có thể kiểm soát. Kiểm soát chất lượng trong sản xuất Sau khi quy trình sản xuất được thiết lập, thử nghiệm định kỳ sẽ theo dõi độ ổn định của quy trình và tính nhất quán của sản phẩm. Hoạt động này thường kết hợp giữa: Kiểm soát chất lượng nội bộ: Các kiểm tra đơn giản để xác nhận quy trình đang nằm trong giới hạn cho phép Thử nghiệm định kỳ bởi bên thứ ba: Duy trì bằng chứng được lập thành tài liệu về sự phù hợp Tần suất và phạm vi thử nghiệm bên thứ ba trong quá trình sản xuất thường do OEM hoặc kế hoạch chất lượng quy định. Điều tra lỗi xảy ra trong thực tế Khi linh kiện bị hư hỏng trong quá trình sử dụng, phân tích lỗi sẽ truy tìm nguyên nhân của sự cố. Qua đó xác định liệu lỗi là do: Khuyết tật trong thiết kế Lỗi sản xuất lọt ra ngoài Sử dụng sai mục đích Hay yêu cầu bảo hành nằm ngoài phạm vi trách nhiệm của nhà cung cấp Kết quả phân tích sẽ thúc đẩy hành động khắc phục và trong những trường hợp nghiêm trọng hơn, hỗ trợ quyết định về việc thu hồi hoặc triển khai chiến dịch xử lý ngoài thị trường. Ở giai đoạn này, tính độc lập và công nhận của phòng thí nghiệm thực hiện phân tích có ý nghĩa rất lớn — cả về độ tin cậy kỹ thuật của kết luận lẫn khả năng sử dụng kết quả làm bằng chứng trong các vấn đề thương mại hoặc pháp lý. Thử nghiệm phá hủy và không phá hủy Một điểm khác biệt thực tế cần cân nhắc khi lập kế hoạch thử nghiệm là liệu phương pháp thử có phá hủy mẫu hay không. Thử nghiệm phá hủy Thử nghiệm phá hủy bao gồm các phương pháp phân tích không thể đảo ngược. Chuẩn bị mặt cắt, chiết tách hóa học và thử nghiệm phá hủy cơ học đều làm tiêu hao mẫu thử. Ưu điểm là các phương pháp này cung cấp thông tin chi tiết nhất về: Cấu trúc bên trong của linh kiện Thành phần vật liệu Cơ chế gây lỗi Đổi lại, mẫu sau thử nghiệm không thể đưa trở lại sử dụng hoặc tái sử dụng. Thử nghiệm không phá hủy (NDT) NDT cho phép đánh giá linh kiện mà vẫn có thể đưa linh kiện trở lại sử dụng. Các kỹ thuật như chụp ảnh bề mặt bằng SEM, chiết tách hạt — không làm hư hỏng cấu trúc linh kiện — và kiểm tra bằng tia X thuộc nhóm này. NDT được ưu tiên khi số lượng mẫu bị hạn chế, chẳng hạn như đối với linh kiện nguyên mẫu hoặc mẫu trả về từ hiện trường khi không có mẫu thay thế. Trên thực tế, một cuộc điều tra lỗi thường bắt đầu bằng kiểm tra không phá hủy và chuyển sang các kỹ thuật phá hủy khi phạm vi bằng chứng đã được thu hẹp. Trình tự này được lên kế hoạch trước nhằm bảo toàn các lựa chọn phân tích có giá trị nhất. Vì sao thử nghiệm độc lập và được công nhận lại quan trọng? Cần khẳng định rõ rằng không phải mọi hoạt động thử nghiệm đều có giá trị như nhau. Có sự khác biệt thực tế giữa thử nghiệm được thực hiện bởi một phòng thí nghiệm độc lập được công nhận theo ISO/IEC 17025 và thử nghiệm được thực hiện nội bộ. ISO/IEC 17025 là tiêu chuẩn quốc tế về năng lực của các phòng thí nghiệm thử nghiệm và hiệu chuẩn. Việc được công nhận theo tiêu chuẩn này có nghĩa là phương pháp thử, hiệu chuẩn thiết bị, năng lực của chuyên viên phân tích và hệ thống quản lý chất lượng của phòng thí nghiệm đã được một tổ chức công nhận độc lập đánh giá và xác minh. ILAC MRA — Thỏa thuận công nhận lẫn nhau do Tổ chức Hợp tác Công nhận Phòng thí nghiệm Quốc tế quản lý — mở rộng sự công nhận này trên phạm vi toàn cầu. Nhờ đó, kết quả được công nhận từ một phòng thí nghiệm tại Malaysia có thể được OEM và cơ quan quản lý tại châu Âu, Bắc Mỹ và Nhật Bản chấp nhận. Có ba lý do chính khiến điều này quan trọng trong thực tế: OEM chấp nhận kết quả Phần lớn OEM toàn cầu yêu cầu dữ liệu thử nghiệm được công nhận cho hồ sơ đánh giá năng lực, phê duyệt kiểu loại và bằng chứng tuân thủ. Dữ liệu nội bộ, dù được tạo ra bằng phương pháp nào, nhìn chung không được chấp nhận cho những mục đích này. Bảo vệ trách nhiệm pháp lý Báo cáo thử nghiệm độc lập cung cấp bằng chứng khách quan, được lập thành tài liệu, về sự phù hợp tại thời điểm sản xuất. Bằng chứng này rất quan trọng khi xảy ra: Khiếu nại bảo hành Tranh chấp trách nhiệm sản phẩm Điều tra của cơ quan quản lý Báo cáo độc lập giúp bảo vệ nhà cung cấp trước những khiếu nại không có cơ sở. Tính khách quan Phòng thí nghiệm độc lập không có lợi ích gắn với kết quả. Phòng thí nghiệm báo cáo đúng những gì phát hiện được. Đối với bất kỳ kết quả thử nghiệm nào được sử dụng trong bối cảnh chính thức — như hồ sơ gửi OEM, hồ sơ pháp lý hoặc thủ tục tố tụng — tính độc lập này là yếu tố bắt buộc. ALS Testing được công nhận theo ISO/IEC 17025:2017, với các kết quả được công nhận theo ILAC MRA tại hơn 100 quốc gia. Báo cáo thử nghiệm của chúng tôi mang dấu ILAC MRA chính thức và được các OEM cũng như cơ quan quản lý trên toàn thế giới chấp nhận. Phòng thí nghiệm mà bạn lựa chọn có ảnh hưởng trực tiếp đến mối quan hệ với OEM, tình trạng tuân thủ quy định và khả năng phản hồi các vấn đề chất lượng bằng bằng chứng đáng tin cậy. Lựa chọn phòng thí nghiệm phù hợp cho thử nghiệm ô tô Với nhiều phòng thí nghiệm đang hoạt động tại Malaysia và khu vực Đông Nam Á, việc lựa chọn đối tác phù hợp đòi hỏi nhiều hơn là chỉ so sánh giá. Một số yếu tố cần đánh giá bao gồm: Phạm vi công nhận Xác nhận rằng các phép thử bạn yêu cầu nằm trong phạm vi được công nhận của phòng thí nghiệm, thay vì chỉ được cung cấp dưới dạng dịch vụ chưa được công nhận. Sự khác biệt này rất quan trọng đối với hồ sơ gửi OEM và cơ quan quản lý. Năng lực chuyên môn Một số loại thử nghiệm — đặc biệt là thử nghiệm độ sạch theo ISO 16232 và VDA 19, cũng như phân tích lỗi chuyên sâu bằng SEM, FTIR và EDX — đòi hỏi thiết bị chuyên dụng và chuyên môn về phương pháp mà không phải phòng thí nghiệm tổng quát nào cũng đầu tư. Hiểu biết về bối cảnh ngành ô tô Dữ liệu phân tích thô có giá trị hạn chế nếu không được diễn giải trong bối cảnh quy trình sản xuất và thông số kỹ thuật của OEM. Một phòng thí nghiệm am hiểu hoạt động sản xuất ô tô có thể cho bạn biết không chỉ kết quả thể hiện điều gì, mà còn ý nghĩa của kết quả đó đối với chương trình chất lượng. Thời gian trả kết quả và giao tiếp Lịch sản xuất và thời hạn nộp hồ sơ cho OEM là những ràng buộc thực tế. Một phòng thí nghiệm chủ động giao tiếp từ khi tiếp nhận mẫu đến khi phát hành báo cáo sẽ giúp giảm nguy cơ chậm trễ lan sang hoạt động sản xuất hoặc gây hậu quả thương mại. ALS Testing kết hợp công nhận ISO/IEC 17025, năng lực chuyên sâu về độ sạch và phân tích lỗi, cùng 40 năm kinh nghiệm trong mạng lưới thử nghiệm toàn cầu và hiểu biết sâu sắc về thị trường ô tô Malaysia và Đông Nam Á. Bạn đã sẵn sàng trao đổi về yêu cầu thử nghiệm? Dù bạn đang đánh giá năng lực một linh kiện mới cho chương trình OEM, điều tra một sự cố hay xây dựng quy trình thử nghiệm cho vật liệu hoặc nền tảng mới, các chuyên gia của ALS Testing luôn sẵn sàng hỗ trợ. Xem đầy đủ các dịch vụ thử nghiệm ô tô của ALS:
https://www.alstesting.co.th/automotive-testing-services-als-testing-laboratory/ Liên hệ với đội ngũ của chúng tôi để nhận báo giá hoặc tư vấn kỹ thuật:
https://www.alstesting.co.th/contact-us/
Tháng 9 13, 2026
Phân tích mặt cắt cho thiết bị điện tử
XEM THÊMPhân tích mặt cắt cho thiết bị điện tử: Quan sát những gì mắt thường không thể nhìn thấy
Khi vấn đề thực sự nằm bên trong
Trong ngành sản xuất điện tử, những khuyết tật nghiêm trọng nhất thường là những lỗi không thể nhìn thấy bằng mắt thường. Một vết nứt nhỏ trong mối hàn, lỗ rỗng trong lớp mạ hoặc hiện tượng tách lớp không nhìn thấy giữa các lớp PCB — bất kỳ lỗi nào trong số này cũng có thể khiến thiết bị hư hỏng không ổn định trong quá trình sử dụng thực tế, dẫn đến những hậu quả từ việc thu hồi sản phẩm cho đến các sự cố về an toàn.
Phân tích mặt cắt là kỹ thuật giúp biến những khuyết tật vô hình thành các đặc điểm có thể quan sát và đánh giá. Bằng cách cắt mẫu linh kiện và kiểm tra cấu trúc bên trong bằng các thiết bị chính xác, kỹ sư có thể thu thập những thông tin mà không phương pháp kiểm tra bề mặt nào có thể cung cấp.
Những thông tin này thường là yếu tố quyết định giữa một sản phẩm đáng tin cậy và một sự cố tốn kém.
Phân tích mặt cắt là gì — và vì sao phương pháp này quan trọng?
Phân tích mặt cắt là quy trình chuẩn bị mẫu vật liệu hoặc thiết bị bằng cách cắt, đúc cố định và đánh bóng để làm lộ chính xác mặt cắt bên trong, sau đó kiểm tra mặt cắt này dưới kính hiển vi có độ phóng đại cao. Phương pháp này thường được áp dụng cho PCB, PCBA (bo mạch đã lắp ráp), mạch tích hợp (IC) và nhiều linh kiện điện tử, linh kiện công nghiệp khác.
5 mục tiêu cốt lõi
Mục tiêu
Giá trị mang lại
Phát hiện khuyết tật
Xác định các mối nối chưa hoàn thiện, lỗi mối hàn và khiếm khuyết kết cấu trước khi gây ra sự cố trong thực tế
Đánh giá chất lượng vật liệu
Đánh giá độ dày lớp, mật độ, độ bền cơ học và độ bền lâu dài, hỗ trợ lựa chọn vật liệu tốt hơn
Phân tích lỗi
Truy tìm nguyên nhân gốc rễ của sự cố thiết bị bằng phương pháp khoa học chính xác, thay vì phỏng đoán
Phát triển sản phẩm
Phát hiện điểm yếu trong thiết kế hiện tại và cung cấp dữ liệu cần thiết để tạo ra những sản phẩm tốt hơn, đáng tin cậy hơn
Giảm chi phí
Phát hiện lỗi sớm trong sản xuất có chi phí thấp hơn đáng kể so với thu hồi sản phẩm, gia công lại hoặc xử lý yêu cầu bảo hành về sau
Từng bước thực hiện: Quy trình phân tích mặt cắt
Kết quả đáng tin cậy phụ thuộc vào quá trình chuẩn bị nghiêm ngặt và được tiêu chuẩn hóa. Dưới đây là cách quy trình được thực hiện tại ALS:
Giai đoạn 1: Chuẩn bị mẫu
Ghi nhận tình trạng mẫu
Trước khi bắt đầu cắt, mẫu được chụp ảnh toàn diện, ghi lại tình trạng tổng thể và khu vực cần phân tích cụ thể. Hình ảnh này tạo thành cơ sở tham chiếu trực quan cho toàn bộ quá trình phân tích.
Cắt chính xác
Mẫu được cắt bằng thiết bị chuyên dụng, duy trì khoảng cách tối thiểu 1,0 cm với khu vực cần kiểm tra để tránh hư hỏng do quá trình cắt gây ra. Nếu khu vực này đặc biệt nhạy cảm, mẫu sẽ được đúc cố định trước trong nhựa epoxy để bảo vệ trong quá trình cắt mặt cắt.
Làm sạch bằng siêu âm
Mẫu sau khi cắt được làm sạch trong bể siêu âm từ 2–3 phút, sau đó sấy khô hoàn toàn nhằm loại bỏ mảnh vụn hoặc chất nhiễm bẩn có thể ảnh hưởng đến chất lượng hình ảnh.
Giai đoạn 2: Đúc cố định mẫu
Mẫu được nhúng trong hỗn hợp nhựa epoxy và chất đóng rắn với tỷ lệ được xác định chính xác, sau đó đúc vào khuôn để giữ mẫu chắc chắn theo đúng hướng mong muốn. Khi hỗn hợp đóng rắn hoàn toàn, mẫu đã đúc được lấy cẩn thận ra khỏi cốc đúc.
Sau mỗi lần sử dụng, cốc đúc được vệ sinh bằng khăn thấm IPA để loại bỏ phần nhựa đã đóng rắn còn sót lại, qua đó duy trì chất lượng đúc ổn định giữa các mẫu.
Giai đoạn 3: Mài và đánh bóng
Mẫu đã đúc được xử lý trên thiết bị NANO 1000T Grinder-Polisher, sử dụng các vật liệu mài có độ mịn tăng dần ở tốc độ được kiểm soát. Quy trình tiếp tục cho đến khi bề mặt mặt cắt đạt trạng thái phẳng, nhẵn hoàn hảo và sẵn sàng để kiểm tra dưới kính hiển vi.
Giai đoạn 4: Phân tích dưới kính hiển vi
Kính hiển vi quang học
Sử dụng kính hiển vi quang học hiệu suất cao với độ phóng đại từ 10× đến 500×, được lựa chọn dựa trên đặc điểm của mẫu, mặt cắt sẽ được chụp ảnh và kiểm tra một cách có hệ thống để phát hiện:
Khuyết tật có thể quan sát được
Tính toàn vẹn của các lớp vật liệu
Những bất thường trong cấu trúc
Phân tích SEM/EDX
Để điều tra chuyên sâu hơn, Kính hiển vi điện tử quét (SEM) cung cấp hình ảnh cấu trúc bên trong với độ phân giải ở cấp nanomet, trong khi Phổ tia X tán sắc năng lượng (EDX) xác định thành phần nguyên tố tại những khu vực cụ thể.
Nhờ đó, phương pháp này không chỉ cho biết vấn đề nằm ở đâu, mà còn xác định vấn đề được tạo thành từ vật liệu gì.
Giai đoạn 5: Báo cáo
Dữ liệu phân tích — bao gồm hình ảnh, kết quả đo lường và các phát hiện về thành phần — được tổng hợp trong một báo cáo toàn diện.
Kết quả được trình bày cùng các hình minh họa, biểu đồ và phần diễn giải khoa học rõ ràng, giúp cả những bên liên quan về kỹ thuật lẫn không chuyên môn dễ dàng tiếp cận và hiểu được kết quả.
Bộ công cụ kỹ thuật: Các kỹ thuật phân tích chính
Kính hiển vi quang học
Sử dụng ánh sáng khả kiến để tạo ra hình ảnh có độ phân giải cao ở cấp micromet. Đây là bước tiêu chuẩn đầu tiên để kiểm tra chất lượng mối hàn, tính liên tục của các lớp và các khuyết tật trên bề mặt PCB cũng như cụm lắp ráp điện tử.
Kính hiển vi điện tử (SEM & TEM)
Thay thế ánh sáng bằng một chùm electron hội tụ để đạt được độ phân giải ở cấp nanomet — vượt xa khả năng của kính hiển vi quang học. Kỹ thuật này rất cần thiết để nghiên cứu hình thái hạt, đặc tính bề mặt tiếp giáp và các chi tiết cấu trúc tinh vi ảnh hưởng đến hiệu suất điện và cơ học.
Phân tích kim tương
Các kỹ thuật ăn mòn hóa học được áp dụng để làm lộ ranh giới hạt, sự phân bố pha và vi cấu trúc bên trong của vật liệu kim loại, qua đó cho phép đánh giá chi tiết tính liên tục của cấu trúc và các khuyết tật ở cấp độ vi mô.
Thử nghiệm độ cứng (Vickers / Rockwell)
Định lượng các đặc tính cơ học của vật liệu tại mặt cắt, bao gồm độ cứng, khả năng chống mài mòn và độ bền. Đây là những dữ liệu quan trọng phục vụ chứng nhận chất lượng và đánh giá hiệu suất vật liệu.
Phân tích tia X (XRD & XRF)
XRD (Nhiễu xạ tia X) — Cho biết cấu trúc tinh thể và thành phần pha của vật liệu
XRF (Huỳnh quang tia X) — Xác định thành phần nguyên tố và phát hiện chất gây nhiễm bẩn hoặc tạp chất
Kết hợp với nhau, các kỹ thuật này cung cấp bức tranh toàn diện về thành phần hóa học và cấu trúc của vật liệu được phân tích.
Phân tích mặt cắt có thể kiểm tra những vật liệu và ứng dụng nào?
Phân tích mặt cắt có thể kiểm tra những vật liệu và ứng dụng nào?
Phân tích mặt cắt có tính linh hoạt cao hơn nhiều so với nhận định thông thường. Không chỉ được ứng dụng trong lĩnh vực điện tử, kỹ thuật này còn được sử dụng trong hầu hết các lĩnh vực của khoa học vật liệu và kỹ thuật.
Vật liệu điện tử
PCB — Phát hiện lỗi mối hàn, hiện tượng tách lớp, vấn đề về tính toàn vẹn của via và sự không phù hợp về độ dày lớp.
Linh kiện điện tử — Đánh giá cấu trúc bên trong và xác minh tính toàn vẹn vật liệu của tụ điện, điện trở và mạch tích hợp (IC).
Vật liệu kim loại
Hợp kim kim loại — Kiểm tra cấu trúc tinh thể, sự phân bố nguyên tố và các khuyết tật bên trong như vết nứt hoặc hiện tượng liên kết không hoàn chỉnh.
Vật liệu công nghiệp — Đánh giá đặc tính cơ học và khả năng chống mài mòn của thép, nhôm dùng trong kết cấu và máy móc.
Vật liệu hóa học và polymer
Nhựa và polymer — Phân tích cấu trúc bên trong, sự phân bố chất phụ gia, độ bền và đặc tính mềm dẻo.
Vật liệu gốm — Đánh giá cấu trúc bên trong, khả năng chống gãy vỡ và độ bền va đập đối với các ứng dụng gốm công nghiệp.
Nghiên cứu y tế và y sinh
Mô sinh học — Nghiên cứu cấu trúc tế bào, so sánh tế bào ung thư với tế bào khỏe mạnh và đánh giá phản ứng của mô đối với quá trình điều trị.
Vắc-xin và dược phẩm — Kiểm tra cấu trúc thành phần để đánh giá độ ổn định và hiệu quả của công thức.
Khoa học xã hội
Nghiên cứu cắt ngang — Thu thập dữ liệu ở cấp độ dân số tại một thời điểm nhất định để phân tích các yếu tố ảnh hưởng đến kết quả sức khỏe, hành vi và xu hướng nhân khẩu học, qua đó cung cấp dữ liệu nền tảng cho các nghiên cứu dọc.
Vì sao nên lựa chọn ALS cho dịch vụ phân tích mặt cắt?
ALS Testing kết hợp các thiết bị hiện đại — bao gồm kính hiển vi quang học hiệu suất cao, hệ thống SEM/EDX và thiết bị mài chính xác — với nhiều năm kinh nghiệm thực tiễn trong phân tích lỗi điện tử và đặc trưng hóa vật liệu.
Phòng thí nghiệm được công nhận theo ISO/IEC 17025 đảm bảo mọi phân tích được thực hiện theo các tiêu chuẩn quốc tế cao nhất. Kết quả có cơ sở khoa học vững chắc, được trình bày rõ ràng và sẵn sàng hỗ trợ các quyết định về chất lượng.
Dù bạn đang điều tra lỗi xảy ra trong thực tế, xác nhận một quy trình sản xuất mới hay phát triển thế hệ sản phẩm điện tử tiếp theo, phân tích mặt cắt cùng ALS sẽ cung cấp những thông tin bên trong cần thiết để bạn đưa ra quyết định chính xác.
Liên hệ ALS Testing Services (Thailand)
ALS Testing Services (Thailand) Co., Ltd.
Phân tích hóa học và thử nghiệm vật liệu tiên tiến — được hỗ trợ bởi công nghệ hiện đại và chuyên môn sâu của đội ngũ chuyên gia. Điện thoại: +(66) 2700 9665 Email: pathumthani@alsglobal.com Khi kiểm tra bề mặt không đủ — hãy phân tích sâu hơn cùng ALS. Liên hệ với đội ngũ của chúng tôi ngay hôm nay để trao đổi về nhu cầu phân tích mặt cắt của bạn.
Phân tích hóa học và thử nghiệm vật liệu tiên tiến — được hỗ trợ bởi công nghệ hiện đại và chuyên môn sâu của đội ngũ chuyên gia. Điện thoại: +(66) 2700 9665 Email: pathumthani@alsglobal.com Khi kiểm tra bề mặt không đủ — hãy phân tích sâu hơn cùng ALS. Liên hệ với đội ngũ của chúng tôi ngay hôm nay để trao đổi về nhu cầu phân tích mặt cắt của bạn.
Tháng 9 13, 2026
Các hợp chất hữu cơ dễ bay hơi (VOCs)
XEM THÊMCác hợp chất hữu cơ dễ bay hơi (VOCs): VOCs là gì, vì sao quan trọng và cách đo lường
Những hóa chất vô hình xung quanh chúng ta
VOCs hiện diện trong sơn tường, nhiên liệu xe, các sản phẩm tẩy rửa dưới bồn rửa — và rất có thể cả trong không khí bạn đang hít thở ngay lúc này. Các hợp chất hữu cơ dễ bay hơi (VOCs) là một nhóm hóa chất phổ biến đến mức hầu hết mọi người đều tiếp xúc với chúng hằng ngày mà không nhận ra.
VOCs là các hợp chất hóa học ở dạng lỏng hoặc rắn có nhiệt độ sôi thấp, nghĩa là chúng dễ bay hơi ở nhiệt độ phòng và phát tán vào không khí mà chúng ta hít thở. Một số VOCs tương đối vô hại, nhưng một số khác có thể gây ra những rủi ro nghiêm trọng đối với sức khỏe con người và môi trường. Vì vậy, việc phát hiện, đo lường và kiểm soát VOCs một cách chính xác là điều thiết yếu đối với các ngành công nghiệp, cơ quan quản lý và cộng đồng.
Các hợp chất tiêu biểu: Những loại VOCs phổ biến
Benzen
Benzen là một hydrocarbon thơm không màu, có trong xăng, dầu diesel, sơn và dung môi. Benzen được phân loại là chất gây ung thư ở người đã được xác định, có mối liên hệ rõ ràng với bệnh bạch cầu và tổn thương hệ thần kinh. Ngay cả việc tiếp xúc lâu dài ở nồng độ thấp cũng tiềm ẩn những rủi ro đáng kể đối với sức khỏe.
Formaldehyde
Formaldehyde là một loại khí không màu, có mùi hắc và dễ hòa tan trong nước. Chất này được sử dụng rộng rãi trong sản xuất vật liệu gỗ như ván ép, ván dăm và các sản phẩm tẩy rửa gia dụng.
Formaldehyde có thể gây kích ứng đường hô hấp, phản ứng ở mắt và da, đồng thời có liên quan đến nguy cơ ung thư gia tăng khi tiếp xúc kéo dài.
Toluene
Toluene là một hydrocarbon tương tự benzen nhưng có thêm một nhóm methyl, thường có trong xăng, dung môi và sơn. Tiếp xúc với toluene có thể gây chóng mặt, đau đầu và suy giảm chức năng thần kinh, đặc biệt trong môi trường thông gió kém.
Xylene
Xylene là một hydrocarbon có hai nhóm methyl, được sử dụng rộng rãi trong sản xuất sơn, dung môi và nhiên liệu. Việc tiếp xúc với xylene có thể ảnh hưởng đến mắt, hệ hô hấp và hệ thần kinh, đồng thời đặc biệt nguy hiểm trong môi trường lao động.
VOCs bắt nguồn từ đâu?
Phát thải VOCs đến từ nhiều nguồn khác nhau — cả tự nhiên lẫn do con người tạo ra:
Nguồn tự nhiên
Phân hủy các chất hữu cơ — Khi thực vật và động vật phân hủy, vi khuẩn giải phóng các VOCs như metan và ethylene dưới dạng sản phẩm phụ.
Rò rỉ tự nhiên — Các mỏ dầu và hoạt động địa nhiệt có thể giải phóng VOCs tự nhiên vào khí quyển.
Nguồn từ quá trình đốt cháy
Đốt nhiên liệu công nghiệp — Hoạt động phát điện, các cơ sở sản xuất và lò hơi công nghiệp sử dụng dầu, than hoặc khí đốt có thể phát thải một lượng VOCs đáng kể.
Khí thải xe cộ — Các phương tiện sử dụng nhiên liệu hóa thạch là nguồn chính gây ô nhiễm VOCs tại đô thị, góp phần hình thành khói mù quang hóa và làm suy giảm chất lượng không khí.
Nguồn công nghiệp
Quy trình sản xuất — Sản xuất sơn, dung môi, cao su, nhựa và các hóa chất chuyên dụng thường sử dụng nhiều VOCs.
Hoạt động công nghiệp — Vệ sinh thiết bị, bảo trì và xử lý hóa chất đều có thể tạo ra lượng VOCs phát thải cần được quản lý chặt chẽ.
Nguồn trong sinh hoạt hằng ngày
Sản phẩm gia dụng — Sơn tường, chất tẩy rửa, chất tẩy trắng, nhiên liệu và dung dịch giặt khô đều có thể chứa VOCs và phát tán vào không khí trong nhà.
Thiết bị gia dụng — Máy in, máy điều hòa và các thiết bị khác có thể phát thải một lượng nhỏ VOCs trong quá trình vận hành.
Tác động đến sức khỏe: VOCs ảnh hưởng đến cơ thể như thế nào?
Ảnh hưởng sức khỏe
Triệu chứng & Hậu quả
Kích ứng
Kích ứng mắt, mũi và cổ họng — thường là dấu hiệu đầu tiên của việc phơi nhiễm
Vấn đề hô hấp
Khó thở, co thắt đường thở và làm bệnh hen suyễn trở nên nghiêm trọng hơn
Ảnh hưởng thần kinh
Chóng mặt, lú lẫn, mất ngủ và suy giảm trí nhớ
Nguy cơ ung thư
Một số VOCs, đặc biệt là benzen, được phân loại là chất gây ung thư và có mối liên hệ đã được ghi nhận với bệnh bạch cầu
Hậu quả đối với môi trường: Không chỉ ảnh hưởng đến sức khỏe con người
VOCs không chỉ tác động đến con người — mà còn gây tổn hại đến môi trường xung quanh:
Chất lượng không khí
VOCs phản ứng với các oxit nitơ dưới ánh sáng mặt trời để hình thành khói mù quang hóa — dạng ô nhiễm không khí mờ đục và nguy hại thường xuất hiện ở các khu đô thị. Ozone tầng mặt đất do quá trình này tạo ra gây tổn hại đến hệ hô hấp và làm giảm tầm nhìn.
Chất lượng nước
Khi VOCs xâm nhập vào nguồn nước thông qua sự cố tràn đổ hoặc nước chảy tràn, chúng có thể gây độc cho sinh vật thủy sinh, làm xáo trộn hệ sinh thái và gây ô nhiễm các nguồn nước uống.
Chất lượng đất
VOCs ngấm vào đất có thể ức chế sự phát triển của thực vật và làm suy giảm chất lượng đất, gây ra những hậu quả lâu dài đối với nông nghiệp và các hệ sinh thái tự nhiên tại những khu vực bị ô nhiễm.
Kiểm soát phát thải VOCs: Phương pháp tiếp cận nhiều lớp
1. Tiêu chuẩn và pháp luật
Thái Lan đã thiết lập các giới hạn pháp lý đối với một số VOCs chủ yếu trong không khí xung quanh, chẳng hạn như:
Benzen: ≤ 1,7 µg/m³ mỗi năm
Vinyl chloride: ≤ 10 µg/m³ mỗi năm
Cục Kiểm soát Ô nhiễm thực thi các giới hạn phát thải VOCs theo từng ngành, dựa trên những quy định có tính ràng buộc pháp lý.
2. Giám sát và báo cáo
Giám sát chất lượng không khí liên tục tại các khu vực có nguy cơ cao — gần cơ sở công nghiệp và khu lưu trữ nhiên liệu — giúp theo dõi nồng độ VOCs theo thời gian thực.
Tự kiểm tra và đánh giá nội bộ trong doanh nghiệp giúp duy trì sự tuân thủ và minh bạch trong hoạt động báo cáo phát thải.
3. Kiểm soát tại nguồn
Hệ thống thu hồi hơi tại các cơ sở lưu trữ nhiên liệu và trạm dịch vụ giúp thu giữ VOCs trước khi chúng phát tán vào khí quyển.
Tối ưu hóa quy trình trong sản xuất giúp giảm lượng VOCs sử dụng và nâng cao hiệu quả, đạt cùng sản lượng với lượng hóa chất đầu vào thấp hơn.
4. Nâng cao nhận thức và sự tham gia của cộng đồng
Giáo dục cộng đồng về rủi ro của VOCs và cách sử dụng sản phẩm an toàn giúp mọi người giảm mức độ phơi nhiễm cá nhân.
Các khung quản trị môi trường có sự tham gia của cộng đồng tạo ra trách nhiệm chung trong việc bảo vệ chất lượng không khí tại các khu dân cư.
VOCs được đo lường như thế nào: Khoa học đằng sau việc phát hiện
Đo lường VOCs chính xác là nền tảng để kiểm soát hiệu quả. Phương pháp được lựa chọn sẽ phụ thuộc vào việc mẫu cần phân tích là không khí, nước hay đất.
Đo VOCs trong không khí
Thu thập mẫu
Mẫu không khí được thu bằng ống hấp phụ hoặc hệ thống lấy mẫu liên tục. VOCs được giữ lại ở nhiệt độ thấp trên vật liệu hấp phụ để phân tích sau đó.
Công nghệ chủ yếu
Công nghệ
Cách thức hoạt động
PID (Đầu dò quang ion hóa)
Sử dụng đèn UV để ion hóa các khí hữu cơ, cho phép đo nhanh nồng độ theo thời gian thực tại hiện trường
GC-MS (Sắc ký khí kết hợp khối phổ)
Phân tách và xác định từng hợp chất VOC với độ chính xác cao — là phương pháp tiêu chuẩn hàng đầu trong phân tích không khí tại phòng thí nghiệm
Kết quả: Dữ liệu nồng độ theo thời gian thực, hỗ trợ phản ứng ngay lập tức khi xảy ra sự kiện ô nhiễm và giúp giám sát việc tuân thủ quy định.
Đo VOCs trong nước
Thu thập mẫu
Mẫu nước được thu vào các bình kín, không có không khí lọt vào để ngăn VOCs bay hơi trong quá trình vận chuyển đến phòng thí nghiệm. Đây là bước quan trọng nhằm bảo toàn tính toàn vẹn của mẫu.
Công nghệ chủ yếu
Công nghệ
Cách thức hoạt động
GC-MS
Phân tích VOCs trong nước sau khi chuẩn bị mẫu, chẳng hạn như thêm muối để cô đặc các hợp chất, giúp nhận dạng và định lượng chính xác
HSGC (Sắc ký khí khoảng không phía trên mẫu)
Làm cho VOCs hòa tan bay hơi vào khoảng không phía trên mẫu, sau đó phân tích phần hơi — lý tưởng cho các mẫu nền nước
Kết quả: Dữ liệu nồng độ VOCs chính xác, cần thiết để đánh giá an toàn nước uống và giám sát việc tuân thủ các yêu cầu môi trường.
Đo VOCs trong đất
Thu thập mẫu
Mẫu đất được lấy tại nhiều vị trí và nhanh chóng được bảo quản trong các bình kín để hạn chế thất thoát VOCs do bay hơi, qua đó duy trì độ tin cậy của kết quả.
Công nghệ chủ yếu
Công nghệ
Cách thức hoạt động
SPE (Chiết pha rắn)
Tách và làm sạch các hợp chất VOCs khỏi nền đất trước khi phân tích
GC-MS
Nhận dạng và định lượng các chất gây ô nhiễm VOCs trong đất với độ nhạy và độ đặc hiệu cao
Kết quả: Dữ liệu về VOCs trong đất hỗ trợ đánh giá toàn diện rủi ro môi trường, đặc biệt quan trọng đối với các khu vực từng có hoạt động công nghiệp, sự cố tràn nhiên liệu hoặc nhiễm hóa chất.
Vì sao phân tích VOCs chuyên nghiệp lại quan trọng?
Dù bạn là đơn vị vận hành công nghiệp đang quản lý việc tuân thủ phát thải, chuyên gia môi trường đánh giá khu vực bị ô nhiễm hay nhà sản xuất xác minh độ an toàn của sản phẩm, phân tích VOCs chính xác đòi hỏi cả thiết bị phân tích hiện đại và khả năng diễn giải khoa học giàu kinh nghiệm.
Hậu quả của việc đo lường sai — như bị xử phạt do không tuân thủ, phát sinh trách nhiệm liên quan đến sức khỏe và gây tổn hại môi trường — lớn hơn nhiều so với chi phí thực hiện đúng ngay từ đầu.
ALS Testing Services (Thailand) Co., Ltd. — Đối tác phân tích VOCs của bạn
ALS Testing Services (Thailand) Co., Ltd. cung cấp dịch vụ phân tích VOCs toàn diện cho các nền mẫu không khí, nước và đất, được hỗ trợ bởi công nghệ phân tích tiên tiến cùng đội ngũ chuyên gia giàu kinh nghiệm.
Năng lực của chúng tôi bao gồm:
Phân tích GC-MS để nhận dạng và định lượng VOCs chính xác
GC khoảng không phía trên mẫu (Headspace GC) để thử nghiệm VOCs trong mẫu lỏng và mẫu nước
Hỗ trợ lấy mẫu tại hiện trường và trong phòng thí nghiệm
Cung cấp kết quả theo các tiêu chuẩn quốc tế, kèm diễn giải kỹ thuật đầy đủ
Điện thoại: +(66) 2700 9665
Email: pathumthani@alsglobal.com
Từ tuân thủ quy định đến xác minh độ an toàn sản phẩm — hãy liên hệ ALS Testing để thực hiện phân tích VOCs đáng tin cậy.
Tháng 9 13, 2026
Độ sạch linh kiện
XEM THÊMĐộ sạch linh kiện: Yếu tố ẩn giúp ngành công nghiệp vận hành ổn định
Khi “sạch” không chỉ là gọn gàng — mà còn là yêu cầu thiết yếu
Trong lĩnh vực sản xuất chính xác, chỉ một hạt bụi siêu nhỏ nằm sai vị trí cũng có thể khiến cả hệ thống ngừng hoạt động. Độ sạch linh kiện — quy trình nghiêm ngặt nhằm đảm bảo các chi tiết được sản xuất không bị nhiễm bẩn — là một trong những lĩnh vực quan trọng nhất nhưng thường bị xem nhẹ trong ngành công nghiệp hiện đại.
Dù bạn đang sản xuất phụ tùng ô tô, linh kiện máy bay, cụm lắp ráp điện tử hay máy móc công nghiệp, kiểm soát nhiễm bẩn không phải là công đoạn hoàn thiện. Đó là yêu cầu chất lượng nền tảng, tác động trực tiếp đến hiệu suất, độ an toàn và tuổi thọ sử dụng của sản phẩm.
7 lý do không thể xem nhẹ độ sạch linh kiện
1. Ngăn ngừa mài mòn và hư hỏng linh kiện
Các hạt không mong muốn — như bụi, mạt kim loại và cặn dầu — hoạt động giống như giấy nhám bên trong các cơ cấu chính xác. Khi chất gây nhiễm bẩn xâm nhập vào các bộ phận chuyển động, chúng làm tăng ma sát và tốc độ mài mòn, khiến linh kiện xuống cấp nhanh hơn nhiều so với thiết kế.
Vệ sinh đúng cách giúp kéo dài đáng kể tuổi thọ linh kiện và bảo vệ khoản đầu tư vào hoạt động sản xuất chính xác.
2. Loại bỏ tình trạng kẹt và hoạt động bất thường
Trong các hệ thống có các linh kiện chuyển động hoặc tương tác với nhau — chẳng hạn như động cơ, mạch thủy lực hoặc hệ thống khí nén — ngay cả một lượng nhiễm bẩn nhỏ cũng có thể làm gián đoạn hoạt động trơn tru.
Hậu quả có thể là chuyển động chậm, kẹt bất ngờ hoặc khiến toàn bộ hệ thống ngừng hoạt động. Linh kiện sạch sẽ chuyển động đúng như thiết kế: ổn định, trơn tru và không bị gián đoạn.
3. Giảm nguy cơ cháy nổ
Trong các ứng dụng xử lý hóa chất và hàng không vũ trụ, nhiễm bẩn không chỉ là vấn đề cơ học — mà còn có thể trở thành mối nguy an toàn.
Cặn hóa chất hoặc các chất phản ứng tích tụ bên trong linh kiện có thể gây ra những phản ứng hóa học ngoài ý muốn hoặc tạo ra lượng nhiệt nguy hiểm. Vệ sinh định kỳ giúp loại bỏ rủi ro này trước khi xảy ra sự cố nghiêm trọng.
4. Bảo vệ chất lượng sản phẩm
Trong ngành sản xuất điện tử và dược phẩm, ngay cả mức nhiễm bẩn dạng vết trên các linh kiện nhạy cảm cũng có thể ảnh hưởng đến toàn bộ sản phẩm, gây ra lỗi chức năng, không đạt kiểm tra hoặc không đáp ứng các tiêu chuẩn chất lượng.
Độ sạch linh kiện đảm bảo sản phẩm rời khỏi dây chuyền luôn đáp ứng đúng thông số kỹ thuật.
5. Ngăn ngừa các vấn đề sản xuất lan truyền
Chất gây nhiễm bẩn không chỉ tồn tại tại một vị trí. Linh kiện bẩn có thể đưa các hạt vào thiết bị sản xuất, gây tắc nghẽn, làm sản phẩm đầu ra không đồng nhất và làm giảm hiệu suất theo thời gian.
Vệ sinh ở từng công đoạn sản xuất giúp duy trì toàn bộ quy trình vận hành ổn định, ngăn các vấn đề nhỏ phát triển thành những lần dừng máy tốn kém.
6. Giảm chi phí bảo trì
Linh kiện sạch thường có tuổi thọ cao hơn và ít hư hỏng hơn. Bằng cách ngăn ngừa các hư hỏng liên quan đến nhiễm bẩn, quy trình kiểm soát độ sạch định kỳ giúp giảm đáng kể chi phí sửa chữa và thay thế, mang lại khoản tiết kiệm rõ ràng trong suốt vòng đời của thiết bị và máy móc.
7. Đáp ứng tiêu chuẩn ngành và yêu cầu pháp lý
Độ sạch linh kiện không chỉ là một thông lệ tốt — trong nhiều ngành, đây còn là yêu cầu bắt buộc. Các tiêu chuẩn như ISO, ASTM, VDA 19 và ISO 16232 quy định những ngưỡng độ sạch cụ thể cần đáp ứng.
Việc tuân thủ giúp:
Bảo vệ chất lượng sản phẩm
Hỗ trợ quá trình chứng nhận
Đáp ứng các nghĩa vụ pháp lý
Thể hiện cam kết thực chất đối với an toàn sản phẩm
Kết luận
Độ sạch linh kiện là một trong những khoản đầu tư hiệu quả nhất để nâng cao chất lượng sản xuất. Khi kiểm soát tốt chất gây nhiễm bẩn:
Linh kiện có tuổi thọ sử dụng lâu hơn
Hệ thống vận hành ổn định và đáng tin cậy hơn
Quy trình sản xuất duy trì hiệu suất cao
Rủi ro về an toàn được giảm thiểu
Sản phẩm liên tục đáp ứng các tiêu chuẩn quốc tế
Ngược lại, việc xem nhẹ độ sạch có thể dẫn đến hàng loạt sự cố hoàn toàn có thể phòng tránh, từ mài mòn sớm và thời gian dừng hệ thống đến thu hồi sản phẩm và các sự cố về an toàn.
ALS Testing: Đối tác xác minh độ sạch của bạn
ALS Testing Services cung cấp danh mục toàn diện các dịch vụ thử nghiệm và phân tích độ sạch linh kiện, mang đến dữ liệu khoa học cần thiết để doanh nghiệp:
Xác minh mức độ sạch
Xác định nguồn gây nhiễm bẩn
Đưa ra các quyết định chất lượng một cách tự tin Tamam
Thiết bị và năng lực thử nghiệm
Thiết bị / Phương pháp
Chức năng
FT-IR & Kính hiển vi FT-IR
Xác định chất gây nhiễm bẩn hữu cơ, cặn polymer và các chất chưa biết trên bề mặt linh kiện
Thiết bị đếm hạt trong chất lỏng (LPC)
Đo lường và đếm các hạt lơ lửng trong chất lỏng — lý tưởng cho dầu thủy lực và bể dung dịch làm sạch
Phân tích hạt theo VDA 19 / ISO 16232:2018
Đo lường và đếm hạt trên linh kiện ô tô theo tiêu chuẩn ngành
Sắc ký ion (IC)
Định lượng nhiễm bẩn ion còn sót lại — yếu tố quan trọng để phòng ngừa ăn mòn và đảm bảo độ tin cậy của thiết bị điện tử
Sắc ký lỏng hiệu năng cao (HPLC)
Phân tách và phân tích các hỗn hợp hóa học phức tạp, bao gồm lớp phủ, chất phụ gia và cặn từ quy trình sản xuất
SEM/EDX
Cung cấp hình ảnh bề mặt có độ phân giải cao kết hợp với phân tích thành phần nguyên tố, giúp xác định thành phần và nguồn gốc của các hạt gây nhiễm bẩn
GC/MS (Chuẩn bị mẫu lỏng & khí)
Xác định và định lượng các hợp chất hữu cơ dễ bay hơi và bán bay hơi trong cả mẫu pha lỏng và pha khí
Vì sao nên lựa chọn ALS?
Phòng thí nghiệm được công nhận theo ISO/IEC 17025 — cung cấp kết quả đáng tin cậy, được công nhận trên phạm vi quốc tế
Thiết bị phân tích hiện đại — lựa chọn đúng công cụ cho từng vấn đề nhiễm bẩn
Đội ngũ chuyên gia giàu kinh nghiệm — diễn giải chuyên môn và đưa ra khuyến nghị có tính ứng dụng
Phục vụ nhiều ngành công nghiệp — ô tô, điện tử, hàng không vũ trụ, dược phẩm và nhiều lĩnh vực khác
Liên hệ ALS Testing Services (Thailand)
ALS Testing Services (Thailand) Co., Ltd.
Phân tích hóa học và thử nghiệm vật liệu tiên tiến — được hỗ trợ bởi công nghệ hiện đại và chuyên môn sâu của đội ngũ chuyên gia. Điện thoại: +(66) 2700 9665 Email: pathumthani@alsglobal.com Đừng phó mặc độ sạch cho sự may rủi. Hãy liên hệ với đội ngũ của chúng tôi ngay hôm nay để tìm ra giải pháp thử nghiệm phù hợp cho linh kiện và ngành công nghiệp của bạn.
Phân tích hóa học và thử nghiệm vật liệu tiên tiến — được hỗ trợ bởi công nghệ hiện đại và chuyên môn sâu của đội ngũ chuyên gia. Điện thoại: +(66) 2700 9665 Email: pathumthani@alsglobal.com Đừng phó mặc độ sạch cho sự may rủi. Hãy liên hệ với đội ngũ của chúng tôi ngay hôm nay để tìm ra giải pháp thử nghiệm phù hợp cho linh kiện và ngành công nghiệp của bạn.
Tháng 9 13, 2026
Thử nghiệm PCB
XEM THÊMThử nghiệm PCB: Đảm bảo mọi mạch điện hoạt động khi cần thiết nhất
Bo mạch nhỏ bé đứng sau mọi công nghệ lớn
Từ chiếc điện thoại thông minh trong túi bạn đến các thiết bị y tế cứu người và hệ thống vệ tinh, bo mạch in (PCB) là nền tảng vô hình của ngành điện tử hiện đại. Những bo mạch được thiết kế chính xác này sử dụng các đường dẫn bằng đồng được ăn mòn tạo hình trên nền vật liệu cách điện để lắp đặt và kết nối các linh kiện điện tử. Khi PCB bị lỗi, mọi hệ thống được xây dựng xung quanh nó cũng có thể ngừng hoạt động.
Đó là lý do thử nghiệm PCB không phải là một lựa chọn — mà là yêu cầu thiết yếu.
Việc thử nghiệm toàn diện trong suốt các giai đoạn thiết kế, sản xuất và lắp ráp là cách đáng tin cậy duy nhất để đảm bảo PCB hoạt động ổn định và an toàn trong mọi ứng dụng, cũng như trong mọi điều kiện môi trường mà sản phẩm được thiết kế để đáp ứng.
Vì sao Thử nghiệm PCB là yêu cầu bắt buộc?
1. Đảm bảo chất lượng để bảo vệ sản phẩm
Một lỗi trên PCB không chỉ giới hạn ở bản thân bo mạch — mà có thể dẫn đến hỏng toàn bộ hệ thống. Thử nghiệm giúp phát hiện và xử lý vấn đề trước khi bo mạch lỗi được lắp vào sản phẩm hoàn chỉnh, qua đó bảo vệ hiệu suất và độ tin cậy của sản phẩm.
2. Phát hiện vấn đề sớm giúp tiết kiệm chi phí
Lỗi được phát hiện càng sớm thì chi phí khắc phục càng thấp. Phát hiện lỗi ngay trên dây chuyền sản xuất chỉ tốn một phần nhỏ so với chi phí xử lý cùng một vấn đề sau khi lắp ráp, vận chuyển hoặc — nghiêm trọng nhất — sau khi khách hàng khiếu nại.
Thử nghiệm PCB giúp giảm trực tiếp chi phí gia công lại, phế phẩm, yêu cầu bảo hành và thu hồi sản phẩm.
3. Độ tin cậy tại những nơi quan trọng nhất
PCB cung cấp năng lượng và điều khiển cho một số hệ thống quan trọng nhất trên thế giới, bao gồm thiết bị y tế, thiết bị hàng không vũ trụ và hệ thống điều khiển công nghiệp. Trong những ứng dụng này, sự cố không chỉ gây bất tiện mà còn có thể gây nguy hiểm.
Thử nghiệm nghiêm ngặt đảm bảo mọi bo mạch đáp ứng các tiêu chuẩn về độ tin cậy cần thiết để hoạt động trong những điều kiện thực tế khắc nghiệt.
4. Phát hiện lỗi trên toàn bộ phạm vi
Thử nghiệm PCB bao quát nhiều dạng lỗi tiềm ẩn, chẳng hạn như:
Đoản mạch và hở mạch
Khuyết tật mối hàn
Linh kiện đặt sai vị trí hoặc lệch hướng
Sự không nhất quán của vật liệu
Thử nghiệm toàn diện giúp phát hiện các vấn đề này một cách có hệ thống, thay vì phụ thuộc vào sự tình cờ.
5. Xác minh quy trình, không chỉ kiểm tra sản phẩm
Thử nghiệm PCB không chỉ nhằm tìm ra điều đã xảy ra sai — mà còn xác minh rằng toàn bộ quy trình sản xuất đang hoạt động chính xác. Từ công đoạn ăn mòn tạo mạch, khoan lỗ đến hàn và lắp đặt linh kiện, thử nghiệm xác nhận rằng từng bước đều nhất quán và đáp ứng thông số kỹ thuật.
6. Xác minh chức năng
Ngoài kiểm tra vật lý, PCB cần được xác minh rằng có thể hoạt động đúng như thiết kế. Nội dung này bao gồm:
Khả năng kết nối điện
Tính toàn vẹn của tín hiệu
Chức năng của linh kiện trên toàn bộ bo mạch
7. Thử nghiệm ứng suất môi trường
Tùy thuộc vào ứng dụng, PCB có thể phải chịu nhiệt độ khắc nghiệt, độ ẩm cao, rung động hoặc chu kỳ thay đổi nhiệt độ trong quá trình sử dụng.
Thử nghiệm môi trường giúp xác định liệu bo mạch có thể chịu được những tác động này mà không suy giảm hiệu suất hay không — đây là bước kiểm tra quan trọng đối với mọi sản phẩm được sử dụng trong điều kiện khắc nghiệt.
Tiêu chuẩn thử nghiệm: Khung chuẩn cho chất lượng PCB
Thử nghiệm PCB được thực hiện theo các tiêu chuẩn quốc tế được công nhận rộng rãi, quy định các tiêu chí chấp nhận và phương pháp thử. Những tiêu chuẩn được áp dụng phổ biến nhất bao gồm:
Tiêu chuẩn
Ứng dụng
IPC-6012
Chứng nhận và đánh giá hiệu năng đối với PCB cứng
IPC-6013
Bo mạch in mềm và mềm-cứng
IPC-6016
Bo mạch kết nối mật độ cao (HDI)
IPC-6018
Bo mạch dùng cho sản phẩm vi sóng
MIL-PRF-55110
PCB cứng cấp quân sự
MIL-P-50884
Mạch in mềm cấp quân sự
MIL-PRF-31032
Sản xuất bo mạch in cấp quân sự
Thử nghiệm theo các tiêu chuẩn này giúp đảm bảo PCB của bạn đáp ứng các chuẩn chất lượng cho cả thị trường thương mại lẫn quốc phòng, đồng thời hỗ trợ quá trình chứng nhận, đánh giá nhà cung cấp và tiếp cận thị trường toàn cầu.
Năng lực thử nghiệm PCB tại ALS
ALS Testing cung cấp danh mục dịch vụ thử nghiệm PCB toàn diện, bao gồm cả nguyên vật liệu đầu vào và PCA hoàn chỉnh (Printed Circuit Assemblies). Năng lực của chúng tôi bao gồm:
Kiểm tra độ sạch ion (IC / ROSE)
Thử nghiệm nhiễm bẩn ion (IC) và điện trở của dung dịch chiết (ROSE) dùng để đo mức độ nhiễm bẩn ion trên bề mặt PCB — bao gồm cặn từ flux, chất tẩy rửa hoặc quá trình thao tác, là những yếu tố có thể gây ăn mòn, rò điện hoặc hình thành dendrite theo thời gian.
Ngay cả lượng nhiễm bẩn ion rất nhỏ cũng có thể làm giảm đáng kể tuổi thọ của PCB, đặc biệt trong môi trường có độ ẩm cao.
Phân tích thiết bị chuyên sâu: FT-IR & SEM/EDX
FT-IR (Quang phổ hồng ngoại biến đổi Fourier)
Dùng để xác định các hợp chất hữu cơ, cặn polymer, chất gây nhiễm bẩn và vật liệu lớp phủ trên bề mặt PCB. Đây là phương pháp lý tưởng để xác định bản chất hóa học của các chất chưa biết có thể ảnh hưởng đến hiệu suất bo mạch. SEM/EDX (Kính hiển vi điện tử quét kết hợp phân tích tia X tán sắc năng lượng)
Cung cấp hình ảnh bề mặt có độ phân giải cao kết hợp với phân tích nguyên tố chính xác, cho phép điều tra chi tiết chất lượng mối hàn, nhiễm bẩn bề mặt, cơ chế ăn mòn và tính toàn vẹn của lớp phủ ở cấp độ vi mô. Phương pháp thử IPC-TM-650 Đây là bộ quy trình thử nghiệm tiêu chuẩn toàn diện bao gồm các đặc tính cơ học, hóa học, điện và môi trường của vật liệu PCB và cụm lắp ráp — được xem là tài liệu tham chiếu chính trong ngành. Phân tích nhiệt: DSC & TGA DSC (Nhiệt lượng quét vi sai)
Đo các đặc tính nhiệt như nhiệt độ chuyển thủy tinh (Tg), điểm nóng chảy và trạng thái đóng rắn của lớp laminate PCB — những dữ liệu rất quan trọng để dự đoán cách bo mạch sẽ hoạt động ở nhiệt độ vận hành. TGA (Phân tích nhiệt trọng lượng)
Đánh giá độ ổn định của vật liệu và hành vi phân hủy khi chịu nhiệt — yếu tố thiết yếu để hiểu được độ bền nhiệt lâu dài của vật liệu PCB. Phân tích mặt cắt Đây là một trong những kỹ thuật có giá trị nhất trong điều tra lỗi PCB. Phương pháp cắt mẫu cho phép quan sát cấu trúc bên trong của lỗ xuyên, via, mối hàn và các lớp mạ — từ đó hỗ trợ đánh giá trực tiếp chất lượng sản xuất và xác định nguyên nhân gốc rễ của những lỗi không thể nhìn thấy từ bề mặt. Lợi thế của ALS: Kinh nghiệm mà bạn có thể tin cậy ALS Testing đã cung cấp dịch vụ thử nghiệm chất lượng PCB trong nhiều năm, tích lũy chuyên môn sâu rộng trên nhiều loại bo mạch, tiêu chuẩn kỹ thuật và tình huống lỗi khác nhau. Khi phát hiện vấn đề, đội ngũ của chúng tôi không chỉ dừng lại ở việc báo cáo kết quả — chúng tôi còn giúp bạn hiểu rõ ý nghĩa của kết quả đó. Từ đánh giá chất lượng tổng thể của bo mạch đến thực hiện phân tích lỗi chuyên sâu, ALS cung cấp các hiểu biết khoa học và hướng dẫn kỹ thuật cần thiết để giải quyết vấn đề hiệu quả và ngăn ngừa tái diễn. Kết luận: Tạo ra những bo mạch mà bạn có thể tin tưởng Thử nghiệm PCB là một trong những khoản đầu tư mang lại hiệu quả cao nhất trong sản xuất điện tử. Hoạt động này giúp bảo vệ chất lượng sản phẩm, giảm chi phí, đảm bảo tuân thủ quy định và — quan trọng nhất — đảm bảo rằng các sản phẩm bạn đưa ra thị trường sẽ hoạt động ổn định cho những người đang phụ thuộc vào chúng. Dù bạn đang đánh giá vật liệu mới, điều tra lỗi xảy ra trong thực tế hay triển khai kiểm soát chất lượng định kỳ, ALS Testing đều có đầy đủ năng lực công nhận, thiết bị và chuyên môn để cung cấp những kết quả có thể áp dụng ngay vào thực tế. ALS Testing Services (Thailand) Co., Ltd.
Phân tích hóa học và thử nghiệm vật liệu tiên tiến — được hỗ trợ bởi công nghệ hiện đại và chuyên môn sâu của đội ngũ chuyên gia. Điện thoại: +(66) 2700 9665 Email: pathumthani@alsglobal.com Hãy cùng đảm bảo PCB của bạn hoạt động đúng như thiết kế — trong mọi lần vận hành. Liên hệ với đội ngũ của chúng tôi ngay hôm nay.
Tháng 9 13, 2026
Phân tích hạt & chất gây nhiễm bẩn
XEM THÊMPhân tích hạt & chất gây nhiễm bẩn cho linh kiện ô tô
VDA 19 / ISO 16232 — Thực hiện trong phòng thí nghiệm được công nhận theo ISO/IEC 17025
Vì sao độ sạch lại quan trọng trong sản xuất ô tô?
Trong ngành sản xuất ô tô, chất gây nhiễm bẩn vô hình có thể dẫn đến những sự cố rất rõ ràng và tốn kém. Các hạt siêu nhỏ còn sót lại trên linh kiện có thể làm tắc nghẽn hệ thống thủy lực, gây mài mòn các bề mặt chính xác và kích hoạt lỗi trong hệ thống điện tử. Vì vậy, ngành ô tô đã xây dựng những tiêu chuẩn quốc tế nghiêm ngặt để kiểm soát độ sạch của linh kiện.
ALS Testing cung cấp dịch vụ đo lường, đếm và phân tích hạt toàn diện cho các linh kiện ô tô, tuân thủ đầy đủ VDA 19 và ISO 16232:2018 — hai tiêu chuẩn quan trọng nhất về độ sạch trong chuỗi cung ứng ô tô toàn cầu. Các thử nghiệm được thực hiện tại phòng thí nghiệm được công nhận đầy đủ theo ISO/IEC 17025.
Dịch vụ của chúng tôi không chỉ dừng lại ở việc kiểm tra chất lượng đơn giản. Kết quả phân tích còn hỗ trợ phát triển sản phẩm mới, thúc đẩy cải tiến quy trình sản xuất và cung cấp dữ liệu khoa học cần thiết để bảo vệ hiệu suất cũng như độ an toàn của sản phẩm trong điều kiện sử dụng thực tế.
Quy trình thử nghiệm hai giai đoạn: VDA 19 / ISO 16232
ALS được công nhận thực hiện các phép thử theo ISO 16232 trong phạm vi chứng nhận ISO/IEC 17025. Quy trình thử nghiệm của chúng tôi tuân theo phương pháp gồm hai giai đoạn có cấu trúc rõ ràng:
Giai đoạn 1: Thử nghiệm suy giảm — Xác nhận thông số chiết tách
Trước khi bắt đầu phân tích hạt đầy đủ, cần xác nhận rằng quy trình chiết tách hoạt động chính xác đối với từng loại linh kiện cụ thể. Đây là mục đích của Thử nghiệm suy giảm (Decline Test).
Quy trình thực hiện
Linh kiện trải qua quy trình chiết tách có kiểm soát để loại bỏ các hạt khỏi bề mặt và các đường dẫn bên trong.
Dung dịch chiết được lọc qua màng lọc.
Màng lọc được phân tích bằng Thiết bị phân tích hạt.
Quy trình này được lặp lại 6 lần trên cùng một linh kiện, tạo ra 6 màng lọc riêng biệt.
Kết quả từ cả 6 màng lọc được biểu diễn trên biểu đồ và đánh giá theo các tiêu chí chấp nhận của VDA 19 / ISO 16232.
Nếu kết quả đáp ứng các yêu cầu của tiêu chuẩn, các thông số chiết tách được xác nhận và quy trình chuyển sang Giai đoạn 2.
Có thể hình dung đây là bước hiệu chuẩn quy trình đo trước khi thực hiện phép đo chính thức. Đây chính là yếu tố giúp phân biệt dữ liệu đáng tin cậy với những phỏng đoán không có cơ sở.
Giai đoạn 2: Phân tích hạt — Kích thước, số lượng và phân loại
Sau khi các thông số chiết tách được xác nhận, linh kiện sẽ trải qua quá trình phân tích hạt đầy đủ theo tiêu chuẩn VDA 19. Dung dịch chiết được lọc và màng lọc được kiểm tra bằng Thiết bị phân tích hạt để xác định:
Thông số
Ý nghĩa
Số lượng
Có bao nhiêu hạt hiện diện
Kích thước
Khoảng kích thước của các hạt được phát hiện
Loại
Các hạt được cấu tạo từ vật liệu gì
Phân loại hạt
Tất cả các hạt được phát hiện sẽ được phân loại thành ba nhóm:
Hạt kim loại — Các hạt kim loại phát sinh từ quá trình gia công, mài mòn hoặc lắp ráp
Hạt phi kim loại — Các hạt cao su, nhựa, gốm hoặc khoáng chất
Sợi — Các tạp nhiễm dạng sợi tự nhiên hoặc sợi tổng hợp
Phân tích chuyên sâu: Các kỹ thuật nhận dạng tiên tiến
Khi phân tích hạt tiêu chuẩn chưa đủ — chẳng hạn như khi cần xác định chính xác thành phần nguyên tố hoặc bản chất hóa học của chất gây nhiễm bẩn — ALS sẽ áp dụng các kỹ thuật phân tích chuyên biệt.
Đối với hạt kim loại: Phân tích SEM/EDX
Kính hiển vi điện tử quét kết hợp Phân tích tia X tán sắc năng lượng (SEM/EDX) là phương pháp tiêu chuẩn hàng đầu để đặc trưng hóa các hạt kim loại ở cấp độ hiển vi.
Cơ chế hoạt động
SEM quét một chùm electron hội tụ trên bề mặt hạt, tạo ra hình ảnh có độ phân giải cao, giúp thể hiện hình thái bề mặt và các chi tiết cấu trúc ở cấp micromet.
EDX phát hiện các tia X đặc trưng được phát ra khi chùm electron tương tác với các nguyên tử trong mẫu, qua đó tạo ra một “dấu vân tay” nguyên tố riêng biệt cho từng loại vật liệu.
SEM/EDX có thể cung cấp những thông tin gì?
Khả năng
Ứng dụng
Xác định thành phần nguyên tố ở cấp micromet
Nhận dạng hợp kim kim loại mà hạt có nguồn gốc từ đó
Lập bản đồ hóa học trên bề mặt
Quan sát sự phân bố của các nguyên tố trong lớp phủ hoặc hợp kim
Phân tích khuyết tật bề mặt và cấu trúc
Phát hiện vết nứt, dấu hiệu mài mòn và sự hư hỏng của lớp phủ
Đặc trưng hóa quá trình ăn mòn
Truy tìm dấu hiệu oxy hóa hoặc tác động hóa học
Phân tích độ dày và cấu trúc lớp phủ
Xác minh tính toàn vẹn và độ đồng đều của lớp phủ
Vì sao điều này quan trọng?
SEM/EDX không chỉ xác định có hạt kim loại hiện diện — mà còn cho biết chính xác hạt đó xuất phát từ đâu. Đây là thông tin cần thiết để truy tìm nguồn gây nhiễm bẩn trong quy trình sản xuất và đưa ra giải pháp khắc phục triệt để, lâu dài.
Đối với hạt phi kim loại & sợi: Phân tích FT-IR
Quang phổ hồng ngoại biến đổi Fourier (FT-IR) là kỹ thuật được lựa chọn để xác định các vật liệu phi kim loại như nhựa, cao su, nhựa resin và các loại sợi.
Cơ chế hoạt động
Mỗi hợp chất hóa học hấp thụ ánh sáng hồng ngoại theo một dạng riêng biệt — về cơ bản là một “dấu vân tay phân tử”. FT-IR đo cách mẫu hấp thụ bức xạ hồng ngoại ở các bước sóng khác nhau, sau đó đối chiếu dạng phổ này với các thư viện tham chiếu để nhận dạng vật liệu với độ tin cậy cao.
Các loại mẫu có thể phân tích bằng FT-IR
Trạng thái
Ví dụ
Rắn
Nhựa, cao su, sợi tổng hợp và sợi tự nhiên
Lỏng
Chất tẩy rửa, sơn, dầu và chất kết dính
Khí/Hơi
Các hợp chất hữu cơ dễ bay hơi
Năng lực FT-IR tại ALS
Đầu dò MGT-A độ nhạy cao — đảm bảo phép đo chính xác và đáng tin cậy, ngay cả ở mức vi lượng
Phụ kiện có thể thay thế (VATR, Liq-Cell, ZnSe Compression Cell) — cho phép phân tích mẫu ở mọi trạng thái vật lý
Kính hiển vi Nicolet Nic-Plan — chuyên dùng để phân tích các hạt siêu nhỏ và chất gây nhiễm bẩn dạng vết
Ứng dụng
Phân tích định tính — Nhận dạng polymer, nhựa resin, chất kết dính, dầu và các chất gây nhiễm bẩn chưa xác định
Phân tích định lượng — Đo nồng độ của các thành phần hóa học cụ thể trong mẫu
Ưu điểm chính
Chỉ cần một lượng mẫu rất nhỏ — lý tưởng để phân tích các chất gây nhiễm bẩn siêu nhỏ
Không phá hủy mẫu — mẫu có thể được bảo quản để thực hiện các phép thử tiếp theo khi cần
Nhanh chóng và chính xác — thường cho kết quả trong thời gian ngắn mà không cần chuẩn bị mẫu phức tạp
Các ngành được ALS Pathumthani phục vụ
Dịch vụ thử nghiệm FT-IR tại ALS hỗ trợ nhiều lĩnh vực, bao gồm:
Ô tô
Điện tử & Công nghệ thông tin
Viễn thông
Sản xuất nhựa & polymer
Vì sao phân tích hạt quan trọng đối với doanh nghiệp?
Phân tích hạt và chất gây nhiễm bẩn không chỉ là một hoạt động trong phòng thí nghiệm — mà còn mang lại giá trị kinh doanh có thể đo lường cho toàn bộ hoạt động sản xuất.
Kiểm soát chất lượng chặt chẽ hơn
Hiểu rõ kích thước và sự phân bố của hạt giúp các nhà sản xuất trong ngành ô tô, thực phẩm, dược phẩm và hóa chất liên tục đáp ứng các thông số kỹ thuật của sản phẩm, đồng thời phát hiện sai lệch trước khi sản phẩm đến tay khách hàng.
Tối ưu hóa quy trình sản xuất
Bằng cách theo dõi đặc tính của hạt theo thời gian thực, nhà sản xuất có thể liên tục tinh chỉnh các điều kiện quy trình, đảm bảo sản phẩm đầu ra ổn định và giảm biến động dẫn đến khuyết tật.
Phát hiện vấn đề nhanh hơn
Các kỹ thuật phân tích hạt trực tuyến cho phép giám sát quy trình theo thời gian thực, giúp giảm đáng kể độ trễ và những điểm mù thường gặp khi lấy mẫu ngoại tuyến. Khi xảy ra sự cố, doanh nghiệp có thể phát hiện ngay lập tức thay vì phải chờ đến khi kết thúc cả một đợt sản xuất.
Nâng cao năng lực nghiên cứu & phát triển
Đối với các nhóm nghiên cứu và phát triển, phân tích hạt cung cấp dữ liệu về đặc tính và ứng xử của vật liệu, giúp thiết kế sản phẩm tốt hơn, phát triển công thức mới và hiểu rõ cách vật liệu hoạt động trong điều kiện thực tế.
Ứng dụng trong nhiều ngành
Giá trị của phân tích hạt không chỉ giới hạn trong ngành ô tô:
Ngành
Ứng dụng
Thực phẩm
Kiểm soát kích thước hạt bột để đảm bảo kết cấu và độ đồng nhất
Dược phẩm
Xác minh kích thước hạt dược chất để đảm bảo hiệu quả và khả năng sinh khả dụng
Hóa chất
Quản lý kích thước hạt của thuốc thử và sản phẩm trong quá trình sản xuất
Điện tử
Phát hiện chất gây nhiễm bẩn trong các linh kiện có độ chính xác cao
Giảm chi phí sản xuất
Kiểm soát chất lượng tốt hơn giúp giảm số lượng sản phẩm lỗi, giảm nhu cầu gia công lại và hạn chế các đợt thu hồi tốn kém. Đầu tư vào phân tích hạt có thể mang lại hiệu quả thông qua việc giảm chi phí lãng phí và chi phí xử lý sự cố.
Vì sao nên lựa chọn ALS cho thử nghiệm VDA 19 / ISO 16232?
ALS cung cấp
Ý nghĩa đối với bạn
Được công nhận theo ISO/IEC 17025
Kết quả được công nhận trên phạm vi quốc tế
Phạm vi thử nghiệm đầy đủ theo VDA 19 / ISO 16232
Thực hiện toàn bộ quy trình thử nghiệm trong cùng một phòng thí nghiệm được công nhận
Năng lực phân tích SEM/EDX & FT-IR tiên tiến
Nhận dạng chuyên sâu khi phân tích tiêu chuẩn chưa đủ
Đội ngũ chuyên gia giàu kinh nghiệm
Phân tích chính xác và diễn giải kết quả có tính ứng dụng
Báo cáo toàn diện
Kết quả rõ ràng, sẵn sàng để gửi khách hàng hoặc sử dụng cho kiểm soát chất lượng nội bộ
Bạn đã sẵn sàng kiểm soát độ sạch của linh kiện chưa? Hãy liên hệ ALS Testing Services (Thailand) Co., Ltd. ngay hôm nay để trao đổi về các yêu cầu thử nghiệm VDA 19 / ISO 16232 và để đội ngũ chuyên gia của chúng tôi hỗ trợ doanh nghiệp đáp ứng các tiêu chuẩn mà khách hàng và đối tác yêu cầu.
Điện thoại: +(66) 2700 9665
Email: pathumthani@alsglobal.com
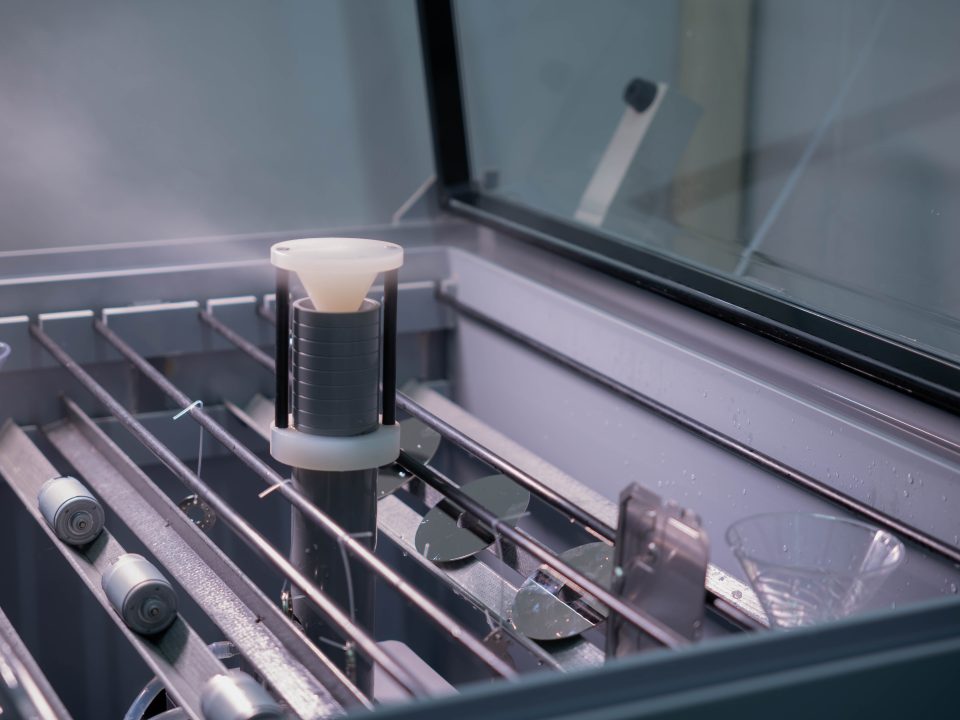
Tháng 9 13, 2026
Thử nghiệm ăn mòn
XEM THÊMThử nghiệm ăn mòn & Thử nghiệm phun muối: Vật liệu của bạn chịu được tác động của môi trường đến đâu?
Khi rỉ sét không chỉ là vấn đề thẩm mỹ — mà còn là rủi ro an toàn
Mọi vật liệu đều xuống cấp theo thời gian. Tuy nhiên, trong những ngành mà tính toàn vẹn của kết cấu là yêu cầu bắt buộc — như xây dựng, giao thông vận tải, năng lượng, hàng không vũ trụ và hàng hải — ăn mòn không chỉ là vấn đề về ngoại quan mà còn là rủi ro đối với an toàn và hoạt động kinh doanh.
Thử nghiệm ăn mòn cung cấp cho nhà sản xuất, kỹ sư và người quản lý chất lượng những dữ liệu cần thiết để trả lời một câu hỏi quan trọng trước khi vấn đề trở nên tốn kém:
Vật liệu này sẽ sử dụng được trong bao lâu — và yếu tố nào sẽ khiến nó bị hư hỏng?
Thử nghiệm ăn mòn là gì?
Ăn mòn xảy ra khi vật liệu — đặc biệt là kim loại — phản ứng hóa học với môi trường xung quanh. Nước, oxy, khí thải, axit và kiềm đều là những tác nhân phổ biến gây ăn mòn.
Thử nghiệm ăn mòn là quy trình có hệ thống nhằm đánh giá khả năng chống lại các phản ứng này của vật liệu trong những điều kiện được kiểm soát.
4 mục tiêu của Thử nghiệm ăn mòn
Table
Mục tiêu
Ý nghĩa
Dự đoán tuổi thọ sử dụng
Xác định thời gian vật liệu có thể hoạt động trước khi xuống cấp
Lựa chọn vật liệu phù hợp
Chọn vật liệu tương thích với các điều kiện môi trường cụ thể như độ ẩm, độ axit và nhiệt độ
Cải tiến quy trình sản xuất
Tối ưu lớp phủ bề mặt hoặc chuyển sang sử dụng những vật liệu có độ bền cao hơn
Tăng cường an toàn
Ngăn ngừa sự xuống cấp có thể dẫn đến hư hỏng kết cấu hoặc tạo ra các điều kiện nguy hiểm
Tiêu chuẩn vàng: Thử nghiệm phun muối
Trong số các phép thử ăn mòn, Thử nghiệm phun muối — còn được gọi là Thử nghiệm sương muối — là một trong những phương pháp được sử dụng rộng rãi và được công nhận trên phạm vi quốc tế để đánh giá khả năng chống ăn mòn.
Bằng cách tái tạo môi trường có độ ẩm cao và chứa nhiều muối bên trong buồng thử nghiệm được kiểm soát, Thử nghiệm phun muối mô phỏng môi trường ăn mòn mà vật liệu phải đối mặt tại các khu vực ven biển, trong các ứng dụng hàng hải và điều kiện ngoài trời khắc nghiệt — chỉ trong vài giờ hoặc vài ngày thay vì vài tháng hoặc vài năm.
Đây là phép thử được sử dụng phổ biến trong các ngành như sản xuất ô tô, hàng không vũ trụ, kỹ thuật hàng hải và xây dựng — những lĩnh vực mà vật liệu phải chịu được tác động của muối trong thời gian dài.
Thử nghiệm phun muối hoạt động như thế nào?
Phép thử tuân theo một quy trình rõ ràng, được tiêu chuẩn hóa nhằm tạo ra kết quả nhất quán và có khả năng tái lập.
Quy trình từng bước
Bước 1: Chuẩn bị mẫu
Mẫu thử được làm sạch và chuẩn bị kỹ lưỡng để loại bỏ các chất nhiễm bẩn trên bề mặt có thể ảnh hưởng đến độ chính xác. Một nền mẫu sạch là điều kiện thiết yếu để thu được kết quả có ý nghĩa.
Bước 2: Thiết lập buồng thử nghiệm
Buồng thử được hiệu chuẩn theo các điều kiện môi trường chính xác như quy định trong tiêu chuẩn liên quan — thường ở nhiệt độ 35°C với độ ẩm được kiểm soát — nhằm tạo ra môi trường ăn mòn đồng nhất cho mọi phép thử.
Bước 3: Phơi nhiễm với sương muối
Dung dịch natri clorua (NaCl) được phun thành sương mịn liên tục bên trong buồng kín. Các mẫu thử được tiếp xúc với sương muối trong một khoảng thời gian xác định — phổ biến là 48, 96 hoặc từ 240 giờ trở lên — tùy thuộc vào tiêu chuẩn và yêu cầu ứng dụng.
Bước 4: Kiểm tra và đánh giá
Sau khi kết thúc thời gian thử nghiệm, từng mẫu được kiểm tra cẩn thận để phát hiện các dấu hiệu hư hỏng do ăn mòn, bao gồm:
Hình thành rỉ sét
Đổi màu bề mặt
Phồng rộp hoặc trương nở
Nứt hoặc bong tách lớp phủ
Tiêu chuẩn quốc tế: Kết quả thử nghiệm được tin cậy trên toàn cầu
Thử nghiệm phun muối được thực hiện theo các tiêu chuẩn quốc tế được công nhận, đảm bảo kết quả chính xác, có thể so sánh và đáng tin cậy giữa các quốc gia:
Tiêu chuẩn
Phạm vi
Ngành ứng dụng chính
ASTM B117
Tiêu chuẩn phun muối được áp dụng rộng rãi nhất trên thế giới
Ô tô, linh kiện kim loại
ISO 9227
Tiêu chuẩn quốc tế về thử nghiệm ăn mòn bằng muối
Vật liệu xây dựng, thiết bị công nghiệp
JIS Z 2371
Tiêu chuẩn Nhật Bản về thử nghiệm phun muối
Máy móc, thiết bị công nghiệp
Thực hiện thử nghiệm theo các tiêu chuẩn này có nghĩa là kết quả của bạn được người mua quốc tế, cơ quan quản lý và tổ chức chứng nhận công nhận — một lợi thế quan trọng trên thị trường xuất khẩu.
Đọc kết quả: Hiệu suất của vật liệu cho biết điều gì?
Kết quả Thử nghiệm phun muối cung cấp những thông tin rõ ràng và có tính ứng dụng về khả năng chống ăn mòn của vật liệu.
Hình thành rỉ sét
Sự xuất hiện của rỉ sét là dấu hiệu trực tiếp cho thấy hàng rào bảo vệ của vật liệu đã bị phá vỡ. Rỉ sét xuất hiện càng sớm thì khả năng chống ăn mòn càng yếu.
Đổi màu bề mặt
Vật liệu có khả năng chống ăn mòn tốt sẽ duy trì màu sắc và hình thức ban đầu. Sự đổi màu cho thấy bề mặt đang xảy ra quá trình phân hủy hóa học.
Phồng rộp hoặc nứt
Lớp phủ bị hư hỏng thường biểu hiện qua hiện tượng phồng rộp, bong tróc hoặc nứt. Đây là dấu hiệu cho thấy lớp bảo vệ đã mất độ bám dính và không còn khả năng bảo vệ vật liệu nền.
Ứng dụng của Thử nghiệm phun muối trong các ngành công nghiệp
Ô tô
Khung thép, linh kiện hợp kim và các bộ phận thân xe bên ngoài thường xuyên được thử nghiệm để đảm bảo có thể chịu được muối rải đường, nước mưa và điều kiện lái xe tại khu vực ven biển trong suốt vòng đời của phương tiện.
Hàng không vũ trụ
Các linh kiện máy bay phải tiếp xúc với độ ẩm và hiện tượng ngưng tụ ở độ cao lớn. Thử nghiệm phun muối giúp xác nhận rằng các bộ phận quan trọng vẫn duy trì được tính toàn vẹn kết cấu trong những môi trường khắc nghiệt này.
Hàng hải
Đối với tàu thuyền, kết cấu ngoài khơi và cơ sở hạ tầng cảng, khả năng chống ăn mòn do nước biển không phải là yếu tố tùy chọn — mà là yêu cầu thiết yếu. Thử nghiệm phun muối xác nhận rằng vật liệu cấp hàng hải thực sự đáp ứng được yêu cầu của ứng dụng.
Xây dựng
Các chi tiết liên kết kết cấu, vật liệu gia cường và hệ thống ốp được sử dụng trong môi trường ven biển hoặc có độ ẩm cao phải được thử nghiệm nghiêm ngặt trước khi được sử dụng cho các kết cấu chịu tải lâu dài.
Bảo trì thiết bị thử nghiệm: Yếu tố thường bị xem nhẹ nhưng có tính quyết định
Ngay cả một phép thử được thiết kế tốt cũng chỉ đáng tin cậy khi thiết bị thực hiện phép thử hoạt động chính xác. Để đảm bảo kết quả nhất quán và đáng tin cậy, buồng thử nghiệm phun muối cần được:
Vệ sinh định kỳ — ngăn ngừa cặn dư tích tụ làm thay đổi điều kiện thử nghiệm
Hiệu chuẩn thường xuyên — xác nhận nhiệt độ, độ ẩm và nồng độ dung dịch phun luôn nằm trong phạm vi quy định
Kiểm tra buồng thử theo định kỳ — đảm bảo tính toàn vẹn của kết cấu và khả năng kín của buồng
Bỏ qua công tác bảo trì không chỉ ảnh hưởng đến kết quả thử nghiệm — mà còn có thể làm suy giảm độ tin cậy của toàn bộ chương trình kiểm tra.
Tóm tắt: Vì sao Thử nghiệm phun muối nên được đưa vào quy trình chất lượng?
Thử nghiệm phun muối là một trong những công cụ thiết thực và tiết kiệm chi phí nhất để đánh giá khả năng chống ăn mòn. Phương pháp này cung cấp kết quả nhanh chóng, được tiêu chuẩn hóa và công nhận trên phạm vi quốc tế, giúp nhà sản xuất:
Xác nhận hiệu suất của vật liệu và lớp phủ trước khi sản xuất
Đáp ứng các yêu cầu quốc tế về chất lượng và xuất khẩu
Phát hiện sớm các điểm yếu trước khi sản phẩm đến tay khách hàng
Phát triển những sản phẩm thực sự bền bỉ trong điều kiện thực tế
Dù bạn đang phát triển hệ thống lớp phủ mới, đánh giá vật liệu của nhà cung cấp hay xử lý khiếu nại về ăn mòn từ hiện trường, Thử nghiệm phun muối sẽ cung cấp những câu trả lời cần thiết — dựa trên cơ sở khoa học và các tiêu chuẩn quốc tế.
ALS Testing Services (Thailand) Co., Ltd. — Đối tác của bạn trong lĩnh vực thử nghiệm ăn mòn
ALS Testing Services (Thailand) Co., Ltd. cung cấp các dịch vụ toàn diện về phân tích hóa học và thử nghiệm vật liệu, được hỗ trợ bởi công nghệ tiên tiến và đội ngũ chuyên gia phân tích giàu kinh nghiệm.
Chúng tôi cung cấp dịch vụ Thử nghiệm phun muối tuân thủ đầy đủ các tiêu chuẩn ASTM B117, ISO 9227 và JIS Z 2371, được thực hiện tại phòng thí nghiệm được công nhận theo ISO/IEC 17025 — mang đến những kết quả đáng tin cậy để bạn tự tin cung cấp cho khách hàng và cơ quan quản lý trên toàn thế giới.
Điện thoại: +(66) 2700 9665
Email: pathumthani@alsglobal.com Bạn đã sẵn sàng đưa vật liệu của mình vào thử nghiệm? Hãy liên hệ với chúng tôi ngay hôm nay để được các chuyên gia tư vấn giải pháp thử nghiệm phù hợp với sản phẩm và ngành nghề của bạn.
Email: pathumthani@alsglobal.com Bạn đã sẵn sàng đưa vật liệu của mình vào thử nghiệm? Hãy liên hệ với chúng tôi ngay hôm nay để được các chuyên gia tư vấn giải pháp thử nghiệm phù hợp với sản phẩm và ngành nghề của bạn.
Tháng 9 13, 2026
Phân tích lỗi & Thử nghiệm độ tin cậy: Nền tảng để tạo ra những sản phẩm bền lâu
XEM THÊMPhân tích lỗi & Thử nghiệm độ tin cậy: Kiến tạo những sản phẩm bền lâu
Vì sao việc tìm ra nguyên nhân gốc rễ có thể thay đổi mọi thứ?
Điều gì tạo nên sự khác biệt giữa một nhà sản xuất tốt và một nhà sản xuất xuất sắc? Không chỉ là khả năng chế tạo sản phẩm — mà còn là khả năng hiểu vì sao sản phẩm hỏng và ngăn vấn đề tái diễn.
Phân tích lỗi và thử nghiệm độ tin cậy là trọng tâm của kỹ thuật chất lượng hiện đại. Các tổ chức đầu tư vào những quy trình này thường đạt được chi phí thấp hơn, mức độ hài lòng của khách hàng cao hơn và uy tín vững chắc hơn trên thị trường. Các số liệu cũng cho thấy điều đó: nghiên cứu chỉ ra rằng 73% lỗi sản xuất có thể được ngăn ngừa khi áp dụng đúng các phương pháp phòng ngừa lỗi.
Hãy cùng tìm hiểu cụ thể những quy trình này bao gồm những gì — và vì sao chúng có ý nghĩa đối với doanh nghiệp của bạn.
Phần 1: Phân tích lỗi — Tìm nguyên nhân thực sự, không chỉ xử lý triệu chứng
Phân tích lỗi là gì?
Phân tích lỗi là quy trình có hệ thống nhằm truy tìm vấn đề về nguyên nhân gốc rễ — có thể xuất phát từ quy trình sản xuất, máy móc hoặc chính vật liệu. Có thể hình dung đây là hoạt động điều tra pháp y trên dây chuyền sản xuất.
Mục tiêu không chỉ là khắc phục điều đã xảy ra, mà còn phải hiểu vì sao sự cố xảy ra — để ngăn vấn đề tái diễn.
Vì sao phân tích lỗi quan trọng?
Xác định nguyên nhân gốc rễ của vấn đề sản xuất, thay vì chỉ xử lý các triệu chứng bên ngoài
Đưa ra các biện pháp khắc phục có trọng điểm và hiệu quả
Giảm thời gian và nguồn lực lãng phí trong các chu kỳ sản xuất tiếp theo
Ngăn ngừa các đợt thu hồi sản phẩm tốn kém trước khi chúng xảy ra
Doanh nghiệp của bạn đã có quy trình phân tích lỗi mang tính hệ thống chưa? Nếu chưa, chỉ một đợt sản xuất nữa cũng có thể dẫn đến một đợt thu hồi tốn kém.
ALS cung cấp nhiều phương pháp thử nghiệm chuyên biệt giúp khách hàng xác định chính xác nguyên nhân hư hỏng hoặc khuyết tật, dù vấn đề liên quan đến nhiễm bẩn, sự không nhất quán của vật liệu hay các yếu tố trong quy trình sản xuất.
Dịch vụ phân tích lỗi tại ALS
Kiểm tra bằng kính hiển vi quang học
Đây là bước đầu tiên thiết yếu trong mọi cuộc điều tra lỗi. Kính hiển vi quang học giúp phát hiện các khuyết tật bề mặt, vết nứt, mẻ và bất thường trong cấu trúc mà mắt thường không thể nhìn thấy. Phương pháp này cung cấp đánh giá tổng quan nhanh chóng và tiết kiệm chi phí trước khi áp dụng các kỹ thuật chuyên sâu hơn.
Kính hiển vi điện tử quét (SEM)
Khi kính hiển vi quang học chưa đủ đáp ứng, SEM cho phép phân tích sâu hơn. Với khả năng phóng đại vượt xa kính hiển vi thông thường và tích hợp chức năng EDX để phân tích chính xác thành phần nguyên tố, SEM là kỹ thuật hàng đầu để đặc trưng hóa lỗi một cách chi tiết.
Phương pháp này không chỉ trả lời câu hỏi điều gì đã hỏng, mà còn cho biết vật liệu được cấu tạo từ gì tại vị trí xảy ra lỗi.
Nhận dạng vật liệu ngoại lai
Nhiễm bẩn là một trong những nguyên nhân hàng đầu gây ra lỗi sản phẩm ở nhiều ngành công nghiệp. Dịch vụ này xác định và đặc trưng hóa các chất ngoại lai không mong muốn trong sản phẩm — đặc biệt quan trọng trong sản xuất thực phẩm, dược phẩm và điện tử, nơi ngay cả một lượng nhiễm bẩn rất nhỏ cũng có thể gây ra hậu quả nghiêm trọng.
Đo lường vi mô chính xác
Phân tích kích thước chính xác ở cấp độ vi mô, bao gồm:
Đo độ cao bậc
Đo độ phẳng bề mặt
Đo độ nhám bề mặt
Những phép đo này phát hiện sai lệch kích thước ở cấp micromet, giúp nhận diện các vấn đề vốn có thể không được phát hiện cho đến khi sản phẩm hỏng trong quá trình sử dụng thực tế.
Phân tích hiển vi FT-IR
Phù hợp để xác định các hợp chất hữu cơ và vật liệu polymer, phân tích hiển vi FT-IR có thể đặc trưng hóa chính xác vật liệu và chất gây nhiễm bẩn ở cấp độ hiển vi.
Đây là công cụ thiết yếu đối với ngành nhựa và polymer, đồng thời được sử dụng rộng rãi trong các tiêu chuẩn thử nghiệm độ tin cậy quốc tế.
Phân tích mặt cắt
Trong một số trường hợp, cần quan sát cấu trúc bên trong vật liệu hoặc linh kiện. Phân tích mặt cắt giúp làm rõ cấu trúc bên trong, đặc biệt hữu ích để đánh giá:
Tính toàn vẹn của lớp phủ
Độ bám dính giữa các lớp
Chất lượng bề mặt tiếp giáp giữa các vật liệu khác nhau
Những thông tin thu được giúp trực tiếp định hướng cải tiến quy trình và phòng ngừa khuyết tật.
Phần 2: Thử nghiệm độ tin cậy — Chứng minh sản phẩm có thể hoạt động bền bỉ
Thử nghiệm độ tin cậy là gì?
Một sản phẩm có thể trông hoàn hảo khi vừa xuất xưởng. Nhưng liệu sản phẩm có tiếp tục hoạt động tốt sau sáu tháng trong một kho hàng ẩm tại Đông Nam Á, hoặc dưới nắp ca-pô của một chiếc ô tô giữa mùa hè sa mạc hay không?
Thử nghiệm độ tin cậy trả lời câu hỏi đó — trước khi khách hàng phải tự tìm ra câu trả lời.
Đây là quy trình đánh giá liệu sản phẩm hoặc vật liệu có hoạt động đúng trong suốt thời gian sử dụng dự kiến, dưới những điều kiện vận hành thực tế hay không. Bằng cách mô phỏng các tác động môi trường trong phòng thí nghiệm được kiểm soát, thử nghiệm độ tin cậy rút ngắn nhiều năm hao mòn thực tế thành vài ngày hoặc vài tuần thử nghiệm tăng tốc.
Giá trị kinh doanh của thử nghiệm độ tin cậy
Lợi ích
Tác động
Xác nhận chất lượng và độ an toàn của sản phẩm
Tạo sự tự tin trước khi đưa sản phẩm ra thị trường
Giảm thu hồi sản phẩm
Nghiên cứu cho thấy thử nghiệm độ tin cậy có thể giúp giảm tỷ lệ thu hồi tới 60%
Củng cố niềm tin của khách hàng
Ít khiếu nại hơn và mức độ trung thành cao hơn
Tiếp cận thị trường quốc tế
Sản phẩm được chứng nhận theo tiêu chuẩn toàn cầu sẽ mở ra nhiều cơ hội mới
Bảo vệ uy tín thương hiệu trong dài hạn
Chất lượng ổn định trở thành lợi thế cạnh tranh
Các phương pháp thử nghiệm độ tin cậy
Thử nghiệm chu kỳ nhiệt độ – độ ẩm
Mô phỏng các chu kỳ thay đổi tự nhiên của nhiệt độ và độ ẩm mà sản phẩm phải trải qua trong điều kiện thực tế. Phương pháp này đặc biệt hiệu quả trong việc phát hiện sự mỏi vật liệu do hiện tượng giãn nở và co ngót lặp lại — một nguyên nhân tiềm ẩn phổ biến gây hư hỏng sớm ở linh kiện điện tử và các bộ phận kết cấu.
Thử nghiệm sốc nhiệt
Điều gì xảy ra khi sản phẩm chuyển từ môi trường lạnh cóng sang nhiệt độ cao trong vài giây? Thử nghiệm sốc nhiệt giúp trả lời câu hỏi đó.
Bằng cách cho sản phẩm chịu sự thay đổi nhiệt độ đột ngột và khắc nghiệt, phép thử cho biết liệu vật liệu và các mối nối có thể chịu được ứng suất nhiệt trong những môi trường vận hành yêu cầu cao hay không.
Nghiên cứu khả năng tương thích hóa học
Không phải vật liệu nào cũng tương thích với các hóa chất xung quanh. Phép thử này đánh giá phản ứng của vật liệu khi tiếp xúc với hóa chất theo thời gian, giúp phát hiện hiện tượng phân hủy, trương nở hoặc suy giảm kết cấu trước khi gây ra lỗi trong thực tế.
Đối với các ngành từ ô tô đến dược phẩm, khả năng tương thích hóa học là một bước kiểm tra chất lượng không thể bỏ qua.
Thử nghiệm trong buồng phun muối
Mô phỏng có kiểm soát các môi trường chứa nhiều muối — đặc biệt cần thiết đối với các linh kiện kim loại được sử dụng trong môi trường biển, ven biển hoặc có độ ẩm cao.
Thử nghiệm phun muối giúp dự đoán khả năng chống ăn mòn và hỗ trợ kỹ sư ước tính chính xác tuổi thọ sản phẩm trong điều kiện ăn mòn.
Thử nghiệm hồ quang Xenon (Phong hóa do tia UV)
Ánh nắng mặt trời là một trong những tác nhân gây hư hỏng mạnh nhất đối với các sản phẩm ngoài trời. Thử nghiệm hồ quang Xenon mô phỏng toàn bộ phổ bức xạ mặt trời để đánh giá mức độ xuống cấp của vật liệu như sơn, nhựa và lớp phủ khi tiếp xúc lâu dài với tia UV.
Các nhà sản xuất hàng đầu sử dụng phương pháp này kết hợp với những đánh giá rủi ro tổng thể để xác nhận độ bền của sản phẩm ngoài trời.
Thử nghiệm độ tin cậy theo ngành: Phép thử nào quan trọng nhất?
Phương pháp thử nghiệm
Điện tử
Ô tô
Thực phẩm & Dược phẩm
Xây dựng
Chu kỳ nhiệt độ – độ ẩm
●●●●
●●●
●●
●●
Sốc nhiệt
●●●●
●●●●
●
●●●
Tương thích hóa học
●●
●●●
●●●●
●●●●
Thử nghiệm phun muối
●●
●●●●
●
●●●●
Thử nghiệm hồ quang Xenon (UV)
●●
●●●
●●
●●●●
● = Mức độ phù hợp; càng nhiều chấm, mức độ quan trọng đối với ngành càng cao.
Kết luận: Phân tích lỗi + Thử nghiệm độ tin cậy = Lợi thế cạnh tranh
Trong một thị trường mà kỳ vọng về chất lượng ngày càng tăng và chi phí do sự cố ngày càng lớn, phân tích lỗi và thử nghiệm độ tin cậy không còn là lựa chọn — mà là yêu cầu thiết yếu.
Kết hợp với nhau, hai lĩnh vực này tạo nên một nền tảng đảm bảo chất lượng toàn diện cho nhà sản xuất:
Phân tích lỗi cho biết điều gì đã xảy ra và vì sao xảy ra, từ đó giúp đưa ra các biện pháp khắc phục chính xác và lâu dài.
Thử nghiệm độ tin cậy xác nhận rằng sản phẩm sẽ hoạt động đúng như cam kết trong mọi điều kiện mà khách hàng có thể gặp phải.
Các tổ chức áp dụng đồng thời cả hai phương pháp thường đạt kết quả vượt trội hơn, với tỷ lệ lỗi thấp hơn, ít đợt thu hồi hơn, quan hệ khách hàng bền chặt hơn và uy tín thương hiệu được xây dựng trên nền tảng chất lượng thực sự đã được chứng minh.
Bạn đã sẵn sàng nâng cao độ bền và độ tin cậy cho sản phẩm bằng dịch vụ phân tích lỗi và thử nghiệm độ tin cậy chuyên nghiệp chưa? Hãy liên hệ với các chuyên gia của chúng tôi để được tư vấn phù hợp với ngành và sản phẩm cụ thể của bạn — và bắt đầu xây dựng chất lượng mà khách hàng có thể tin cậy.
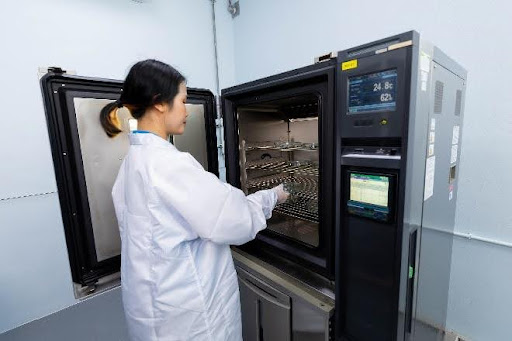
Tháng 9 13, 2026
Thử nghiệm vật liệu: Nền tảng của sự xuất sắc trong công nghiệp
XEM THÊMThử nghiệm vật liệu: Nền tảng của sự xuất sắc trong công nghiệp
Vì sao phân tích lỗi và độ tin cậy bắt đầu từ việc hiểu rõ vật liệu?
Trong lĩnh vực sản xuất và kỹ thuật, việc sử dụng sai vật liệu — hoặc không hiểu đầy đủ về vật liệu đang sử dụng — có thể dẫn đến những hậu quả nghiêm trọng. Thử nghiệm vật liệu là phương pháp giúp các chuyên gia trong ngành loại bỏ sự không chắc chắn này. Phương pháp này đảm bảo mọi linh kiện, kết cấu và sản phẩm đều hoạt động đúng như thiết kế trong điều kiện thực tế.
Trong bối cảnh công nghiệp ngày nay, thử nghiệm vật liệu hiệu quả không chỉ giúp nâng cao chất lượng sản phẩm — mà còn giảm rủi ro trong sản xuất, tăng cường an toàn và ngăn ngừa các sự cố tốn kém trước khi chúng xảy ra.
Thử nghiệm vật liệu là gì?
Về bản chất, thử nghiệm vật liệu là một quy trình có hệ thống nhằm kiểm tra và đánh giá các đặc tính của vật liệu — cách vật liệu phản ứng, khả năng chịu đựng và giới hạn hoạt động của nó. Những đặc tính này được chia thành ba nhóm chính:
1. Đặc tính cơ học
Vật liệu phản ứng như thế nào khi chịu tác động của lực? Nhóm này bao gồm độ bền, độ dẻo, độ dai và khả năng chịu ứng suất lặp lại — những đặc tính quyết định liệu vật liệu có thể chịu được tải trọng hay bị hư hỏng trong quá trình sử dụng.
2. Đặc tính hóa học
Vật liệu tương tác như thế nào với môi trường xung quanh? Nhóm này bao gồm thành phần, khả năng phản ứng, khả năng chống ăn mòn và ứng xử khi tiếp xúc với hóa chất — những yếu tố đặc biệt quan trọng đối với các sản phẩm được sử dụng trong môi trường khắc nghiệt hoặc có tính hóa học cao.
3. Đặc tính vật lý
Những đặc điểm vật lý vốn có của vật liệu là gì? Mật độ, độ dẫn nhiệt và độ dẫn điện đều thuộc nhóm này — đây là những đặc tính quyết định mức độ phù hợp của vật liệu với ứng dụng dự kiến.
Kết hợp cả ba khía cạnh này, kỹ sư và nhà sản xuất có được bức tranh toàn diện về năng lực cũng như điểm yếu của vật liệu trước khi đưa bất kỳ sản phẩm nào vào sản xuất.
Hai phương pháp cơ bản trong thử nghiệm
1. Thử nghiệm phá hủy (DT)
Đúng như tên gọi, phương pháp này làm thay đổi hoặc phá hủy vĩnh viễn mẫu thử nhằm thu thập dữ liệu chính xác về các đặc tính cơ học của vật liệu. Đây là phương pháp được lựa chọn khi cần các số liệu cụ thể và mô phỏng sát với điều kiện vận hành thực tế.
Các thử nghiệm phá hủy phổ biến
Phép thử
Đặc tính được đo lường
Thử nghiệm kéo
Độ bền và độ đàn hồi khi chịu lực kéo
Thử nghiệm va đập
Độ dai và khả năng chống chịu tác động đột ngột
Thử nghiệm độ cứng
Khả năng chống biến dạng bề mặt dưới tác động của áp lực
Thử nghiệm độ bền mỏi
Tuổi thọ sử dụng khi chịu tải trọng theo chu kỳ lặp lại
Vì sao thử nghiệm phá hủy có giá trị?
Cung cấp dữ liệu định lượng chính xác về đặc tính cơ học của vật liệu
Mô phỏng sát các điều kiện vận hành thực tế
Được hỗ trợ bởi các tiêu chuẩn quốc tế được công nhận như ASTM và ISO
2. Thử nghiệm không phá hủy (NDT)
NDT kiểm tra vật liệu và linh kiện mà không gây hư hỏng, nghĩa là bộ phận được kiểm tra có thể được đưa trở lại sử dụng ngay sau đó. Đây là phương pháp được ưu tiên trong kiểm soát chất lượng, kiểm tra khi đang vận hành và phát hiện các khuyết tật ẩn bên trong.
Các thử nghiệm không phá hủy phổ biến
Phép thử
Khuyết tật phát hiện
Thử nghiệm siêu âm
Vết nứt bên trong, lỗ rỗng và tạp chất
Thử nghiệm chụp ảnh phóng xạ (tia X)
Khuyết tật và bất thường trong cấu trúc bên trong
Thử nghiệm thẩm thấu chất lỏng
Vết nứt hở trên bề mặt và các điểm không liên tục
Thử nghiệm hạt từ
Khuyết tật trên bề mặt và gần bề mặt của vật liệu sắt từ
Vì sao thử nghiệm không phá hủy có giá trị?
Không gây hư hỏng linh kiện — có thể đưa vào sử dụng ngay sau khi thử nghiệm
Tiết kiệm chi phí trong dài hạn — không làm lãng phí vật liệu
Có thể áp dụng cho các kết cấu và máy móc đang vận hành, chẳng hạn như cầu, đường ống và thiết bị công nghiệp
Phân tích hóa học: Tìm hiểu sâu hơn về thành phần vật liệu
Hiểu được đặc tính vật lý của vật liệu mới chỉ là một phần của vấn đề. Phân tích hóa học cho biết vật liệu được cấu tạo từ những gì và sẽ phản ứng như thế nào trong môi trường sử dụng. Điều này đặc biệt quan trọng trong các ngành như sản xuất ổ cứng và sản xuất ô tô, nơi sự nhiễm bẩn hoặc sai lệch về thành phần có thể gây ra những sự cố nghiêm trọng.
Các thiết bị phân tích hóa học chủ yếu
GC-MS — Sắc ký khí kết hợp khối phổ
Đây là phương pháp tiêu chuẩn hàng đầu để phát hiện các hợp chất hữu cơ và chất gây nhiễm bẩn. GC-MS phân tách và xác định các chất dễ bay hơi với độ chính xác rất cao, xuống đến mức phần triệu (ppm) hoặc thậm chí phần tỷ (ppb). Phương pháp này đặc biệt phù hợp để phát hiện các tạp chất dạng vết trong vật liệu.
HPLC — Sắc ký lỏng hiệu năng cao
HPLC được sử dụng để phân tích các hỗn hợp chất lỏng phức tạp, đặc biệt là những hợp chất không bay hơi hoặc nhạy cảm với nhiệt. Phương pháp này được ứng dụng để định lượng lớp phủ bề mặt, chất phụ gia và các chất tồn dư trong nhiều loại vật liệu.
IC — Sắc ký ion
Đây là kỹ thuật chuyên dụng để phát hiện và đo lường các ion trong dung dịch, đặc biệt là những ion có thể gây ăn mòn. IC đóng vai trò quan trọng đối với các vật liệu được sử dụng trong môi trường ẩm hoặc tiếp xúc với chất lỏng.
Các phép thử đặc tính hóa học chuyên biệt
Thử nghiệm khả năng kháng hóa chất
Nghiên cứu mức độ phân hủy của vật liệu khi tiếp xúc với các hóa chất trong điều kiện thực tế
Đo lường sự thay đổi về khối lượng, hình dạng và đặc tính cơ học sau khi tiếp xúc với hóa chất
Dự đoán tuổi thọ sử dụng trong môi trường có tính ăn mòn hóa học cao
Thử nghiệm ăn mòn
Xác định tốc độ ăn mòn của kim loại trong các môi trường khác nhau
Phân tích cơ chế ăn mòn và các yếu tố góp phần gây ra ăn mòn
Đánh giá hiệu quả của lớp phủ và các phương pháp xử lý chống ăn mòn
Thử nghiệm độ thôi nhiễm
Kiểm tra khả năng vật liệu giải phóng các chất vào thực phẩm, bao bì hoặc thiết bị y tế
Đánh giá sự phù hợp với các yêu cầu về an toàn sức khỏe và quy định pháp luật
Đo lường lượng chất được giải phóng trong điều kiện sử dụng mô phỏng
Giá trị thực tiễn của thử nghiệm vật liệu đối với doanh nghiệp
Đầu tư vào thử nghiệm vật liệu không chỉ nhằm mục đích tuân thủ quy định — mà còn giúp bảo vệ doanh nghiệp ở mọi cấp độ:
Lợi ích
Ý nghĩa trong thực tế
Đảm bảo chất lượng
Xác nhận vật liệu đáp ứng các thông số kỹ thuật yêu cầu trước khi đưa vào sản xuất
Phát triển sản phẩm
Cung cấp dữ liệu cần thiết để thiết kế những sản phẩm tốt hơn và hiệu quả hơn
Phòng ngừa sự cố
Xác định các điểm yếu trước khi chúng trở thành vấn đề tốn kém
Giảm chi phí
Ngăn ngừa thu hồi sản phẩm, gia công lại và các khiếu nại trách nhiệm pháp lý tốn kém
Tuân thủ quy định
Đáp ứng các yêu cầu pháp luật và tiêu chuẩn ngành trong nhiều lĩnh vực
Câu hỏi thường gặp
Hỏi: Thử nghiệm vật liệu mất bao lâu?
Thời gian phụ thuộc vào loại phép thử. Các phép thử cơ bản có thể hoàn thành trong vài giờ, trong khi những đánh giá phức tạp — chẳng hạn như thử nghiệm độ bền mỏi — có thể mất vài ngày hoặc thậm chí vài tuần. Một phòng thí nghiệm chuyên nghiệp sẽ cung cấp cho bạn thời gian dự kiến rõ ràng ngay từ đầu.
Hỏi: Làm thế nào để biết phương pháp thử nghiệm nào phù hợp với vật liệu của tôi?
Phương pháp phù hợp phụ thuộc vào mục tiêu thử nghiệm, loại vật liệu và các đặc tính cần đánh giá. Tham vấn chuyên gia thử nghiệm giàu kinh nghiệm sẽ giúp bạn lựa chọn phương pháp hiệu quả và chính xác nhất cho nhu cầu của mình.
Hỏi: Doanh nghiệp nhỏ có cần thử nghiệm vật liệu không?
Có. Sự cố về chất lượng có thể xảy ra với doanh nghiệp ở mọi quy mô. Chi phí cho một đợt thu hồi sản phẩm, khiếu nại của khách hàng hoặc sự cố an toàn luôn cao hơn nhiều so với chi phí thử nghiệm.
Đặc biệt đối với doanh nghiệp nhỏ, chỉ một sự cố chất lượng cũng có thể gây thiệt hại nghiêm trọng. Vì vậy, thử nghiệm chủ động là một khoản đầu tư thông minh, không phải một chi phí tùy chọn.
Kết luận
Thử nghiệm vật liệu là một trong những công cụ mạnh mẽ nhất dành cho các nhà sản xuất và kỹ sư. Dù bạn đang xác nhận một vật liệu mới, xử lý vấn đề trong sản xuất hay đảm bảo tuân thủ các tiêu chuẩn quốc tế, thử nghiệm có hệ thống sẽ cung cấp kiến thức cần thiết để đưa ra quyết định tự tin.
Việc lựa chọn giữa thử nghiệm phá hủy và không phá hủy, phân tích cơ học và phân tích hóa học không phải là quyết định chỉ chọn một trong hai — mà là lựa chọn các công cụ phù hợp. Kết quả tốt nhất đến từ việc kết hợp đúng phương pháp cho từng ứng dụng cụ thể.
Đầu tư vào thử nghiệm vật liệu chất lượng không chỉ bảo vệ sản phẩm — mà còn bảo vệ thương hiệu, khách hàng và lợi nhuận của doanh nghiệp.
Đối với các tổ chức mong muốn đạt được sự tự tin thực sự về sản phẩm, hợp tác với phòng thí nghiệm được công nhận theo ISO/IEC 17025 sẽ đảm bảo mọi phép thử được thực hiện với độ chính xác, độ tin cậy và tính chặt chẽ khoa học mà ngành của bạn yêu cầu.
Bạn đã sẵn sàng đưa vật liệu của mình vào thử nghiệm chưa? Hãy hợp tác với các chuyên gia được chứng nhận, những người có thể hỗ trợ bạn từ khâu chuẩn bị mẫu đến việc cung cấp kết quả có tính ứng dụng cao — giúp bạn tạo ra những sản phẩm thực sự bền lâu.
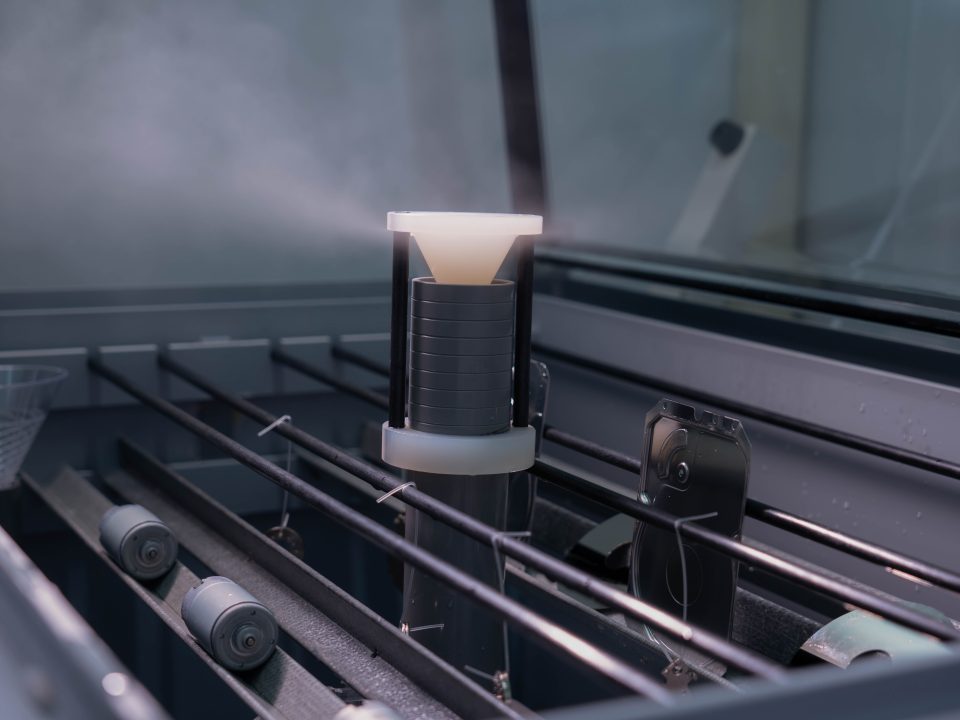
Tháng 9 13, 2026
Thử nghiệm phun muối đối với sản phẩm kim loại
XEM THÊMThử nghiệm phun muối: Kiểm tra chất lượng mà sản phẩm kim loại không thể bỏ qua
Thử nghiệm phun muối là gì?
Hãy hình dung thay vì phải chờ nhiều năm để biết sản phẩm kim loại của bạn có bị gỉ trong điều kiện thực tế hay không, bạn có thể nhận được câu trả lời đáng tin cậy chỉ trong vài giờ. Đó chính là sức mạnh của Thử nghiệm phun muối.
Phương pháp thử nghiệm theo tiêu chuẩn quốc tế này đánh giá khả năng chống ăn mòn của kim loại và lớp phủ bề mặt. Đây là một bước kiểm tra chất lượng không thể thiếu đối với các sản phẩm như chi tiết liên kết, linh kiện ô tô và vật liệu kết cấu công trình.
Bằng cách tái tạo môi trường sương muối có nồng độ cao bên trong buồng thử nghiệm được kiểm soát, phương pháp này đẩy nhanh quá trình ăn mòn một cách nhân tạo, giúp tạo ra trong vài giờ những tác động mà trong tự nhiên có thể cần nhiều tháng hoặc nhiều năm mới xuất hiện.
Kết quả là gì? Doanh nghiệp có được dự đoán rõ ràng, dựa trên dữ liệu, về khả năng sản phẩm chịu đựng các điều kiện thực tế.
Vì sao sản phẩm kim loại cần thực hiện thử nghiệm này?
Mọi loại kim loại — dù được sản xuất tốt đến đâu — đều có nguy cơ bị gỉ và xuống cấp khi tiếp xúc với độ ẩm và các tác nhân ăn mòn. Điều này đặc biệt đáng lưu ý tại Thái Lan, nơi khí hậu nóng ẩm và có nhiều khu vực ven biển khiến không khí chứa muối trở thành điều kiện thường xuyên đối với nhiều sản phẩm.
Rỉ sét không chỉ là vấn đề ảnh hưởng đến vẻ ngoài. Ăn mòn còn làm suy giảm những đặc tính cơ học cốt lõi giúp sản phẩm kim loại duy trì độ tin cậy:
Độ bền kết cấu
Khả năng chịu lực kéo
Độ bền va đập
Tuổi thọ sử dụng tổng thể
Đó là lý do các tổ chức tiêu chuẩn quốc tế như ISO, ASTM và JIS đã thiết lập những yêu cầu nghiêm ngặt đối với thử nghiệm phun muối. Không đáp ứng các tiêu chuẩn này không chỉ đồng nghĩa với việc sản phẩm có chất lượng thấp hơn, mà còn có thể dẫn đến bị từ chối trên thị trường, không đạt chứng nhận và chịu những tổn thất tài chính đáng kể.
Quy trình thử nghiệm: Phân tích từng bước
Thử nghiệm phun muối tuân theo một quy trình chính xác và có hệ thống nhằm đảm bảo kết quả nhất quán và đáng tin cậy.
Bước 1: Chuẩn bị mẫu
Các mẫu kim loại được làm sạch kỹ lưỡng theo ISO 8407 để loại bỏ những chất gây nhiễm bẩn có thể làm sai lệch kết quả. Sau đó, mẫu được đặt cẩn thận bên trong buồng phun muối theo đúng góc quy định, nhằm đảm bảo mẫu được tiếp xúc đồng đều.
Bước 2: Kiểm soát điều kiện thử nghiệm
Trong suốt quá trình thử nghiệm, buồng thử duy trì nghiêm ngặt các thông số sau:
Nồng độ NaCl: 5% ± 0,5%
Nhiệt độ: 35°C ± 2°C
Độ pH: 6,5–7,2
Những điều kiện này tạo ra môi trường ăn mòn tiêu chuẩn, có khả năng tái lập và cho phép so sánh kết quả giữa các phòng thí nghiệm trên toàn thế giới.
Bước 3: Thời gian thử nghiệm theo tiêu chuẩn
Thời gian thử nghiệm phụ thuộc vào mục đích sử dụng của sản phẩm và tiêu chuẩn quốc tế áp dụng:
Table
Thời gian
Tiêu chuẩn
Ứng dụng
48 giờ
ISO 9227
Sản phẩm tiêu dùng thông thường
96 giờ
ASTM B117
Linh kiện cấp công nghiệp
Từ 240 giờ trở lên
JIS Z 2371
Sản phẩm sử dụng trong môi trường khắc nghiệt, yêu cầu độ bền cao
Bước 4: Đánh giá và phân tích
Sau khi kết thúc thử nghiệm, từng mẫu sẽ được đánh giá theo các tiêu chí nghiêm ngặt:
Mức độ bao phủ của rỉ sét — không được vượt quá ngưỡng cho phép
Độ bám dính của lớp phủ — không được bong tróc, phồng rộp hoặc tách lớp
Độ dày lớp phủ còn lại — không được thấp hơn yêu cầu tối thiểu
Đặc tính cơ học sau thử nghiệm — phải duy trì độ bền và khả năng chịu tải cần thiết
Điều gì xảy ra khi sản phẩm không đạt thử nghiệm?
Trong bối cảnh ngành sản xuất định hướng xuất khẩu ngày nay, việc không đạt Thử nghiệm phun muối gây ra những hậu quả nghiêm trọng hơn nhiều so với việc chỉ có một mẫu bị từ chối:
Mất chứng nhận
Sản phẩm không đạt sẽ không thể nhận được các chứng nhận chất lượng quốc tế, từ đó bị hạn chế tiếp cận những thị trường có yêu cầu nghiêm ngặt về chất lượng.
Cả lô hàng bị từ chối
Các trường hợp thực tế trong ngành xuất khẩu linh kiện kim loại cho thấy sản phẩm không phù hợp có thể dẫn đến việc từ chối toàn bộ lô hàng. Nhà sản xuất không chỉ mất doanh thu mà còn phải chịu thêm chi phí vận chuyển hàng trả lại.
Tổn hại danh tiếng trong dài hạn
Việc liên tục cung cấp sản phẩm dưới tiêu chuẩn sẽ làm suy giảm niềm tin của khách hàng. Một khi niềm tin bị đánh mất, việc khôi phục sẽ rất khó khăn và các cơ hội kinh doanh trong tương lai có thể dần biến mất.
Chi phí gia công lại và chậm tiến độ
Việc gia công lại sản phẩm bị từ chối kéo theo chi phí nguyên vật liệu bổ sung, thời gian sản xuất tăng thêm và lịch giao hàng bị trì hoãn. Tất cả tạo thành gánh nặng tài chính ngày càng lớn, ảnh hưởng trực tiếp đến lợi nhuận của doanh nghiệp.
Lựa chọn đối tác thử nghiệm phù hợp
Không phải mọi kết quả thử nghiệm đều có giá trị như nhau. Độ tin cậy của Thử nghiệm phun muối phụ thuộc rất lớn vào phòng thí nghiệm thực hiện. Dưới đây là những yếu tố cần xem xét — và lý do ALS Testing đáp ứng đầy đủ các yêu cầu đó:
Vì sao nên lựa chọn ALS Testing?
ALS Testing là phòng thí nghiệm được công nhận theo ISO/IEC 17025 — tiêu chuẩn quốc tế hàng đầu dành cho các cơ sở thử nghiệm và hiệu chuẩn. Dịch vụ thử nghiệm phun muối của chúng tôi được thiết kế chuyên biệt cho ngành kim loại, cung cấp:
Table
Dịch vụ cung cấp
Ý nghĩa đối với bạn
Thiết bị độ chính xác cao
Thiết bị được hiệu chuẩn định kỳ, đảm bảo kết quả nhất quán và đáng tin cậy trong mọi lần thử nghiệm
Hơn 20 năm kinh nghiệm
Đội ngũ nhà khoa học và kỹ sư có kiến thức chuyên sâu, giàu kinh nghiệm thực tế về kim loại và ăn mòn
Báo cáo được công nhận quốc tế
Chứng thư thử nghiệm được người mua, đơn vị đánh giá và cơ quan quản lý trên toàn cầu chấp nhận
Tư vấn kỹ thuật
Hướng dẫn chuyên môn giúp doanh nghiệp cải thiện sản phẩm dựa trên kết quả thử nghiệm
Kết luận
Thử nghiệm phun muối không chỉ là một thủ tục hành chính cần hoàn thành — mà còn là biện pháp bảo vệ chiến lược cho chất lượng sản phẩm, năng lực xuất khẩu và uy tín doanh nghiệp.
Trong thị trường toàn cầu cạnh tranh, hợp tác với một phòng thí nghiệm được công nhận và đáng tin cậy như ALS Testing giúp bạn tự tin rằng sản phẩm của mình được chế tạo để sử dụng lâu dài, đồng thời có bằng chứng chứng nhận để khẳng định điều đó.
Đừng chờ đến khi thị trường phát hiện điểm yếu của sản phẩm. Hãy chủ động phát hiện trước.
Liên hệ ALS Testing ngay hôm nay để lên lịch Thử nghiệm phun muối và tiến thêm một bước trên hành trình đạt chất lượng được chứng nhận quốc tế.
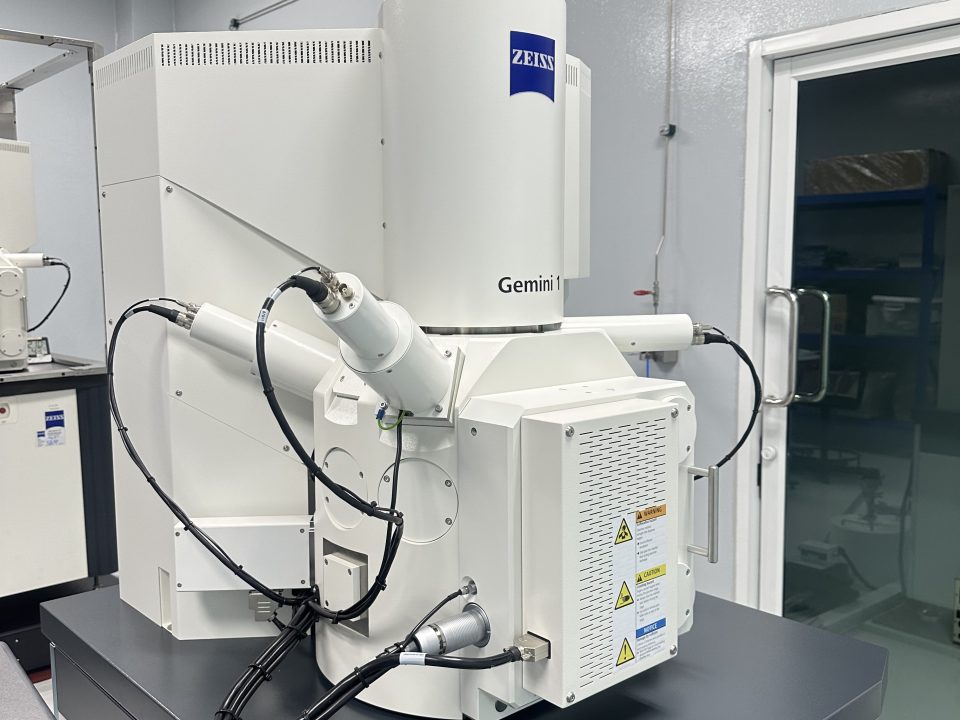
Tháng 9 13, 2026
SEM-EDX: Con mắt hiển vi tiết lộ thành phần thực sự của vật liệu
XEM THÊMSEM-EDX: Con mắt hiển vi tiết lộ thành phần thực sự của vật liệu
Trong lĩnh vực kỹ thuật, nghiên cứu và kiểm soát chất lượng công nghiệp, việc biết chính xác vật liệu được cấu tạo từ những gì không chỉ hữu ích — mà còn vô cùng cần thiết. Đây chính là vai trò của SEM-EDX (Kính hiển vi điện tử quét kết hợp với Phổ tia X tán sắc năng lượng).
Kỹ thuật được công nhận trên phạm vi quốc tế này giúp các nhà khoa học và kỹ sư quan sát thành phần vật liệu ở cấp độ hiển vi với độ chi tiết chưa từng có, qua đó trở thành một trong những công cụ phân tích mạnh mẽ nhất hiện nay.
SEM-EDX chính xác là gì?
SEM-EDX kết hợp hai công nghệ bổ trợ trong cùng một hệ thống phân tích mạnh mẽ:
SEM — Kính hiển vi điện tử quét
Hãy hình dung bạn có thể phóng đại bề mặt vật liệu lên đến 500.000 lần so với kích thước thực, với độ phân giải ở cấp độ nanomet. Đó chính là khả năng của SEM.
Thay vì sử dụng ánh sáng, SEM sử dụng một chùm electron được hội tụ để tạo ra hình ảnh cực kỳ chi tiết về bề mặt và cấu trúc bên trong của vật liệu — tuân thủ ISO/TS 24597.
EDX — Phổ tia X tán sắc năng lượng
Trong khi SEM cho biết vật liệu trông như thế nào, EDX cho biết vật liệu được cấu tạo từ những gì.
Khi chùm electron chiếu vào vật liệu, nó kích thích vật liệu phát ra tia X với các mức năng lượng đặc trưng cho từng nguyên tố. Bằng cách đo các tia X này, EDX có thể xác định những nguyên tố hiện diện và hàm lượng của chúng, với giới hạn phát hiện khoảng 0,1–1% theo khối lượng.
Kết hợp với nhau, hai công nghệ này cung cấp bức tranh toàn diện về vật liệu: cả cấu trúc vật lý và thành phần hóa học, được phân tích đồng thời tại cùng một vị trí.
SEM-EDX thực sự hoạt động như thế nào?
Khoa học đằng sau SEM-EDX khá phức tạp, nhưng quy trình thực hiện tuân theo một trình tự rõ ràng và có hệ thống:
Bước 1: Chuẩn bị mẫu
Mẫu được chuẩn bị theo tiêu chuẩn ASTM E1508, thường bao gồm việc đánh bóng bề mặt, làm sạch bằng dung môi và trong một số trường hợp, phủ một lớp vật liệu dẫn điện như vàng hoặc carbon để ngăn hiện tượng tích tụ điện trên các mẫu không dẫn điện.
Bước 2: Chụp ảnh bằng SEM
Khi chùm electron chiếu vào bề mặt mẫu, nó tạo ra hai loại tín hiệu:
Electron thứ cấp → cho thấy địa hình và đặc điểm bề mặt
Electron tán xạ ngược → làm nổi bật sự tương phản về thành phần
Các tín hiệu này được thu nhận và tái tạo thành hình ảnh có độ phân giải cao, thể hiện vi cấu trúc của vật liệu với độ chi tiết đáng kể.
Bước 3: Phân tích thành phần nguyên tố bằng EDX
Các electron năng lượng cao đánh bật electron ở lớp vỏ bên trong của nguyên tử, tạo ra các vị trí trống. Khi electron ở lớp vỏ bên ngoài chuyển xuống để lấp đầy những vị trí này, chúng phát ra tia X. Đặc biệt, mỗi nguyên tố phát ra tia X ở một mức năng lượng đặc trưng — về cơ bản có thể xem như “dấu vân tay” của nguyên tố đó.
Bước 4: Nhận dạng và định lượng
Đầu dò EDX thu nhận các tín hiệu tia X này và so sánh chúng với cơ sở dữ liệu tham chiếu bằng các thuật toán dựa trên tiêu chuẩn ISO 22309 và ASTM E1508. Qua đó, hệ thống có thể xác định các nguyên tố và tính toán nồng độ tương đối của chúng.
Độ chính xác điển hình
Các nguyên tố chính: ±1–2%
Các nguyên tố vi lượng: ±5–10%
Vì sao SEM-EDX nổi bật?
Đặc điểm
Ý nghĩa đối với bạn
Độ chính xác ở cấp độ vi mô
Phân tích thành phần tại những khu vực chỉ rộng vài micromet — lý tưởng để kiểm tra ranh giới hạt, tạp chất hoặc các khuyết tật cục bộ
Phân tích không phá hủy
Cấu trúc cốt lõi của mẫu vẫn được giữ nguyên, cho phép thực hiện các thử nghiệm tiếp theo bằng những kỹ thuật khác
Phân tích tích hợp
Dữ liệu vật lý và hóa học được thu thập đồng thời, giúp việc đối chiếu nhanh hơn và đáng tin cậy hơn
Thời gian trả kết quả nhanh
Kết quả sơ bộ trong vài phút; hoàn tất phân tích trong vòng 1–2 giờ
Tính linh hoạt cao
Có thể áp dụng cho kim loại, polymer, gốm sứ, vật liệu composite và chất bán dẫn
Những hạn chế của SEM-EDX là gì?
Không có công cụ nào hoàn hảo. Dưới đây là những yếu tố cần lưu ý khi sử dụng SEM-EDX:
Phát hiện các nguyên tố nhẹ: EDX gặp hạn chế khi phân tích các nguyên tố nhẹ hơn natri (số nguyên tử < 11). Hydro, heli và lithi hoàn toàn không thể được phát hiện.
Độ chính xác định lượng: Mặc dù có năng lực phân tích cao, SEM-EDX có thể kém chính xác hơn các kỹ thuật chuyên dụng như XRF hoặc ICP-MS khi cần phân tích định lượng nghiêm ngặt.
Yêu cầu chuẩn bị mẫu: Mẫu cần có bề mặt sạch và nhẵn. Quá trình này đôi khi mất nhiều thời gian và có thể làm thay đổi mẫu ở mức độ nhỏ.
Chi phí: Thiết bị SEM-EDX có chi phí đầu tư và bảo trì cao, đồng thời cần chuyên viên được đào tạo để vận hành. Vì vậy, chi phí cho mỗi lần phân tích thường cao hơn các phương pháp đơn giản hơn.
Ứng dụng thực tế trong nhiều ngành
Kim loại & Vật liệu
Nghiên cứu điển hình: SEM-EDX đã xác định sự phân tách sulfide tại ranh giới vết nứt trong một đường ống dẫn dầu bị hư hỏng, qua đó chỉ rõ nguyên nhân gốc rễ của sự cố (Journal of Failure Analysis and Prevention, Tập 18, 2018).
Xác minh thành phần hợp kim theo ASTM E1508
Phân tích sự phân tách pha và sự phân bố nguyên tố
Phát hiện nhiễm bẩn tại bề mặt tiếp giáp của lớp phủ
Điện tử
Nghiên cứu điển hình: SEM-EDX phát hiện sự nhiễm bẩn silicon trong các lớp liên kết vàng, nguyên nhân dẫn đến hư hỏng cảm biến MEMS (IEEE Transactions on Device and Materials Reliability, Tập 20, 2020).
Phân tích khuyết tật PCB và linh kiện
Kiểm tra chất lượng mối hàn
Đặc trưng vật liệu bán dẫn theo IEC 61249
Ô tô & Hàng không vũ trụ
Phân tích lỗi của các linh kiện kết cấu
Kiểm tra chất lượng mối hàn và các mối nối giữa những vật liệu khác nhau
Phân tích mài mòn và ăn mòn theo SAE J1757
Nghiên cứu & Phát triển và Vật liệu tiên tiến
Đặc trưng cấu trúc nano
Phân tích sự phân bố hạt trong vật liệu composite
Kiểm tra độ đồng đều của màng mỏng dùng cho linh kiện điện tử và pin mặt trời
Làm thế nào để lựa chọn nhà cung cấp dịch vụ SEM-EDX phù hợp?
Việc nhận được kết quả chính xác và có tính ứng dụng không chỉ phụ thuộc vào thiết bị, mà còn phụ thuộc vào chuyên môn của đội ngũ vận hành và phân tích. Khi lựa chọn phòng thí nghiệm, hãy xem xét các yếu tố sau:
Được công nhận theo ISO/IEC 17025 — tiêu chuẩn quốc tế hàng đầu dành cho các phòng thí nghiệm thử nghiệm và hiệu chuẩn
Thiết bị hiện đại, được bảo trì tốt — phân tích chính xác đòi hỏi thiết bị được hiệu chuẩn và cập nhật thường xuyên
Đội ngũ nhà khoa học và kỹ sư giàu kinh nghiệm — khả năng diễn giải dữ liệu SEM-EDX chuyên sâu cũng quan trọng không kém bản thân dữ liệu
Báo cáo toàn diện — báo cáo nên bao gồm hình ảnh SEM, phổ EDX, kết quả phân tích định lượng và diễn giải chuyên môn, thay vì chỉ cung cấp các con số thô
Vì sao nên lựa chọn ALS?
ALS Testing là phòng thí nghiệm được công nhận theo ISO/IEC 17025, với hơn 40 năm kinh nghiệm trong lĩnh vực phân tích vật liệu. Chúng tôi phục vụ các viện nghiên cứu, trường đại học và khách hàng công nghiệp trong nhiều lĩnh vực, cung cấp:
Phân tích SEM-EDX độ chính xác cao bằng các thiết bị hiện đại
Tư vấn chuyên môn và hướng dẫn kỹ thuật
Những thông tin có tính ứng dụng cao, giúp giải quyết vấn đề và nâng cao chất lượng sản phẩm
Dù bạn đang điều tra nguyên nhân hư hỏng của sản phẩm, phát triển vật liệu mới hay xác minh thông số kỹ thuật của nhà cung cấp, ALS Testing mang đến chiều sâu phân tích và chuyên môn khoa học cần thiết để bạn đưa ra những quyết định sáng suốt và tự tin.
Kết luận
SEM-EDX là một trong những công cụ mạnh mẽ nhất hiện nay để tìm hiểu vật liệu được cấu tạo từ gì và lý do chúng thể hiện các đặc tính nhất định. Bằng cách kết hợp hình ảnh có độ phân giải cao với phân tích thành phần nguyên tố chính xác trong cùng một quy trình, SEM-EDX cung cấp những thông tin mà các phương pháp thử nghiệm truyền thống khó có thể mang lại.
Việc lựa chọn một phòng thí nghiệm giàu kinh nghiệm và được công nhận sẽ đảm bảo rằng những thông tin thu được là chính xác, đáng tin cậy và thực sự hữu ích — dù phục vụ kiểm soát chất lượng, điều tra lỗi hay nghiên cứu tiên tiến.
Hãy liên hệ với ALS Testing Services (Thailand) Co., Ltd. ngay hôm nay để tìm hiểu cách phân tích SEM-EDX có thể giúp bạn phát triển những sản phẩm tốt hơn với sự tự tin cao hơn.
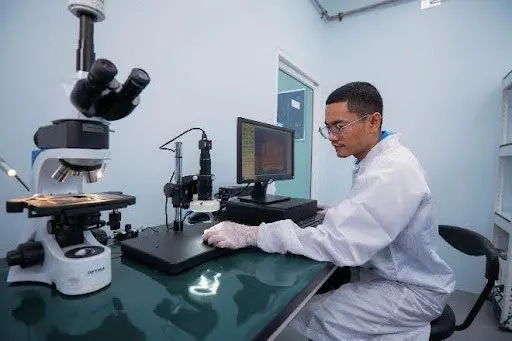
Tháng 9 13, 2026
Thử nghiệm vật liệu: Nền tảng của chất lượng, an toàn và khả năng tiếp cận thị trường toàn cầu
XEM THÊMTrong bối cảnh ngành sản xuất cạnh tranh ngày nay, thử nghiệm vật liệu không chỉ đơn thuần là một quy trình thường lệ — mà còn là khoản đầu tư chiến lược thể hiện cam kết của doanh nghiệp đối với chất lượng, an toàn và độ tin cậy. Đối với nhiều doanh nghiệp, đây cũng là chìa khóa bất ngờ giúp mở ra các cơ hội tiếp cận thị trường toàn cầu.
Bằng cách sớm phát hiện vật liệu không đạt tiêu chuẩn và thiết lập các tiêu chuẩn chất lượng đáng tin cậy, thử nghiệm vật liệu giúp xây dựng niềm tin mà khách hàng và đối tác thương mại yêu cầu. ALS Testing, thuộc mạng lưới ALS Global hoạt động tại hơn 70 quốc gia, trong đó có Thái Lan, mang đến năng lực thử nghiệm đẳng cấp thế giới cho các doanh nghiệp Thái Lan.
5 lĩnh vực chuyên môn về Thử nghiệm vật liệu tại ALS Testing
1. Kim loại & Lớp phủ
Thử nghiệm khả năng chống ăn mòn: Thử nghiệm phun muối, CASS (mô phỏng ăn mòn tăng tốc bằng các tác nhân hóa học chuyên dụng)
Thử nghiệm tính chất cơ học: Độ cứng, độ bền kéo, độ nén và độ va đập
Phân tích vi cấu trúc: SEM/EDX, XRD, XRF để xác định cấu trúc tinh thể và thành phần nguyên tố
2. Nhựa, Polymer & Vật liệu hóa học
Xác định các hợp chất hữu cơ bằng phương pháp quang phổ FT-IR
Thử nghiệm hồ quang Xenon để đánh giá sự phân hủy của nhựa do tác động của tia UV
Thử nghiệm độ thôi nhiễm — phát hiện các hóa chất giải phóng từ bao bì hoặc vật liệu tiếp xúc với dược phẩm/thực phẩm
3. Điện tử & Chất bán dẫn
Phân tích lỗi đối với PCB, PCBA và linh kiện điện tử, bao gồm phân tích mặt cắt và điều tra nguyên nhân hư hỏng
Kiểm tra độ sạch linh kiện và phân tích hạt: LPC, VDA 19 / ISO 16232
Phát hiện nguyên tố vi lượng và tạp chất: SEM/EDX, GC-MS, HPLC, IC
4. Vật liệu xây dựng & Mẫu môi trường
Phân tích chất gây ô nhiễm trong vật liệu xây dựng như xi măng, gốm sứ, thuốc trừ sâu và kim loại nặng
Thử nghiệm vật liệu phế thải và đất theo các tiêu chuẩn quốc tế
5. Mỹ phẩm, Thực phẩm & Dược phẩm
Kiểm tra chất gây dị ứng, chất gây ô nhiễm và nhiễm vi sinh
Thử nghiệm độ vô trùng đối với dược phẩm, kiểm tra giới hạn vi sinh đối với mỹ phẩm và phát hiện mầm bệnh trong sản phẩm thực phẩm
Thiết bị thử nghiệm tiên tiến tại ALS Testing
SEM/EDX — Phân tích vi cấu trúc & thành phần nguyên tố
Kính hiển vi điện tử quét kết hợp với phân tích tia X tán sắc năng lượng cung cấp hình ảnh bề mặt vật liệu có độ phân giải cao, giúp phát hiện các vết nứt, khuyết tật và hạt ngoại lai, đồng thời xác định chính xác thành phần nguyên tố. Phương pháp này đặc biệt phù hợp cho việc phân tích lỗi và kiểm soát chất lượng các linh kiện có độ chính xác cao, chẳng hạn như linh kiện điện tử và kim loại mạ.
FT-IR / HPLC / GC-MS / IC — Phân tích hóa học hữu cơ & vô cơ
Những thiết bị này đóng vai trò nền tảng trong hoạt động thử nghiệm hóa học, giúp xác định các hợp chất trong nhiều loại vật liệu, từ lớp phủ, nhựa, hương liệu và các chất dễ bay hơi đến kim loại nặng, muối khoáng và các hợp chất ion. Các phương pháp này được ứng dụng trong nhiều lĩnh vực như thực phẩm, mỹ phẩm, dược phẩm, điện tử và môi trường.
XRD / XRF — Phân tích cấu trúc tinh thể & lớp phủ
Sử dụng công nghệ tia X, XRD xác định các pha tinh thể trong những vật liệu như khoáng chất, gốm sứ và lớp phủ kim loại, đồng thời hỗ trợ phân tích ứng suất bên trong và kích thước tinh thể.
XRF giúp đo nhanh thành phần nguyên tố mà không làm hư hỏng mẫu. Cả hai phương pháp đều đóng vai trò thiết yếu trong việc xác minh vật liệu và đảm bảo chất lượng.
Thử nghiệm cơ học
Hệ thống toàn diện các phép thử nhằm đánh giá khả năng hoạt động và đặc tính vật lý của vật liệu:
Table
Phép thử
Mục đích
Thử nghiệm kéo
Đo khả năng chịu lực kéo và độ đàn hồi của vật liệu
Thử nghiệm độ cứng
Đánh giá khả năng chống trầy xước và mài mòn
Thử nghiệm va đập
Đánh giá khả năng hấp thụ năng lượng khi chịu lực đột ngột mà không bị gãy vỡ
Thử nghiệm nén
Đo khả năng chống nghiền và chịu tải trọng nén
Ngoài ra, các thử nghiệm mô phỏng môi trường đánh giá độ ổn định của vật liệu khi chịu các chu kỳ thay đổi nhiệt độ và độ ẩm lặp đi lặp lại, qua đó dự đoán khả năng hoạt động lâu dài trong điều kiện thực tế.
Thử nghiệm ứng suất môi trường
Mô phỏng các điều kiện thực tế trong phòng thí nghiệm:
Thử nghiệm phun muối — Mô phỏng sự ăn mòn ở khu vực ven biển do không khí chứa nhiều muối.
Thử nghiệm sốc nhiệt — Thực hiện các chu kỳ thay đổi nhiệt độ nhanh để đánh giá khả năng chống nứt và biến dạng.
Thử nghiệm phơi nhiễm UV / hồ quang Xenon — Mô phỏng sự xuống cấp của vật liệu do ánh nắng mặt trời và quá trình phong hóa ngoài trời.
5 lý do Thử nghiệm vật liệu thiết yếu cho sự phát triển kinh doanh toàn cầu
1. Xác minh chất lượng
Thử nghiệm xác nhận rằng vật liệu sản xuất đáp ứng các thông số kỹ thuật đã xác định. Nhựa phải có độ bền kéo và độ dẻo phù hợp. Kim loại phải chịu được tải trọng mà không trở nên giòn hoặc bị gãy. Thử nghiệm kỹ thuật ở cấp độ này là tuyến phòng vệ đầu tiên chống lại sự cố trong quá trình sản xuất và lỗi sản phẩm khi đưa vào sử dụng.
2. Đánh giá an toàn
Trước khi bất kỳ sản phẩm nào được đưa ra thị trường, thử nghiệm vật liệu sẽ đánh giá các rủi ro an toàn trong điều kiện sử dụng thực tế — từ các bộ phận pin có thể quá nhiệt và bắt lửa, lớp cách điện của dây dẫn phải chịu được dòng điện mà không bị nóng chảy, cho đến các linh kiện thiết bị y tế phải chịu được ứng suất cơ học mà không bị hư hỏng. Mỗi phép thử là một lớp bảo vệ cho người sử dụng cuối cùng.
3. Chứng nhận quốc tế & Tuân thủ quy định
Xuất khẩu sang thị trường toàn cầu đồng nghĩa với việc phải đáp ứng các quy định nghiêm ngặt về chất lượng, an toàn và môi trường. Thử nghiệm vật liệu giúp xác nhận sự phù hợp với các tiêu chuẩn quốc tế, bao gồm ISO, ASTM, RoHS và REACH, đảm bảo sản phẩm đủ điều kiện pháp lý để được bán tại các thị trường mục tiêu, đồng thời củng cố uy tín thương hiệu với người mua quốc tế.
4. Phân tích lỗi & Phòng ngừa thu hồi sản phẩm
Khi xảy ra hư hỏng — dù trên dây chuyền sản xuất hay sau khi sản phẩm được đưa ra thị trường — phân tích lỗi có hệ thống giúp xác định nguyên nhân gốc rễ thực sự, chẳng hạn như khuyết tật vật liệu, sai sót trong thiết kế hoặc các yếu tố bên ngoài. Việc xử lý dựa trên những phát hiện này giúp ngăn ngừa sự cố tái diễn, giảm các đợt thu hồi sản phẩm tốn kém và bảo vệ danh tiếng thương hiệu trong dài hạn.
5. Tuân thủ môi trường & sức khỏe (ESG)
Thử nghiệm vật liệu đóng vai trò quan trọng trong việc phát hiện các chất độc hại — chẳng hạn như chì, cadimi và các hợp chất hữu cơ dễ bay hơi (VOCs) — có thể tích tụ trong cơ thể và gây ảnh hưởng lâu dài đến sức khỏe. Việc thử nghiệm nghiêm ngặt ngay từ giai đoạn sản xuất giúp giảm rủi ro đối với sức khỏe người tiêu dùng và đưa doanh nghiệp phù hợp với khung ESG (Môi trường, Xã hội và Quản trị), yếu tố ngày càng được các nhà đầu tư, cơ quan quản lý và khách hàng trên toàn cầu coi trọng.
Đưa sản phẩm vươn ra thế giới cùng ALS Testing
Thử nghiệm vật liệu là chìa khóa giúp doanh nghiệp củng cố niềm tin về chất lượng, đáp ứng các yêu cầu pháp lý và tiếp cận thị trường toàn cầu. Với công nghệ đẳng cấp thế giới, các phòng thí nghiệm được công nhận quốc tế và chuyên môn sâu rộng trong nhiều ngành tại hơn 70 quốc gia, ALS Testing là đối tác đáng tin cậy mà các doanh nghiệp Thái Lan cần để:
Giảm thiểu rủi ro trong sản xuất và chất lượng
Đáp ứng các yêu cầu pháp lý quốc tế
Xây dựng niềm tin với khách hàng và đối tác thương mại toàn cầu
Mở rộng sang các thị trường quốc tế một cách tự tin và chắc chắn
Hãy lựa chọn ALS Testing làm đối tác chất lượng — và tự tin đưa doanh nghiệp của bạn vươn ra thị trường toàn cầu theo hướng bền vững.
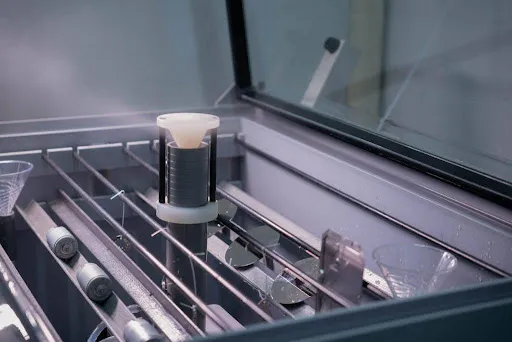
Tháng 9 13, 2026
Thử nghiệm phun muối: Bảo vệ sản phẩm của bạn trước khi đưa ra thị trường
XEM THÊMTrong lĩnh vực sản xuất, chất lượng bề mặt có thể quyết định sự thành công hay thất bại của một sản phẩm. Thử nghiệm phun muối — còn được gọi là thử nghiệm sương muối — là một trong những phương pháp được sử dụng phổ biến nhất để đánh giá khả năng chống ăn mòn của sản phẩm.
Từ các linh kiện kim loại và bộ phận bằng thép đến phụ tùng ô tô, thiết bị điện tử và thiết bị y tế, thử nghiệm này mô phỏng các điều kiện khắc nghiệt trong thực tế bên trong một buồng thử nghiệm được kiểm soát. Dung dịch natri clorua (NaCl) được phun liên tục dưới dạng sương mịn lên các mẫu thử.
Kết quả là gì? Doanh nghiệp có được thông tin rõ ràng và đáng tin cậy về thời gian sản phẩm có thể chịu được môi trường ăn mòn — trước khi sản phẩm rời khỏi nhà máy.
Những ngành nào cần Thử nghiệm phun muối?
Thử nghiệm phun muối có tính ứng dụng cao và phù hợp với nhiều lĩnh vực sản xuất khác nhau:
1. Ngành ô tô
Khung xe, cản xe, bu lông và ốc vít cần được đánh giá về độ bền lâu dài trong môi trường có mức độ ô nhiễm và nồng độ muối cao. Thử nghiệm phun muối giúp xác nhận rằng các linh kiện này có thể chịu được điều kiện thực tế trong suốt thời gian sử dụng dự kiến.
2. Ngành xây dựng
Các kết cấu kim loại được sử dụng trong tòa nhà và cầu đường cần thể hiện cả độ bền cơ học lẫn khả năng chống ăn mòn. Thử nghiệm phun muối giúp kiểm chứng độ an toàn và tuổi thọ của những vật liệu quan trọng này.
3. Ngành điện & điện tử
Các linh kiện điện và điện tử được lắp đặt ngoài trời hoặc trong điều kiện thời tiết thay đổi thường xuyên luôn có nguy cơ bị ăn mòn. Thử nghiệm giúp đảm bảo rằng các linh kiện này có thể chịu được tác động của môi trường mà không bị suy giảm hiệu suất.
4. Ngành hàng hải
Các bộ phận của tàu thuyền và động cơ hàng hải hoạt động trong một trong những môi trường có tính ăn mòn cao nhất trên Trái đất. Thử nghiệm phun muối mô phỏng sát điều kiện thực tế ngoài biển, trở thành phương pháp kiểm tra chất lượng lý tưởng đối với các vật liệu dùng trong ngành hàng hải.
5. Ngành sơn phủ kim loại
Đối với các lớp phủ như kẽm, crôm và sơn hoàn thiện, thử nghiệm giúp đánh giá mức độ hiệu quả của lớp phủ trong việc ngăn ngừa ăn mòn, đồng thời phát hiện những điểm yếu trong lớp bảo vệ.
6. Nội thất & thiết bị ngoài trời
Các sản phẩm như hàng rào sắt, cổng trang trí, bàn sân vườn và ghế ngoài trời thường xuyên tiếp xúc với hơi ẩm và muối trong không khí. Thử nghiệm phun muối giúp ngăn ngừa tình trạng rỉ sét sớm và hư hỏng kết cấu — những vấn đề có thể nhanh chóng ảnh hưởng đến uy tín thương hiệu.
3 Lợi ích chính của Thử nghiệm phun muối
1. Phát hiện vấn đề trước khi giao hàng
Thử nghiệm phun muối đóng vai trò như một bước kiểm tra chất lượng cuối cùng — giúp phát hiện các điểm yếu về khả năng chống ăn mòn trước khi sản phẩm đến tay khách hàng. Nếu sản phẩm bị ăn mòn nhanh hơn dự kiến, đội ngũ kỹ thuật có thể sử dụng dữ liệu đó để cải thiện công thức lớp phủ, lựa chọn vật liệu phù hợp hơn hoặc tối ưu bao bì — từ đó ngăn ngừa sự cố trong quá trình sử dụng đối với phụ tùng ô tô, thiết bị điện và dụng cụ công nghiệp.
2. Thúc đẩy cải tiến sản phẩm liên tục
Dữ liệu thu được từ thử nghiệm phun muối mang lại những thông tin hữu ích cho quá trình phát triển sản phẩm lâu dài — từ việc tinh chỉnh công thức lớp phủ, chuyển sang vật liệu bền hơn cho đến thiết kế lại quy trình sản xuất. Kết quả là doanh nghiệp có thể tạo ra những sản phẩm có tuổi thọ sử dụng dài hơn và hoạt động ổn định trong điều kiện thực tế của khách hàng.
3. Củng cố uy tín thương hiệu
Trong thị trường cạnh tranh ngày nay, khách hàng và đối tác đưa ra quyết định dựa trên niềm tin và chất lượng đã được kiểm chứng. Kết quả thử nghiệm từ phòng thí nghiệm được công nhận quốc tế cho thấy cam kết của doanh nghiệp đối với chất lượng vượt trội, đồng thời mang lại cho thương hiệu một lợi thế chất lượng rõ ràng và đáng tin cậy.
ALS Testing cung cấp kết quả Thử nghiệm phun muối đáng tin cậy như thế nào?
Mặc dù một số nhà máy có thiết bị thử nghiệm cơ bản để sử dụng nội bộ, chỉ phòng thí nghiệm chuyên nghiệp được công nhận mới có thể cung cấp kết quả được công nhận trên phạm vi quốc tế, có giá trị tham chiếu khi xuất khẩu và được các đối tác toàn cầu chấp nhận.
Dưới đây là những yếu tố tạo nên sự khác biệt trong phương pháp của ALS Testing:
Phòng thí nghiệm được công nhận theo ISO/IEC 17025
Tất cả các thử nghiệm phun muối tại ALS đều được thực hiện trong phạm vi công nhận đầy đủ theo ISO/IEC 17025, dựa trên hai trụ cột chính:
Năng lực kỹ thuật — Các thử nghiệm được thực hiện bằng thiết bị đã hiệu chuẩn, bởi đội ngũ chuyên viên được đào tạo, theo các quy trình tiêu chuẩn hóa. Điều này đảm bảo mọi kết quả đều chính xác, nhất quán và có khả năng truy xuất.
Hệ thống quản lý chất lượng — Khác với chứng nhận ISO 9001 nói chung, ISO/IEC 17025 được thiết kế riêng cho các phòng thí nghiệm thử nghiệm và hiệu chuẩn, đảm bảo mọi bước trong quy trình làm việc đều được thực hiện có hệ thống, minh bạch và được kiểm soát chất lượng.
Kiểm soát nghiêm ngặt các thông số bằng thiết bị đã hiệu chuẩn
Mọi thông số trong quy trình thử nghiệm phun muối — bao gồm nồng độ, nhiệt độ, tốc độ phun và thời gian thử nghiệm — đều được kiểm soát nghiêm ngặt bằng các thiết bị đã hiệu chuẩn, do các kỹ thuật viên giàu kinh nghiệm vận hành. Điều này đảm bảo kết quả có cơ sở khoa học, có thể chứng minh và có khả năng tái lập.
Báo cáo rõ ràng kèm diễn giải khoa học chuyên môn
Báo cáo thử nghiệm bao gồm hồ sơ chi tiết về các quan sát, hình ảnh và điều kiện môi trường tại từng khoảng thời gian kiểm tra. Kết quả được các nhà khoa học có chuyên môn phân tích và diễn giải, đưa ra đánh giá đạt/không đạt rõ ràng dựa trên các tiêu chuẩn ngành hoặc yêu cầu cụ thể của khách hàng.
Tư vấn kỹ thuật & Giải pháp xác định nguyên nhân gốc rễ
Khi sản phẩm không đáp ứng tiêu chuẩn, các chuyên gia của chúng tôi không chỉ báo cáo kết quả — họ còn điều tra nguyên nhân gốc rễ. Dù vấn đề xuất phát từ việc xử lý bề mặt chưa phù hợp, quá trình phủ lớp phủ không đồng nhất hay những điểm yếu liên quan đến vật liệu, ALS sẽ đưa ra các khuyến nghị rõ ràng và có tính ứng dụng cao để giải quyết vấn đề.
Nâng cao tiêu chuẩn sản phẩm cùng ALS Testing
Trong bối cảnh ngành sản xuất ngày càng cạnh tranh, việc sở hữu kết quả thử nghiệm đáng tin cậy được công nhận quốc tế không còn là lựa chọn — mà là yếu tố thiết yếu để tiếp cận thị trường và củng cố niềm tin của khách hàng.
ALS Testing cung cấp dịch vụ Thử nghiệm phun muối toàn diện, độ chính xác cao, giúp doanh nghiệp:
Phát hiện vấn đề trước khi giao sản phẩm
Giảm nguy cơ sản phẩm thất bại trên thị trường và phát sinh yêu cầu bảo hành
Sử dụng kết quả thử nghiệm để thúc đẩy cải tiến sản phẩm
Xây dựng niềm tin vững chắc hơn với khách hàng và các đối tác OEM
Hãy lựa chọn ALS Testing cho nhu cầu Thử nghiệm phun muối của bạn — và tự tin tiến gần hơn đến chất lượng sản phẩm đẳng cấp thế giới.
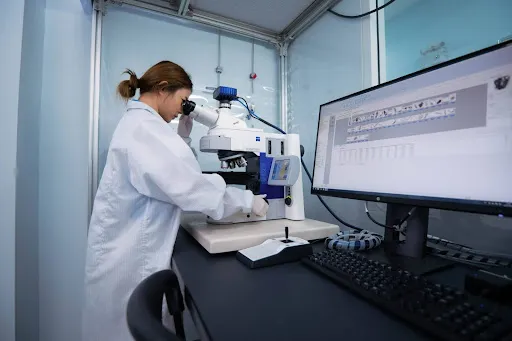
Tháng 9 13, 2026
Phân tích bụi & hạt: Tiêu chuẩn độ sạch mà doanh nghiệp của bạn không thể bỏ qua
XEM THÊMTrong các ngành công nghiệp như ô tô, điện tử và thiết bị y tế, độ sạch không phải là yếu tố có thể xem nhẹ — mà là một yêu cầu thiết yếu. Ngay cả những hạt bụi siêu nhỏ cũng có thể làm ảnh hưởng đến chất lượng sản phẩm, dẫn đến các đợt thu hồi tốn kém và gây tổn hại đến danh tiếng thương hiệu. Vì vậy, Phân tích bụi (Phân tích hạt) là một bước quan trọng giúp các nhà sản xuất đảm bảo sản phẩm đáp ứng cả tiêu chuẩn trong nước và quốc tế.
ALS Testing Services (Thailand), thành viên của mạng lưới ALS Global với hơn 40 năm kinh nghiệm trong lĩnh vực thử nghiệm và kiểm định chất lượng, cung cấp dịch vụ phân tích bụi toàn diện, được công nhận theo các tiêu chuẩn quốc tế — hỗ trợ doanh nghiệp nâng cao chất lượng sản phẩm và giảm thiểu rủi ro trong sản xuất.
Phân tích bụi là gì?
Phân tích bụi là quy trình phát hiện, đo lường và phân loại các chất gây ô nhiễm dạng hạt có trong linh kiện, sản phẩm hoàn thiện hoặc môi trường sản xuất. Bằng cách sử dụng các công cụ và tiêu chuẩn chuyên dụng, phương pháp này đánh giá liệu mức độ nhiễm bẩn có ảnh hưởng đến:
Chất lượng và hiệu suất sản phẩm
Các yêu cầu về an toàn
Các tiêu chuẩn quốc tế như VDA 19 (Độ sạch kỹ thuật của linh kiện) và ISO 16232:2018 (Độ sạch của linh kiện trong sản xuất ô tô)
Dịch vụ Phân tích bụi 3 bước của ALS Testing
Bước 1: Xác nhận các thông số chiết tách
Trước khi bắt đầu phân tích, chúng tôi xác minh rằng phương pháp chiết tách hạt phù hợp với linh kiện cụ thể của bạn. Quy trình này bao gồm 6 lần chiết tách lặp lại, được phân tích bằng Thiết bị phân tích hạt nhằm đảm bảo độ chính xác và tuân thủ đầy đủ các tiêu chí của VDA 19 / ISO 16232.
Bước 2: Phân tích hạt
Sau khi phương pháp chiết tách được xác nhận, các hạt thu được sẽ được phân loại thành ba nhóm chính:
Table
Nhóm
Ví dụ
Hạt kim loại
Mạt sắt, nhôm và đồng phát sinh do mài mòn và gia công
Hạt phi kim loại
Hạt nhựa, cao su hoặc bụi từ môi trường
Sợi
Sợi vải từ vật liệu dệt, bộ lọc hoặc vật liệu đóng gói
Kết quả phân tích sẽ chỉ rõ số lượng, kích thước và loại của từng hạt, giúp nhà sản xuất đánh giá liệu linh kiện có đáp ứng các tiêu chuẩn về độ sạch hay không, đồng thời lập kế hoạch bảo trì chính xác.
Bước 3: Phân tích chuyên sâu
Khi cần xác định chi tiết hơn, ALS Testing cung cấp các công nghệ phân tích tiên tiến:
SEM/EDX (Kính hiển vi điện tử quét kết hợp phân tích tia X tán sắc năng lượng) — xác định thành phần nguyên tố của các hạt kim loại.
FTIR (Quang phổ hồng ngoại biến đổi Fourier) — xác định các hạt phi kim loại như nhựa, cao su và sợi tự nhiên.
4 Lợi ích Kinh doanh của Phân tích bụi
1. Giảm nguy cơ thu hồi sản phẩm
Bằng cách phát hiện chất gây ô nhiễm trước khi sản phẩm đến tay khách hàng, phân tích bụi giúp doanh nghiệp xử lý vấn đề ngay từ nguồn — ngăn ngừa các đợt thu hồi tốn kém, tổn thất kinh tế và ảnh hưởng đến niềm tin của khách hàng.
2. Tự tin cạnh tranh trên thị trường toàn cầu
Các thị trường quốc tế — đặc biệt là ngành ô tô, điện tử và thiết bị y tế — áp dụng những yêu cầu nghiêm ngặt về độ sạch. Phân tích bụi tuân thủ tiêu chuẩn giúp xác nhận rằng sản phẩm của bạn đã sẵn sàng đáp ứng các thị trường này, từ đó mở ra những cơ hội thương mại mới.
3. Nâng cao hiệu quả quy trình sản xuất
Dữ liệu về hạt cho thấy tỷ lệ nhiễm bẩn và nguồn gốc của chúng — có thể đến từ máy móc, môi trường làm việc hoặc các công đoạn lắp ráp. Những thông tin có tính ứng dụng cao này giúp nhà sản xuất loại bỏ các điểm rủi ro và tối ưu hóa hoạt động sản xuất một cách lâu dài.
4. Xây dựng niềm tin với khách hàng và đối tác
Kết quả thử nghiệm từ phòng thí nghiệm được công nhận theo ISO/IEC 17025 là bằng chứng cụ thể về chất lượng, giúp khách hàng và đối tác yên tâm rằng sản phẩm của bạn được kiểm soát chất lượng nghiêm ngặt. Đây là nền tảng vững chắc để xây dựng các mối quan hệ kinh doanh lâu dài.
Những ngành nào được hưởng lợi từ Phân tích bụi?
Phân tích bụi không chỉ giới hạn trong ngành ô tô. Dưới đây là cách dịch vụ này tạo ra giá trị cho nhiều lĩnh vực khác nhau:
Thực phẩm & Đồ uống
Bụi và các hạt phát sinh từ bao bì, máy móc hoặc môi trường có thể làm nhiễm bẩn sản phẩm thực phẩm và khiến sản phẩm không đáp ứng các tiêu chuẩn an toàn như HACCP, GMP hoặc ISO 22000. Phân tích hạt của ALS giúp xác định loại và nguồn gốc chất gây ô nhiễm, từ đó đưa ra các biện pháp khắc phục phù hợp, chẳng hạn như cải thiện quy trình đóng gói hoặc nâng cấp hệ thống lọc không khí.
Mỹ phẩm & Chăm sóc cá nhân
Trong quá trình sản xuất sản phẩm chăm sóc da và mỹ phẩm, các hạt siêu nhỏ — như bụi, sợi hoặc mảnh vụn vật liệu — có thể gây kích ứng da, phản ứng bất lợi hoặc làm suy giảm chất lượng sản phẩm. Phân tích bụi giúp nhà sản xuất xác định và loại bỏ các nguồn nhiễm bẩn trước khi sản phẩm đến tay người tiêu dùng.
Năng lượng & Hóa dầu
Các hạt bụi, mảnh vụn kim loại và cặn lắng có thể gây tắc nghẽn, làm tăng tốc độ mài mòn và gây hư hỏng thiết bị, từ đó làm gián đoạn hoạt động. Phân tích hạt định kỳ giúp duy trì độ sạch của đường ống, hệ thống thủy lực và thiết bị xử lý, đồng thời đảm bảo an toàn và hiệu quả vận hành.
Nâng cao tiêu chuẩn chất lượng cùng ALS Testing Services
Trong bối cảnh công nghiệp cạnh tranh cao hiện nay, tiêu chuẩn về độ sạch không chỉ là một hạng mục cần hoàn thành — mà còn là công cụ chất lượng mang tính chiến lược. Việc bỏ qua phân tích bụi có thể dẫn đến lỗi sản phẩm, không tuân thủ quy định và tổn hại danh tiếng; những hậu quả này thường tốn kém hơn nhiều so với chi phí kiểm nghiệm.
ALS Testing Services (Thailand) là đối tác đáng tin cậy của bạn, được hỗ trợ bởi hơn 40 năm kinh nghiệm của ALS Global, các tiêu chuẩn phân tích đẳng cấp quốc tế, công nghệ tiên tiến và những báo cáo rõ ràng, có tính ứng dụng cao — giúp doanh nghiệp cải thiện chất lượng, nâng cao năng lực cạnh tranh và phát triển bền vững.
Tự tin đạt độ sạch đẳng cấp thế giới — cùng ALS Testing Services.
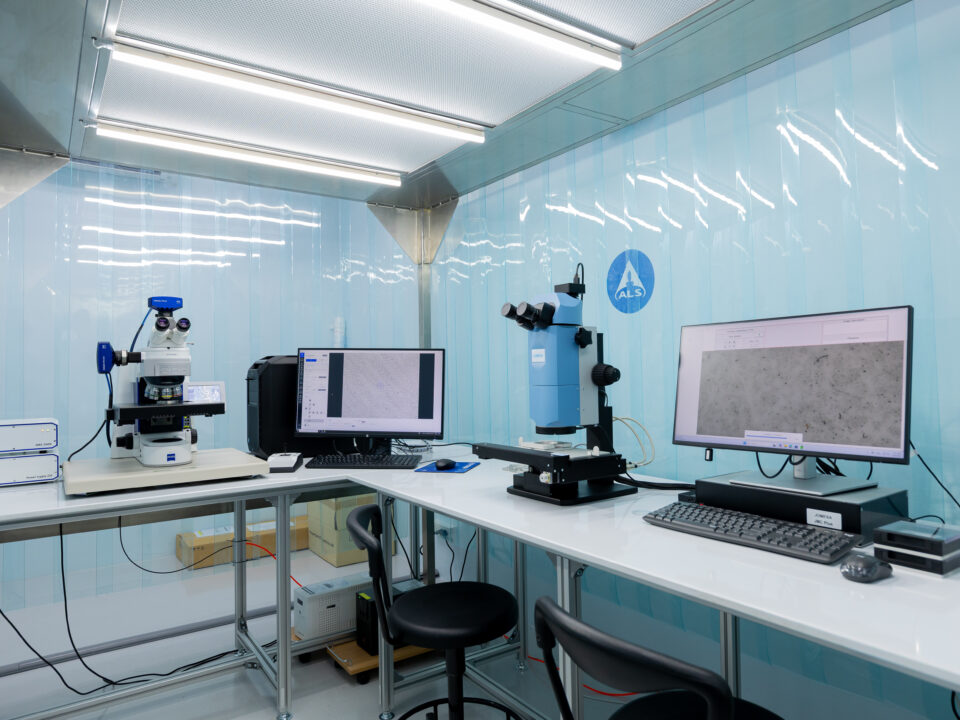
Tháng 7 27, 2026
Kiểm tra Độ sạch Hạt: Yếu tố Chất lượng Vô hình trong Sản xuất Ô tô
XEM THÊMTrong ngành công nghiệp ô tô, độ chính xác là tất cả
Trong ngành công nghiệp ô tô, độ chính xác là tất cả. Vô số linh kiện hoạt động trong hệ thống thủy lực, mạch dầu và các cơ chế tinh tế nơi ngay cả hạt ngoại vật nhỏ nhất cũng có thể gây ra vấn đề nghiêm trọng. Tuy nhiên, một yếu tố chất lượng mà các nhà sản xuất thường bỏ qua — mặc dù có tác động đáng kể — là độ sạch hạt.
Các mảnh kim loại vi mô, mảnh nhựa hoặc sợi nhỏ vô hình với mắt thường có thể âm thầm ảnh hưởng đến hiệu suất và tuổi thọ của các linh kiện quan trọng. Đó là lý do tại sao phân tích hạt không còn chỉ là một nhiệm vụ kiểm tra — mà là trụ cột cốt lõi của bất kỳ hệ thống quản lý chất lượng mạnh mẽ nào.
Các Tiêu chuẩn Đằng sau Khoa học: VDA 19 & ISO 16232
Hai tiêu chuẩn được công nhận quốc tế điều chỉnh kiểm tra độ sạch hạt trong thế giới ô tô:
Tiêu chuẩn
Vai trò
VDA 19
Cung cấp hướng dẫn quy trình và phương pháp thử nghiệm
ISO 16232
Thiết lập tiêu chí chung cho giao tiếp giữa OEM và nhà cung cấp
Sử dụng cả hai tiêu chuẩn cùng nhau đảm bảo rằng kết quả phân tích hạt có thể so sánh toàn cầu, có thể truy xuất và đáng tin cậy — giúp các nhà máy dễ dàng hơn trong việc đánh giá chất lượng và đáp ứng kỳ vọng OEM.
Tại sao Điều này Quan trọng?
Ngay cả các hạt chỉ vài micron cũng có thể kích hoạt các sự cố bất ngờ, chẳng hạn như:
🔴 Tắc nghẽn kênh dầu trong hệ thống thủy lực
⚙️ Tăng ma sát và mài mòn trong các bộ phận chuyển động chính xác
🔧 Cứng hóa các linh kiện cơ học, làm giảm khả năng phản hồi
⚡ Tín hiệu sai trong hệ thống điện tử, gây ra sự cố
💡 Hãy nghĩ về phân tích hạt như một kiểm tra sức khỏe phòng ngừa cho dây chuyền sản xuất của bạn — xác định rủi ro ô nhiễm trước khi chúng trở thành sự cố thực tế.
Cách Phân tích Hạt Hoạt động: Quy trình 2 Bước
📌 Bước 1: Kiểm tra Suy giảm — Xác nhận Thông số Chiết xuất
Bước đầu tiên theo VDA 19 là Kiểm tra Suy giảm, xác minh rằng phương pháp chiết xuất hạt phù hợp với linh kiện cụ thể đang được kiểm tra. Điều này xác nhận rằng tất cả các hạt có khả năng gây ô nhiễm được chiết xuất nhất quán — không có sự biến đổi do thiết bị hoặc phương pháp luận gây ra.
⚠️ Nếu Kiểm tra Suy giảm không đạt, nó báo hiệu sự không ổn định trong quy trình sản xuất hoặc làm sạch — phải được khắc phục trước khi tiến hành phân tích chính.
📌 Bước 2: Phân tích Hạt — Phân loại và Định lượng
Sau khi chiết xuất được xác nhận, các hạt được phân loại thành ba nhóm:
🔵 Kim loại — mảnh kim loại hoặc mảnh vỡ từ gia công
🟡 Phi kim loại — nhựa, cao su hoặc các hạt rắn khác
🟢 Sợi — chất gây ô nhiễm dạng sợi từ bao bì hoặc lắp ráp
Phân loại này cho các nhà sản xuất biết không chỉ có bao nhiêu hạt hiện diện, mà còn loại nào, kích thước nào và — quan trọng hơn — chúng đến từ đâu: gia công, lắp ráp, hoàn thiện bề mặt hoặc thậm chí bao bì linh kiện.
4 Lợi ích Kinh doanh Thực sự của Kiểm tra Hạt Đẳng cấp Thế giới
1. 💰 Giảm Phế phẩm và Chi phí Sản xuất
Khi nguồn gốc ô nhiễm được xác định chính xác, các hành động khắc phục có mục tiêu — chẳng hạn như cải thiện các bước rửa hoặc thêm bảo vệ chống bụi — dẫn trực tiếp đến tỷ lệ phế phẩm thấp hơn và sản lượng sản xuất ổn định hơn.
2. 🏆 Tăng cường Uy tín Nhà cung cấp với OEM
Báo cáo theo ISO 16232 có nghĩa là kết quả của bạn nói một ngôn ngữ chung mà OEM hiểu và tin tưởng — loại bỏ khoảng cách diễn giải và định vị nhà máy của bạn là nhà cung cấp đáng tin cậy, được kiểm soát chất lượng.
3. 📊 Cho phép Giám sát Quy trình Liên tục
Dữ liệu hạt cho phép các nhà máy theo dõi xu hướng độ sạch theo thời gian, cho phép lập kế hoạch bảo trì chủ động và ngăn ngừa các vấn đề chất lượng không bao giờ đến tay khách hàng.
4. 🎯 Xây dựng Nền tảng cho Sản xuất Không Lỗi
Bằng cách kiểm soát chất lượng ở cấp độ hạt, các nhà máy có thể phát hiện các lỗi hoàn toàn vô hình với mắt thường — tiến dần đến mục tiêu Không Lỗi (Zero Defect) thông qua các cải tiến dựa trên dữ liệu, có mục tiêu chính xác.
Kiểm tra Độ sạch Hạt Toàn diện với ALS Testing
Đối với các nhà sản xuất cam kết cải thiện độ sạch có hệ thống, việc tiến hành phân tích hạt theo VDA 19 và ISO 16232 trong phòng thí nghiệm được công nhận ISO/IEC 17025 là một bước thiết yếu — một bước giảm rủi ro chất lượng và điều chỉnh quy trình của bạn phù hợp với kỳ vọng của các nhà sản xuất ô tô toàn cầu.
ALS Testing cung cấp dịch vụ toàn diện đầu cuối bao gồm mọi giai đoạn:
⚙️ Thiết kế điều kiện chiết xuất tùy chỉnh cho từng loại linh kiện
🔬 Lọc, đếm hạt và phân loại
📊 Phân loại theo tiêu chí VDA 19 / ISO 16232
📋 Báo cáo chi tiết sẵn sàng để gửi trực tiếp cho OEM
Kết quả có thể được áp dụng ngay lập tức để:
✅ Cải thiện quy trình sản xuất
✅ Lập kế hoạch giảm chất thải
✅ Thiết lập tiêu chuẩn độ sạch nội bộ phù hợp với mục tiêu kinh doanh của bạn
💡 Dù bạn đang muốn ổn định sản xuất, giảm phế phẩm, tăng cường sự phù hợp với OEM hay đặt nền móng cho Sản xuất Không Lỗi — phân tích độ sạch hạt với ALS Testing là bước đầu tiên tự tin để đạt được điều đó.
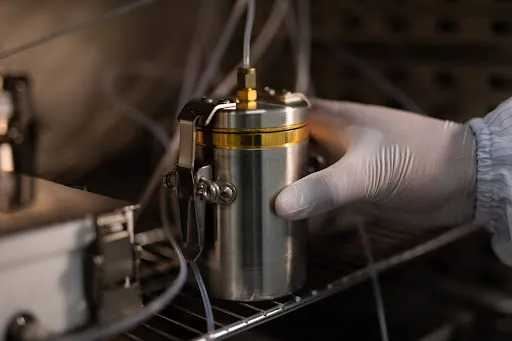
Tháng 7 27, 2026
Kiểm tra GC-MS: Khoa học Đằng sau Các Sản phẩm An toàn và Chất lượng Cao
XEM THÊMTrong thế giới ngày nay, nơi kiểm soát chất lượng sản phẩm và an toàn là không thể thương lượng đối với bất kỳ doanh nghiệp nào, GC-MS (Sắc ký Khí–Khối phổ) đã nổi lên như một trong những công cụ phân tích mạnh mẽ nhất hiện có — mang lại cho doanh nghiệp sự tự tin rằng sản phẩm của họ thực sự an toàn và đạt tiêu chuẩn.
Trong bài viết này, chúng tôi sẽ phân tích GC-MS là gì, tại sao nó quan trọng trong các ngành công nghiệp (đặc biệt là thực phẩm), và cách ALS Testing Services (Thái Lan) có thể hỗ trợ doanh nghiệp của bạn với chuyên môn kiểm tra đẳng cấp thế giới
GC-MS là gì? Quy trình 4 Bước được Giải thích
GC-MS là kỹ thuật phân tích hóa học tiên tiến kết hợp hai thiết bị mạnh mẽ:
🔬 GC (Sắc ký Khí) — tách các hợp chất riêng lẻ trong mẫu
⚖️ MS (Khối phổ) — xác định và đo lường từng hợp chất bằng cách phân tích khối lượng và cấu trúc hóa học của nó
Cùng nhau, chúng cho phép các nhà khoa học xác định và định lượng các chất trong mẫu với độ chính xác, tốc độ và chi tiết vượt trội.
Đây là cách quy trình hoạt động, từng bước một:
📌 Bước 1: Bơm Mẫu
Mẫu — được chuẩn bị dưới dạng lỏng hoặc khí — được bơm chính xác vào thiết bị GC thông qua bộ bơm tự động. Khí mang sau đó vận chuyển nó vào cột tách. Nhiệt độ và áp suất được kiểm soát cẩn thận ở giai đoạn này để bảo toàn tính toàn vẹn của mẫu và đảm bảo kết quả chính xác.
📌 Bước 2: Tách Hợp chất
Bên trong cột GC — một ống siêu mỏng, dài được phủ bằng vật liệu đặc biệt — các hợp chất riêng lẻ di chuyển với tốc độ khác nhau tùy thuộc vào ái lực hóa học của chúng với lớp phủ và điểm sôi của chúng. Điều này khiến mỗi hợp chất thoát ra khỏi cột vào thời điểm khác nhau, tách hỗn hợp thành các thành phần riêng lẻ, từng cái một.
📌 Bước 3: Phát hiện Hợp chất
Sau khi tách, mỗi hợp chất đi vào máy khối phổ, nơi các phân tử của nó được chuyển đổi thành ion thông qua quá trình ion hóa (sử dụng năng lượng điện hoặc ánh sáng). MS sau đó đo tỷ lệ khối lượng-điện tích (m/z) của mỗi ion — về cơ bản là “dấu vân tay” độc đáo cho mỗi chất.
📌 Bước 4: Phân tích và Xác định Dữ liệu
Đầu ra MS được chuyển đổi thành biểu đồ phổ khối, hiển thị sự phân bố và cường độ của các ion. Phần mềm phân tích sau đó so sánh phổ này với cơ sở dữ liệu tham chiếu lớn về các chữ ký hóa học đã biết để xác định chính xác chất nào hiện diện — và với số lượng bao nhiêu. Dữ liệu này tạo thành nền tảng để đánh giá an toàn và chất lượng sản phẩm.
Tại sao GC-MS Quan trọng: Lợi ích Chính cho Doanh nghiệp của Bạn
GC-MS đóng vai trò quan trọng trong nhiều ngành công nghiệp — thực phẩm & đồ uống, dược phẩm, khoa học môi trường và hóa chất. Đây là lý do tại sao nó không thể thiếu:
🔬 Phân tích Hóa học và Chất gây Ô nhiễm Chi tiết Cao
GC-MS có thể phát hiện nhiều loại hợp chất hữu cơ phức tạp ở mức nồng độ cực thấp — từ dư lượng thuốc trừ sâu trong thực phẩm, đến độc chất môi trường, đến chất gây ô nhiễm trong các sản phẩm y tế.
🛡️ Đảm bảo Chất lượng và An toàn Sản phẩm
Đối với các doanh nghiệp sản xuất sản phẩm đòi hỏi tiêu chuẩn an toàn cao — thực phẩm, mỹ phẩm, dược phẩm hoặc thiết bị y tế — kiểm tra GC-MS xác nhận rằng sản phẩm không chứa các chất có hại, mang lại sự yên tâm cho cả bạn và khách hàng của bạn.
📋 Hỗ trợ Tuân thủ Quy định
Nhiều quốc gia và ngành công nghiệp yêu cầu kiểm tra nghiêm ngặt về dư lượng hóa chất và chất gây ô nhiễm. GC-MS là công cụ hàng đầu để đáp ứng các yêu cầu này, giúp doanh nghiệp tránh phạt tiền, thu hồi sản phẩm và các hình phạt quy định.
🏆 Đạt được Lợi thế Cạnh tranh
Được hỗ trợ bởi dữ liệu phân tích chính xác, doanh nghiệp có thể truyền đạt an toàn và chất lượng sản phẩm đến khách hàng và đối tác một cách tự tin — xây dựng sự tin tưởng lâu dài và tăng trưởng thị trường bền vững.
Tại sao Chọn ALS Testing cho GC-MS?
🎯 Độ chính xác Cao với Thiết bị Hiện đại, Tiêu chuẩn Quốc tế
ALS Testing vận hành các thiết bị GC-MS hiện đại nhất trong hệ thống quản lý chất lượng nghiêm ngặt được chứng nhận theo ISO/IEC 17025 — tiêu chuẩn quốc tế cho các phòng thí nghiệm kiểm tra và hiệu chuẩn. Điều này có nghĩa là kết quả chính xác, đáng tin cậy và được công nhận toàn cầu.
🔄 Dịch vụ Toàn diện — Từ Mẫu đến Báo cáo
Dịch vụ đầy đủ của chúng tôi bao gồm mọi bước: tiếp nhận và chuẩn bị mẫu chuyên nghiệp, phân tích thiết bị tiên tiến và cung cấp báo cáo rõ ràng, chi tiết và dễ hiểu — để bạn có thể hành động dựa trên kết quả ngay lập tức.
🧪 Hỗ trợ Nhiều Loại Mẫu
Dù mẫu của bạn là thực phẩm, nước, đất, không khí, mỹ phẩm hay sản phẩm công nghiệp, dịch vụ GC-MS của chúng tôi được xây dựng để xử lý tất cả — đáp ứng nhu cầu đa dạng của các doanh nghiệp thuộc nhiều lĩnh vực.
👨🔬 Tư vấn Chuyên sâu từ Chuyên gia
Đội ngũ chuyên gia của chúng tôi không chỉ đưa cho bạn các con số — họ hướng dẫn bạn qua các kết quả, giúp bạn hiểu những hiểu biết sâu sắc hơn để bạn có thể cải thiện quy trình sản xuất và kiểm soát chất lượng một cách hiệu quả.
🌟 Kiểm tra Sản phẩm của Bạn với GC-MS Đẳng cấp Thế giới tại ALS Testing Services
GC-MS không chỉ là một kỹ thuật phòng thí nghiệm — đó là một công cụ kinh doanh chiến lược giúp:
✅ Giảm rủi ro sản xuất
✅ Tăng cường niềm tin thị trường
✅ Nâng cao tiêu chuẩn sản phẩm
Với kinh nghiệm đã được chứng minh và công nghệ tiên tiến, ALS Testing Services (Thái Lan) là đối tác đáng tin cậy bạn cần cho kiểm tra GC-MS toàn diện, được công nhận quốc tế.
💡 Đưa doanh nghiệp của bạn lên tầm chất lượng và an toàn mới — và bước vào một tiêu chuẩn tự tin mới với ALS Testing.
Tháng 7 27, 2026
Ăn mòn trong Kỷ nguyên EV: Tại sao Kiểm tra Phun Muối Quan trọng hơn Bao giờ hết
XEM THÊMKhi ngành công nghiệp ô tô chuyển sang kỷ nguyên xe điện (EV)
Khi ngành công nghiệp ô tô chuyển sang kỷ nguyên xe điện (EV), vô số linh kiện đang được thiết kế lại để nhẹ hơn, tiết kiệm năng lượng hơn và có khả năng xử lý các hệ thống điện điện áp cao. Các EV hiện đại không còn được chế tạo từ thép đơn thuần — chúng kết hợp hợp kim nhôm, kim loại hỗn hợp, nhựa và điện tử mở rộng, tất cả hoạt động cùng nhau trong các cấu trúc ngày càng phức tạp.
Nhưng sự phức tạp đó đi kèm với một rủi ro ẩn: ăn mòn.
Thách thức Ăn mòn trong Xe điện
Cấu trúc đa vật liệu của EV tạo ra một số lỗ hổng ăn mòn, bao gồm:
🔴 Ăn mòn cục bộ (rỗ) trên các linh kiện nhôm và hợp kim
⚡ Ăn mòn galvanic tại các mối nối nơi các kim loại khác nhau gặp nhau
💧 Suy giảm các đầu nối điện và thanh cái do sương muối và độ ẩm
Những rủi ro này đặc biệt đáng kể ở các khu vực ven biển có độ ẩm cao hoặc môi trường đô thị ô nhiễm nặng, nơi ăn mòn có thể tăng tốc nhanh hơn nhiều so với kỹ sư dự đoán — gây rủi ro cho an toàn người dùng lâu dài.
Các khu vực dễ bị tổn thương nhất trong EV bao gồm:
🚗 Tấm cấu trúc gầm xe
🔋 Cụm pin và giá đỡ lắp đặt
🔌 Đầu nối điện và khay dây điện
❄️ Ống làm mát pin và tấm tản nhiệt
Đối với cả nhà cung cấp linh kiện và nhà sản xuất thiết bị gốc (OEM), quản lý ăn mòn không chỉ là về thẩm mỹ — nó ảnh hưởng trực tiếp đến an toàn, độ tin cậy và chi phí dài hạn. Đây là nơi Kiểm tra Phun Muối trở nên thiết yếu.
Kiểm tra Phun Muối có thể cho Bạn biết gì về Linh kiện EV?
Kiểm tra Phun Muối (còn được gọi là Kiểm tra Sương Muối) mô phỏng môi trường khắc nghiệt với sương muối liên tục và độ ẩm cao để đánh giá mức độ chống ăn mòn của linh kiện. Đây là những gì nó có thể tiết lộ:
1. ⏱️ Khi nào Ăn mòn Xuất hiện Đầu tiên
Một trong những chỉ số chính là ghi lại chính xác thời điểm gỉ sét hoặc thay đổi bề mặt bắt đầu sau khi thử nghiệm bắt đầu. Dữ liệu này có thể được so sánh với thông số kỹ thuật OEM để xác định đạt hay không đạt.
2. 🔍 Mẫu Ăn mòn
Thử nghiệm không chỉ cho bạn biết liệu ăn mòn có xảy ra hay không — mà còn cho thấy nó xảy ra như thế nào. Các kỹ sư có thể xác định:
🔴 Rỗ trên bề mặt nhôm
🟡 Bong tróc lớp phủ (các lớp bảo vệ bị tróc)
⚡ Ăn mòn tại các điểm nối kim loại khác nhau
Những hiểu biết này giúp nhà sản xuất xác định chính xác nguyên nhân gốc rễ nằm ở thiết kế linh kiện, chuẩn bị bề mặt hay chính quy trình phủ hay không.
3. 🛡️ Hiệu quả của Hệ thống Lớp phủ
Đối với các linh kiện được phủ hoặc sơn — chẳng hạn như giá đỡ pin, tấm gầm xe hoặc vỏ động cơ điện — thử nghiệm xác minh liệu lớp phủ bảo vệ có thực sự hoạt động hay không. Bong tróc hoặc gỉ sét sớm báo hiệu điểm yếu trong công thức hoặc quy trình lớp phủ cần được giải quyết.
Tại sao Kiểm tra Phun Muối Quan trọng đối với Tiêu chuẩn OEM
Sự phức tạp ngày càng tăng và các rủi ro an toàn của cấu trúc EV đã khiến kiểm tra ăn mòn trở thành cổng chất lượng bắt buộc để được OEM phê duyệt. Đây là lý do tại sao:
1. ⚡ Giảm Rủi ro An toàn Điện Điện áp Cao
Các đầu nối điện, thanh cái và linh kiện pin rất dễ bị hình thành màng oxit và ăn mòn bề mặt. Giữ cho những thứ này không bị ăn mòn do muối giúp ngăn ngừa ngắn mạch và tích tụ nhiệt bất thường trong hệ thống điện.
2. 🏗️ Đảm bảo Độ tin cậy Cấu trúc
Khung gầm xe, cụm lắp đặt pin và các cấu trúc chịu tải bị gỉ sét sớm có thể mất độ bền cấu trúc — với những hệ quả an toàn nghiêm trọng. Vượt qua Kiểm tra Phun Muối theo tiêu chuẩn OEM xác nhận rằng các linh kiện có thể chịu đựng được điều kiện thực tế.
3. 📋 Đáp ứng Tiêu chuẩn Quốc tế và Cho phép Truy xuất Nguồn gốc
Các OEM toàn cầu tham chiếu các tiêu chuẩn như ASTM B117 và ISO 9227, cùng với các thông số kỹ thuật nội bộ của riêng họ. Kết quả phòng thí nghiệm được chứng nhận là rất quan trọng để phê duyệt linh kiện trước khi bắt đầu sản xuất ở quy mô công nghiệp.
💡 Dữ liệu từ Kiểm tra Phun Muối không chỉ là phán quyết đạt/không đạt — đó là một công cụ chiến lược cung cấp cho các nhóm kỹ thuật và chất lượng định hướng rõ ràng để cải tiến liên tụ.
Kiểm tra Linh kiện EV của Bạn với ALS Testing
Đối với các nhà sản xuất hướng đến việc trở thành nhà cung cấp cho các OEM trong kỷ nguyên EV, việc coi trọng dữ liệu Kiểm tra Phun Muối có thể giảm đáng kể tỷ lệ phế phẩm, giảm thiểu khiếu nại bảo hành và mở ra các cơ hội kinh doanh dài hạn.
ALS Testing cung cấp kiểm tra ăn mòn trong điều kiện Phun Muối được kiểm soát nghiêm ngặt, hoàn toàn phù hợp với các tiêu chuẩn ngành ô tô quốc tế — bao gồm:
🧪 Chuẩn bị mẫu
🧂 Kiểm soát dung dịch muối
🌡️ Quản lý nhiệt độ
📋 Báo cáo chi tiết có thể được tham chiếu trực tiếp với OEM
🏆 Nâng cao khả năng cạnh tranh của bạn trên thị trường toàn cầu với Kiểm tra Phun Muối từ đội ngũ chuyên gia tại ALS Testing — một bước quan trọng hướng tới phê duyệt OEM tự tin, hôm nay và vào tương lai của phương tiện điện.
📞 Quan tâm đến dịch vụ Kiểm tra Phun Muối? Liên hệ ALS Testing để tìm hiểu cách chúng tôi có thể hỗ trợ quy trình đánh giá linh kiện EV của bạn.
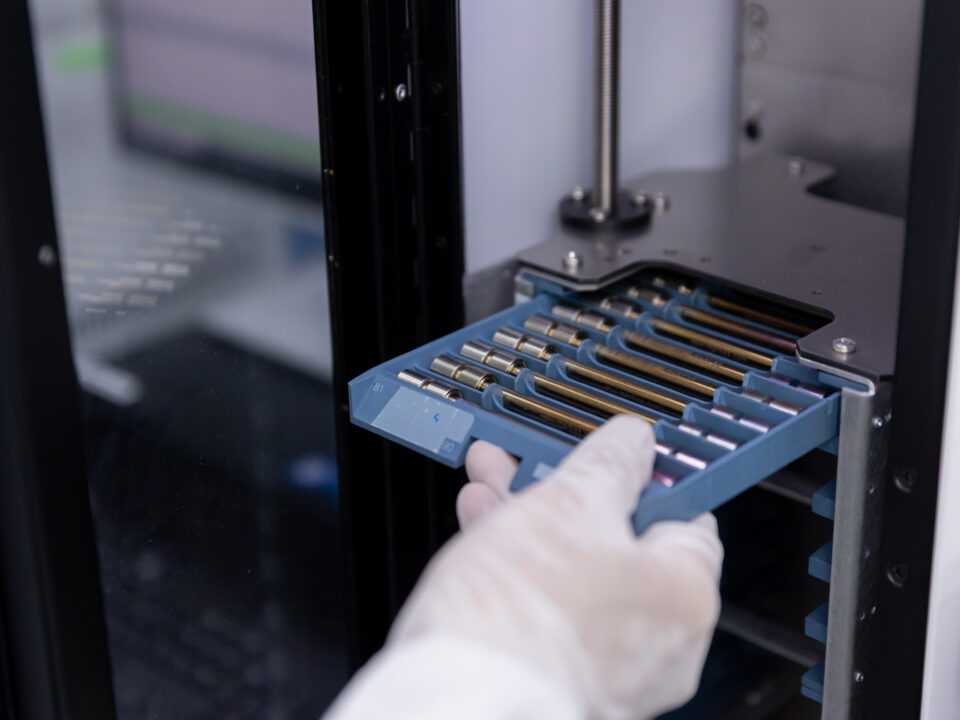
Tháng 7 27, 2026
ESG và Phân tích VOCs: Tại sao Dữ liệu có thể Xác minh là Tiêu chuẩn Mới cho Doanh nghiệp Bền vững
XEM THÊMESG Không còn chỉ là Xu hướng — Đó là Yêu cầu Kinh doanh Bắt buộc
Báo cáo Môi trường, Xã hội và Quản trị (ESG) đã chuyển từ một thực hành tốt nhất tự nguyện sang một yêu cầu kinh doanh cốt lõi. Các nhà đầu tư, cơ quan quản lý, khách hàng và công chúng hiện nay kỳ vọng các tổ chức hỗ trợ các tuyên bố bền vững của họ bằng dữ liệu có thể thực sự được xác minh.
Đối với các tổ chức công nghiệp, một trong những chỉ số môi trường quan trọng nhất — và thường bị đánh giá thấp nhất — là Hợp chất Hữu cơ Dễ bay hơi (VOCs). Các hợp chất hóa học vô hình này chạm đến cả ba trụ cột của ESG, khiến phân tích VOCs chính xác trở nên quan trọng hơn nhiều so với một bài tập kỹ thuật đơn thuần.
VOCs là gì — và Tại sao Chúng Quan trọng đối với ESG?
Hợp chất Hữu cơ Dễ bay hơi (VOCs) là các hóa chất bay hơi dễ dàng ở nhiệt độ phòng. Chúng được giải phóng trong quá trình sản xuất, đốt cháy nhiên liệu và nhiều hoạt động công nghiệp — thường không được nhìn thấy hoặc ngửi thấy cho đến khi nồng độ đạt đến mức có hại.
Mức độ liên quan của chúng đối với ESG trải rộng trên cả ba chiều hướng:
Trụ cột ESG
Cách VOCs Kết nối
🌿 Môi trường
Giám sát VOCs phản ánh mức độ hiệu quả mà một tổ chức kiểm soát lượng khí thải không khí và tác động môi trường của mình
👷 Xã hội
Tiếp xúc với VOCs ảnh hưởng trực tiếp đến sức khỏe và an toàn của người lao động — một trách nhiệm xã hội cốt lõi
📋 Quản trị
Báo cáo VOCs chính xác, có thể truy xuất thể hiện tính minh bạch và trách nhiệm giải trình của tổ chức
💡 Dữ liệu VOCs không chỉ là một giá trị nồng độ kỹ thuật. Đó là bằng chứng về mức độ nghiêm túc mà một tổ chức đối với trách nhiệm của mình với con người và hành tinh.
Độ chính xác là Tất cả — Đây là Lý do Tại sao
Để phân tích VOCs đúng cách đòi hỏi hai yếu tố hoạt động cùng nhau: thu thập mẫu đúng cách và phân tích cấp độ phòng thí nghiệm.
Các thiết bị hiện trường di động như máy dò PID hữu ích cho các bài đọc nhanh tại chỗ — nhưng chúng không thể xác định các hợp chất cụ thể hoặc tạo ra kết quả có thể bảo vệ được cần thiết cho báo cáo ESG chính thức.
Để làm được điều đó, phân tích phòng thí nghiệm là thiết yếu. Các công nghệ được sử dụng rộng rãi nhất bao gồm:
🔬 GC-MS (Sắc ký Khí–Khối phổ) — tiêu chuẩn vàng để xác định và định lượng các hợp chất VOC riêng lẻ với độ chính xác cao
💧 HSGC (Sắc ký Khí Không gian đầu) — được tối ưu hóa để phân tích VOCs trong các mẫu nước
🧪 SPE (Chiết xuất Pha Rắn) — được sử dụng để chuẩn bị các mẫu đất và nước trước khi phân tích GC-MS
Nhưng công nghệ đơn thuần là không đủ. Độ chính xác của kết quả cũng phụ thuộc vào:
📦 Cách mẫu được thu thập và bảo quản
🔗 Chuỗi hành trình được duy trì trong quá trình vận chuyển
⚙️ Hệ thống kiểm soát chất lượng nội bộ của phòng thí nghiệm
⚠️ Các quy trình yếu ở bất kỳ giai đoạn nào trong số này có thể tạo ra dữ liệu gây hiểu lầm — và trong bối cảnh ESG, dữ liệu gây hiểu lầm mang lại hậu quả thực sự.
VOCs trên Ba Môi trường Môi trường
VOCs không ở lại một chỗ. Chúng di chuyển qua không khí, nước và đất — có nghĩa là giám sát hiệu quả đòi hỏi cách tiếp cận phù hợp cho từng môi trường.
🌬️ Không khí
Các mẫu không khí được thu thập bằng ống hấp thụ hoặc phương pháp lấy mẫu liên tục, sau đó được phân tích bằng GC-MS để xác định các hợp chất và nồng độ cụ thể. Giám sát VOCs không khí là thiết yếu để:
Kiểm soát chất lượng không khí nơi làm việc
Đánh giá mức độ phát thải trong và xung quanh các cơ sở công nghiệp
Đáp ứng các quy định sức khỏe nghề nghiệp và môi trường
💧 Nước
Vì VOCs bay hơi nhanh chóng, lấy mẫu nước đòi hỏi các thùng chứa kín và xử lý cẩn thận để ngăn mất mát trước khi phân tích. Sử dụng HSGC kết hợp với GC-MS cung cấp kết quả chính xác quan trọng cho:
Đánh giá chất lượng nước gần các địa điểm công nghiệp
Đánh giá an toàn cho tiêu thụ hoặc xả thải
Hỗ trợ đánh giá tác động môi trường
🌍 Đất
Ở các khu vực có lịch sử hoạt động công nghiệp, lấy mẫu đất nhiều điểm đảm bảo phạm vi bao phủ toàn diện. Các mẫu trải qua quá trình chuẩn bị SPE trước khi phân tích GC-MS, cung cấp dữ liệu thiết yếu cho:
Đánh giá rủi ro môi trường dài hạn
Xác định nguồn ô nhiễm
Tuân thủ quy định và lập kế hoạch cải tạo địa điểm
Vai trò của Phòng thí nghiệm trong Xây dựng Độ tin cậy ESG
Trong khuôn khổ ESG — đặc biệt là dưới Môi trường và Quản trị — dữ liệu môi trường phải vừa chính xác vừa có thể truy xuất. Đây là nơi phòng thí nghiệm trở thành đối tác chiến lược, không chỉ là nhà cung cấp dịch vụ.
Một phòng thí nghiệm được công nhận đáng tin cậy cung cấp:
✅ Kiểm soát chất lượng nghiêm ngặt ở mọi giai đoạn phân tích
✅ Thiết bị được hiệu chuẩn theo tiêu chuẩn quốc tế
✅ Tài liệu có hệ thống tạo ra chuỗi kiểm toán rõ ràng
✅ Kết quả có giá trị — dù được gửi cho cơ quan quản lý, đưa vào báo cáo ESG hoặc chia sẻ với nhà đầu tư và đối tác
Khi dữ liệu VOCs đến từ nguồn được công nhận đáng tin cậy, nó chuyển từ con số thô thành bằng chứng có thể xác minh về quản lý môi trường.
Dữ liệu Có Ý nghĩa
Trong thời đại ESG, các con số trong báo cáo bền vững của bạn được xem xét kỹ lưỡng hơn bao giờ hết. Chúng cần phải:
🎯 Chính xác — phản ánh những gì thực sự đang xảy ra trong hoạt động của bạn
🔗 Có thể truy xuất — được hỗ trợ bởi phương pháp luận được ghi lại và chuỗi hành trình
🏆 Đáng tin cậy — được tạo ra bởi các phòng thí nghiệm được công nhận trong nước và quốc tế
Một giá trị nồng độ chỉ là một con số. Dữ liệu VOCs có thể xác minh, được ghi chép đầy đủ là bằng chứng — về trách nhiệm giải trình, về tính minh bạch và về cam kết thực sự đối với sự bền vững.
Các tổ chức đầu tư vào phân tích VOCs nghiêm ngặt không chỉ đang đánh dấu vào ô tuân thủ. Họ đang xây dựng nền tảng dữ liệu mà độ tin cậy ESG đòi hỏi.
🔗 Tìm hiểu thêm về dịch vụ phân tích VOCs: www.alstesting.co.th/volatile-organic-compounds-vocs
Tháng 7 27, 2026
Báo cáo Dấu chân Carbon của Bạn có được Xây dựng trên Dữ liệu Vững chắc không?
XEM THÊMTại sao Kiểm tra Hóa học là Nền tảng của Báo cáo ESG Đáng tin cậy
📊 Con số Chỉ Quan trọng khi Chúng Đúng
Mọi tổ chức tính toán Dấu chân Carbon đều hướng đến cùng một mục tiêu: một bức tranh chính xác, đáng tin cậy và có thể bảo vệ về lượng phát thải khí nhà kính của mình. Nhưng đây là câu hỏi mà hầu hết mọi người bỏ qua —
Dữ liệu đằng sau những con số đó đáng tin cậy đến mức nào?
Báo cáo Dấu chân Carbon, theo định nghĩa của các khung như GHG Protocol và ISO 14064, về cơ bản là một phép tính. Nó lấy Dữ liệu Hoạt động — nhiên liệu tiêu thụ, chất thải tạo ra, chất làm lạnh được sử dụng — và nhân với Hệ số Phát thải đã được thiết lập để ước tính tổng lượng phát thải khí nhà kính.
📐 Công thức được tiêu chuẩn hóa
📋 Phương pháp luận rõ ràng
⚠️ Nhưng nếu dữ liệu đầu vào không chính xác, ngay cả một phép tính được thực hiện hoàn hảo cũng tạo ra kết quả gây hiểu lầm
💡 Đây chính xác là nơi kiểm tra hóa học trở nên thiết yếu.
Kiểm tra Hóa học là gì — và Nó liên quan gì đến Carbon?
Kiểm tra hóa học là quá trình thu thập và phân tích các mẫu từ các môi trường — không khí, nước, đất, dòng chất thải và khí quy trình — sử dụng các phương pháp và thiết bị được tiêu chuẩn hóa. Mục tiêu là xác định nồng độ, thành phần và tác động tiềm năng đến môi trường, sức khỏe con người hoặc tuân thủ quy định.
Trong bối cảnh báo cáo Dấu chân Carbon, kiểm tra hóa học không phải là về việc đo carbon trực tiếp trong phòng thí nghiệm. Thay vào đó, nó là về xác nhận chất lượng Dữ liệu Hoạt động — đảm bảo rằng những gì đưa vào phép tính thực sự phản ánh những gì đang xảy ra trên thực tế.
💡 Dấu chân Carbon là phép tính. Kiểm tra hóa học là thứ làm cho các đầu vào xứng đáng được tính toán.
Nơi Kiểm tra Hóa học Tạo ra Sự khác biệt Thực sự
Trong các hoạt động công nghiệp phức tạp, việc dựa vào các mức trung bình chung hoặc giả định tạo ra biên độ sai số đáng kể. Phân tích hóa học thay thế những giả định đó bằng dữ liệu thực tế, cụ thể theo địa điểm:
Ứng dụng
Cách Cải thiện Độ chính xác
🔥 Phân tích Giá trị Nhiệt của Nhiên liệu
Sử dụng giá trị nhiệt lượng thực tế thay vì mức trung bình chung
🏭 Đo khí Khói thải (CO₂, CH₄, N₂O)
Đánh giá trực tiếp hiệu quả đốt cháy và tỷ lệ phát thải
💧 Phân tích COD Nước thải
Tính toán tiềm năng tạo ra mêtan từ hệ thống xử lý
❄️ Nhận dạng Chất làm lạnh (HFCs, PFCs)
Đảm bảo áp dụng đúng giá trị Tiềm năng Nóng lên Toàn cầu (GWP)
🧪 Phân tích Thành phần Nguyên liệu Thô
Hỗ trợ đánh giá phát thải Phạm vi 3 chính xác
Trong mỗi trường hợp này, kiểm tra hóa học hoạt động như một lớp xác minh dữ liệu — không thay thế phép tính Dấu chân Carbon, mà làm cho dữ liệu cung cấp cho nó đáng tin cậy hơn nhiều.
Tại sao Tính toàn vẹn Dữ liệu là Không thể Thương lượng
Một báo cáo Dấu chân Carbon được các bên liên quan tin tưởng không chỉ đúng về mặt toán học — mà còn có thể truy xuất, minh bạch và có thể xác minh. Các yếu tố quyết định độ tin cậy vượt ra ngoài bản thân phép tính:
✅ Dữ liệu Hoạt động được thu thập và ghi lại như thế nào
✅ Liệu các tiêu chuẩn quốc tế có được tham chiếu rõ ràng hay không
✅ Hệ thống kiểm soát chất lượng nội bộ được thiết lập
✅ Tính minh bạch trong suốt quá trình báo cáo
Trong khuôn khổ ESG rộng lớn hơn — đặc biệt là về các chiều hướng môi trường và quản trị — dữ liệu có thể xác minh là nền tảng của độ tin cậy dài hạn. Các nhà đầu tư, cơ quan quản lý, khách hàng và đối tác ngày càng hỏi không chỉ:
“Dấu chân carbon của bạn là bao nhiêu?”
mà còn:
“Làm thế nào bạn biết điều đó?”
Hơn một Con số Thống kê — Một Phản ánh về Bạn là Ai
Các con số trong báo cáo Dấu chân Carbon đại diện cho nhiều hơn là dữ liệu phát thải. Chúng là tuyên bố về trách nhiệm giải trình và minh bạch của tổ chức.
Chọn dựa báo cáo của bạn vào dữ liệu chính xác, được xác minh về mặt hóa học thực hiện hai điều cùng một lúc:
🛡️ Giảm rủi ro về các lỗi báo cáo có thể làm tổn hại đến độ tin cậy hoặc thu hút sự giám sát của cơ quan quản lý
🏗️ Xây dựng nền tảng vững chắc hơn cho sự bền vững dài hạn — một nền tảng có thể chịu đựng được kiểm toán, thẩm định và công bố công khai
Trong một kỷ nguyên mà hiệu suất ESG ngày càng gắn liền với danh tiếng doanh nghiệp và sức hấp dẫn đầu tư, chất lượng dữ liệu của bạn chính là chất lượng cam kết của bạn.
💡 Các con số carbon bạn báo cáo chỉ mạnh bằng dữ liệu đằng sau chúng. Hãy đảm bảo dữ liệu của bạn được xây dựng để tồn tại lâu dài.
🔗 Tìm hiểu thêm về Dịch vụ Kiểm tra Hóa học của ALS Testing: https://www.alstesting.co.th/services/
Tháng 7 27, 2026
Rủi ro Ẩn, Tác hại Thực sự — Cách VOC và FT-IR Bảo vệ Người lao động của Bạn
XEM THÊMMối đe dọa Vô hình trong Mọi Nhà máy
Bụi. Khói. Hơi hóa chất.
Chúng hiện diện trong hầu hết mọi môi trường sản xuất — và hầu hết thời gian, bạn không thể nhìn thấy chúng.
Khi ô nhiễm không khí và các mối lo ngại về sức khỏe công nghiệp ngày càng tăng trên toàn cầu, an toàn nơi làm việc không còn chỉ là một ô đánh dấu quy định nữa. Nhân viên, chủ doanh nghiệp và công chúng đang chú ý hơn đến những gì người lao động hít thở mỗi ngày. Các quy định đang thắt chặt hơn. Các tiêu chuẩn đang nâng cao hơn. Và vì lý do chính đáng.
Trong nhiều quy trình sản xuất, mối nguy hiểm thực sự không phải là tai nạn bạn có thể nhìn thấy — mà là mối nguy hiểm bạn không thể nhìn thấy.
💨 Hơi bay ra từ dung môi, sơn và chất kết dính
🌫️ Bụi mịn và hạt được tạo ra từ mài, cắt hoặc ma sát
⚠️ Cặn và chất gây ô nhiễm vô hình tích tụ trên bề mặt làm việc theo thời gian
Không có cái nào trong số này gây ra các triệu chứng ngay lập tức, rõ rệt. Nhưng việc tiếp xúc kéo dài sẽ âm thầm làm hỏng hệ hô hấp, hệ thần kinh và sức khỏe tổng thể — thường là trước khi bất kỳ ai nhận ra có vấn đề.
💡 Các nhà máy muốn phát triển bền vững cần các công cụ làm cho những rủi ro vô hình trở nên hữu hình. Đó chính xác là những gì kiểm tra VOC và phân tích FT-IR được thiết kế để làm.
Hai Thử nghiệm, Một Sự kết hợp Mạnh mẽ
🌬️ Kiểm tra VOCs — Có gì trong Không khí?
VOCs (Hợp chất Hữu cơ Dễ bay hơi) kiểm tra đo nồng độ các hóa chất hữu cơ trong không khí tại nơi làm việc — sàn sản xuất, khu vực xử lý kín và bất kỳ nơi nào có liên quan đến việc sử dụng hóa chất.
Kết quả cung cấp cho các nhà máy thông tin rõ ràng, có thể hành động:
🔴 Khu vực nào có rủi ro hít thở cao nhất
⚠️ Khi nào mức độ ô nhiễm vượt quá ngưỡng an toàn
🔧 Nơi nào cần cải thiện thông gió hoặc điều chỉnh quy trình
Quan trọng hơn cả, việc có số liệu thực tế loại bỏ sự không chắc chắn. Khi nhân viên hỏi:
“Không khí ở đây có an toàn không?”
Ban quản lý có thể trả lời bằng dữ liệu — không phải bằng lời trấn an.
Phân tích FT-IR — Bụi đó là gì?
FT-IR (Quang phổ Hồng ngoại Biến đổi Fourier) tiếp cận từ một góc độ khác nhưng quan trọng không kém. Thay vì đo chất lượng không khí, nó xác định nhận dạng hóa học của các hạt rắn, cặn bã và chất gây ô nhiễm được tìm thấy tại nơi làm việc.
FT-IR hoạt động bằng cách phân tích cách vật liệu hấp thụ ánh sáng hồng ngoại — tạo ra một “dấu vân tay” hóa học độc đáo cho mỗi chất. Ngay cả từ một mẫu nhỏ, hoặc từ bụi vô hình với mắt thường, FT-IR có thể xác định chính xác:
🔵 Nhựa, cao su và nhựa tổng hợp
🟡 Sợi và vật liệu polymer
🔴 Cặn hóa học và chất gây ô nhiễm không xác định
Biết chính xác bụi là gì cho phép các nhà máy:
🎯 Xác định chính xác nguồn gốc thực sự của ô nhiễm
🔧 Điều chỉnh quy trình sản xuất hoặc chuyển sang vật liệu an toàn hơn
✅ Giảm lỗi sản phẩm và chất thải sản xuất
🤝 Kết hợp Tốt hơn
VOCs và FT-IR đều rất hiệu quả riêng lẻ — nhưng khi kết hợp, chúng cung cấp một bức tranh hoàn chỉnh.
Kiểm tra VOCs
Phân tích FT-IR
Tập trung
Chất lượng không khí
Nhận dạng hạt & cặn bã
Trả lời
Người lao động đang hít thở gì?
Bụi hoặc chất gây ô nhiễm này là gì?
Lợi ích Chính
Đánh giá rủi ro sức khỏe
Xác định nguyên nhân gốc rễ
Khi được sử dụng kết hợp, các nhà máy có được cái nhìn sâu sắc về cả không khí mà người lao động hít thở lẫn vật liệu mà quy trình sản xuất tạo ra — cho phép cải tiến thông minh hơn, có mục tiêu hơn về sức khỏe, an toàn và chất lượng sản xuất.
📈 Lợi ích Dài hạn Vượt ra ngoài Tuân thủ
🏭 Chất lượng Sản xuất Tốt hơn
Khi bạn biết chính xác ô nhiễm đến từ đâu, bạn có thể kiểm soát nó. Ít lỗi hơn. Đầu ra nhất quán hơn. Sự tin tưởng lớn hơn từ khách hàng và đối tác.
💰 Chi phí Vận hành Thấp hơn
Giải quyết vấn đề với dữ liệu chính xác loại bỏ sự phỏng đoán tốn kém — ít làm lại hơn, ít dừng dây chuyền ngoài kế hoạch hơn và ít lãng phí nguyên liệu thô hơn.
👷 Lực lượng Lao động Tin tưởng bạn
Khi nhân viên thấy rằng chất lượng không khí và ô nhiễm đang được theo dõi tích cực, họ cảm thấy được coi trọng — không bị bỏ qua. Sự tin tưởng đó chuyển thành sự gắn kết mạnh mẽ hơn, ít khiếu nại hơn và tỷ lệ thôi việc thấp hơn theo thời gian.
📋 Sẵn sàng Kiểm toán, Mọi ngày
Kết quả VOCs và FT-IR phục vụ như tài liệu khoa học có thể xác minh về quản lý rủi ro có hệ thống — dù đối mặt với thanh tra quy định, kiểm toán sức khỏe nghề nghiệp hoặc đánh giá từ đối tác kinh doanh và khách hàng.
🌟 Từ Rủi ro Vô hình đến Hành động Có căn cứ — với ALS Testing
Tạo ra một nơi làm việc thực sự an toàn không phải là một bài tập một lần. Đó là một cam kết liên tục được xây dựng trên dữ liệu đáng tin cậy.
Bằng cách kết hợp kiểm tra VOCs và FT-IR, các nhà máy có thể biến rủi ro ẩn thành thông tin có thể hành động — cho phép điều chỉnh chính xác các hệ thống thông gió, lựa chọn vật liệu và quy trình làm việc để bảo vệ cả con người lẫn quy trình.
ALS Testing — phòng thí nghiệm được công nhận toàn cầu hoạt động tại Thái Lan — mang đến kiểm tra VOCs và FT-IR đẳng cấp thế giới đến tận cửa nhà máy của bạn. Không cần gửi mẫu ra nước ngoài. Không có hậu cần phức tạp. Chỉ là kết quả được tiêu chuẩn hóa quốc tế giúp nhà máy của bạn có sự rõ ràng cần thiết để tiếp tục cải tiến.
💡 Vì an toàn nơi làm việc không nên chỉ là một chính sách trên giấy tờ. Nó phải là một phần trong cách doanh nghiệp của bạn phát triển.
Tháng 7 27, 2026
Kiểm tra FT-IR: Đảm bảo Chất lượng Đúng ngay từ Đầu
XEM THÊMChi phí Thực sự của Vật liệu Sai
Trong các dự án công nghiệp và xây dựng, các sự cố chất lượng hiếm khi tự biểu hiện ngay lập tức. Đến khi vấn đề xuất hiện — một lớp phủ bị bong tróc, một chất bịt kín bị nứt, một polymer bị hỏng dưới tải trọng — thiệt hại đã xảy ra, và chi phí khắc phục cao hơn theo cấp số nhân so với việc phòng ngừa từ trước.
💡 Chiến lược chất lượng hiệu quả nhất không phải là kiểm tra sau sự việc. Mà là xác minh tại nguồn.
Đó chính xác là nơi FT-IR (Quang phổ Hồng ngoại Biến đổi Fourier) đóng vai trò quyết định — như một tuyến kiểm soát chất lượng đầu tiên mạnh mẽ, được hỗ trợ bởi khoa học.
FT-IR Thực sự Làm gì?
FT-IR là kỹ thuật phân tích xác định cấu trúc hóa học của vật liệu bằng cách đo mức độ hấp thụ ánh sáng hồng ngoại. Mỗi vật liệu tạo ra một “dấu vân tay” quang phổ độc đáo, tiết lộ:
🔍 Vật liệu thực sự là gì — không chỉ là vẻ ngoài của nó
⚗️ Nó chứa nhóm hóa học nào
🔄 Liệu có thay đổi hóa học nào đã xảy ra hay không
Nó không đo độ bền cấu trúc hay khả năng chịu tải. Điều nó làm — với tốc độ và độ chính xác — là xác nhận rằng vật liệu trong tay bạn chính xác là những gì nó phải là.
10 Cách FT-IR Tăng cường Kiểm soát Chất lượng Đầu tiên
1. ✅ Xác nhận Nhận dạng Vật liệu Trước khi Sử dụng Đây là epoxy, polyurethane, silicone hay thứ gì khác hoàn toàn? FT-IR trả lời câu hỏi đó một cách chắc chắn — ngăn vật liệu sai không bao giờ xâm nhập vào quy trình của bạn.
2. 🔎 Lọc Vật liệu Trước khi Thử nghiệm Tốn kém Thử nghiệm cơ học và an toàn tốn thời gian và chi phí. FT-IR hoạt động như cổng đầu tiên, đảm bảo chỉ các vật liệu được xác minh về mặt hóa học mới tiến lên — tiết kiệm cả thời gian và nguồn lực.
3. 📊 Theo dõi Tính nhất quán Chất lượng qua các Lô Sản xuất Cùng một sản phẩm từ các lô sản xuất khác nhau không phải lúc nào cũng giống nhau. FT-IR phát hiện sự biến đổi giữa các lô, duy trì chất lượng nhất quán từ đầu đến cuối dự án.
4. 🚨 Phát hiện Thay đổi Công thức hoặc Thay thế Trái phép Nếu nhà cung cấp thay đổi nguyên liệu thô, giảm các thành phần chính hoặc giao hàng với công thức ngoài thông số kỹ thuật, FT-IR sẽ tiết lộ sự khác biệt hóa học — rõ ràng và khách quan.
5. 🌡️ Đánh giá Tình trạng Vật liệu, Không chỉ Loại FT-IR vượt ra ngoài nhận dạng. Nó có thể phát hiện các dấu hiệu suy giảm nhiệt, hư hỏng UV hoặc oxy hóa — cung cấp tín hiệu cảnh báo sớm trước khi vật liệu hỏng hóc ngoài thực địa.
6. 🔬 Thay thế Phỏng đoán bằng Khoa học Nhiều vật liệu trông giống hệt nhau bằng mắt thường. FT-IR loại bỏ sự phụ thuộc vào kiểm tra trực quan hoặc kinh nghiệm đơn thuần, thay thế các giả định bằng bằng chứng phân tích cứng.
7. 💰 Giảm Chi phí Hỏng hóc Dài hạn Phát hiện vật liệu sai hoặc bị suy giảm tại kiểm tra đầu vào tốn một phần nhỏ so với những gì hỏng hóc ngoài thực địa, làm lại hoặc hư hỏng sau khi lắp đặt sẽ đòi hỏi. Phòng ngừa luôn có lợi.
8. 📝 Xây dựng Hồ sơ Chất lượng có Thể Truy xuất Kết quả FT-IR được ghi lại, có thể xác minh và truy xuất — phục vụ như bằng chứng kỹ thuật đáng tin cậy trong các tranh chấp chất lượng và ra quyết định có căn cứ cho kỹ sư và quản lý.
9. ⚡ Nhanh, Không Phá hủy và Không Gián đoạn Thử nghiệm nhanh chóng, yêu cầu lượng mẫu tối thiểu và không làm gián đoạn dây chuyền sản xuất — phù hợp hoàn hảo cho kiểm tra đầu vào và kiểm tra điểm định kỳ.
10. 🎯 Bước Đầu tiên Thông minh, Không phải Kết luận Cuối cùng FT-IR là công cụ sàng lọc chính xác, không phải là sự thay thế cho thử nghiệm cấu trúc hoặc an toàn. Bằng cách xác nhận tính phù hợp hóa học trước, nó làm cho mọi thử nghiệm tiếp theo có mục tiêu hơn, có ý nghĩa hơn và hiệu quả hơn về chi phí.
Nơi FT-IR Thường được Ứng dụng
FT-IR mang lại kết quả tốt cho bất kỳ vật liệu nào có thành phần hóa học xác định — đặc biệt khi các vật liệu trông giống nhau nhưng hoạt động rất khác nhau:
Danh mục Vật liệu
Tại sao FT-IR Quan trọng
Lớp phủ & Sản phẩm Chống ăn mòn
Xác minh tính toàn vẹn của công thức trước khi áp dụng
Keo dán & Chất bịt kín Xây dựng
Xác nhận loại hóa học và phát hiện sự thay thế
Polymer, Cao su & Linh kiện Giảm chấn
Xác định cấp độ và phát hiện suy giảm
Cách nhiệt, Bọt & Nhựa
Phân biệt giữa các vật liệu trông giống nhau
Hiểu Rõ Giới hạn
FT-IR là công cụ của độ chính xác — không phải giải pháp toàn năng. Nó không thể thay thế thử nghiệm tải trọng cấu trúc, phát hiện vết nứt hoặc đánh giá an toàn kỹ thuật. Những điều đó đòi hỏi các phương pháp thử nghiệm cơ học và không phá hủy chuyên dụng. Tuy nhiên, khi được sử dụng trong phạm vi phù hợp, FT-IR là một trong những khoản đầu tư kiểm soát chất lượng hiệu quả nhất hiện có.
Tại sao Chọn ALS Testing
ALS Testing là phòng thí nghiệm được công nhận quốc tế có trụ sở tại Thái Lan, cung cấp phân tích FT-IR như một phần của phương pháp kiểm soát chất lượng toàn diện, dựa trên khoa học.
Khi vật liệu đi vào quy trình đã được xác minh về nhận dạng hóa học, tình trạng và sự phù hợp, toàn bộ hệ thống chất lượng hoạt động tốt hơn:
✅ Ít bất ngờ ở giai đoạn sau
✅ Thử nghiệm nâng cao có mục tiêu hơn
✅ Tài liệu mạnh mẽ hơn cho các quyết định kỹ thuật và thương mại
✅ Rủi ro thấp hơn về các hỏng hóc tốn kém ở giai đoạn muộn
💡 FT-IR với ALS Testing không chỉ đơn giản là đánh dấu vào ô.
Nó thay đổi cách các tổ chức nghĩ về chất lượng — từ phản ứng sang chủ động, từ giả định sang bằng chứng, từ rủi ro sang sự tự tin.
Khi kiểm soát chất lượng đầu tiên đúng, mọi thứ tiếp theo đều hoạt động tốt hơn.
Tháng 7 27, 2026
ISO 16232 & Độ sạch Kỹ thuật cho An toàn Xe điện (EV
XEM THÊMICE và EV: Một Loại Rủi ro Mới
Sự chuyển dịch từ động cơ đốt trong (ICE) sang xe điện (EV) thay đổi nhiều hơn là nguồn năng lượng — nó thay đổi toàn bộ hồ sơ rủi ro.
🔧 Hệ thống ICE hỏng hóc do mài mòn cơ học — có thể dự đoán và sửa chữa được.
⚡ Hệ thống EV hỏng hóc do lỗi điện và mất ổn định nhiệt — đột ngột, nguy hiểm và có khả năng không thể phục hồi.
🔥 Chỉ một vài micron nhiễm bẩn có thể kích hoạt ngắn mạch pin, dẫn đến nhiệt độ tăng vọt không kiểm soát (thermal runaway) — và có thể gây cháy hoặc nổ.
Tại sao ISO 16232 Quan trọng hơn Bao giờ hết cho An toàn
VDA 19.1 được cập nhật (Phiên bản 3, 2025), được phát triển bởi hơn 40 công ty ô tô hàng đầu, nâng tầm ISO 16232 từ một tiêu chuẩn chất lượng thành yêu cầu an toàn chức năng, giới thiệu:
🔬 Phân tích hạt dưới 50 micron
🧪 Kỹ thuật kiểm tra SEM/EDX
📋 Phương pháp chiết xuất khô được tiêu chuẩn hóa
🔋 Đánh giá hư hỏng cho linh kiện pin và điện tử
Nhiễm bẩn Gây ra Hỏng hóc EV như thế nào
Trong các hệ thống EV điện áp cao (400–800V), các hạt dẫn điện nhỏ có thể gây ra:
Loại Hỏng hóc
Mô tả
⚡ Ngắn mạch
Kết nối điện không mong muốn
🌩️ Phóng điện hồ quang
Tia lửa điện nguy hiểm
🛡️ Suy giảm cách điện
Mất khả năng cách ly điện
💧 Dòng rò
Rò rỉ điện không kiểm soát
⚠️ Những hỏng hóc này xảy ra không có cảnh báo — khiến độ sạch trở thành yêu cầu thiết kế quan trọng về an toàn, không chỉ là một điểm kiểm tra chất lượng.
ICE và EV: So sánh Nhanh
Yếu tố
ICE
EV (Điện áp Cao)
Rủi ro Chính
Mài mòn cơ học
Ngắn mạch / Mất ổn định nhiệt
Kích thước Hạt Quan trọng
> 100 µm
< 50 µm
Tác động Chính
Giảm hiệu suất
Phóng điện hồ quang, hỏng cách điện
Vai trò ISO 16232
Tiêu chuẩn chất lượng
Tiêu chuẩn an toàn chức năng
ISO 16232 trong Chuỗi Cung ứng EV
ISO 16232 đang phát triển từ một công cụ đo lường thành một khung kiểm soát quy trình toàn diện:
🎯 Giới hạn độ sạch gắn liền với cơ chế hỏng hóc
🔗 Tích hợp với PFMEA / DFMEA
📡 Được hỗ trợ bởi giám sát thời gian thực và truy xuất nguồn gốc
Con đường Đến Không Nhiễm bẩn
Để duy trì tính cạnh tranh, các tổ chức nên:
✅ Tích hợp độ sạch vào thiết kế sản phẩm ngay từ đầu
✅ Đầu tư vào SEM/EDX và các công cụ kiểm tra thời gian thực
✅ Xây dựng kiểm soát quy trình dựa trên dữ liệu
✅ Đào tạo nhân sự và nuôi dưỡng văn hóa ưu tiên chất lượng
❓ Câu hỏi Thường gặp (FAQ)
Tại sao các hạt nhỏ lại nguy hiểm hơn trong EV? Hệ thống điện áp cao có khả năng chịu đựng cách điện thấp hơn. Các hạt dưới 50 µm có thể ngay lập tức gây ngắn mạch và kích hoạt nhiệt độ tăng vọt không kiểm soát.
Độ sạch liên quan đến An toàn Chức năng như thế nào? Nhiễm bẩn có thể khởi động cầu nối điện và hỏng cách điện — khiến nó trở thành mối quan tâm trực tiếp theo ISO 26262.
Các tổ chức nên bắt đầu từ đâu? Xác định yêu cầu độ sạch dựa trên cơ chế hỏng hóc, sau đó tích hợp chúng vào thiết kế, sản xuất và kiểm tra — được hỗ trợ bởi SEM/EDX và hệ thống truy xuất nguồn gốc.
Lợi ích lâu dài của việc tuân thủ là gì? Ít thu hồi hơn, giảm hỏng hóc nhiệt và điện, kéo dài tuổi thọ hệ thống và tăng cường sự tin tưởng từ khách hàng OEM.
Tháng 7 27, 2026
Phòng thí nghiệm Độ sạch: Sự sẵn sàng cho Tiêu chuẩn Ô tô Tier 1
XEM THÊMGiới thiệu
Trong ngành công nghiệp ô tô hiện đại, độ chính xác và độ tin cậy của linh kiện là yếu tố quan trọng hàng đầu — đặc biệt với sự phát triển ngày càng tăng của các hệ thống phanh thông minh, hệ thống nhiên liệu áp suất cao và xe điện. Một khía cạnh quan trọng thường bị bỏ qua là độ sạch kỹ thuật: việc kiểm soát các hạt ở cấp độ micron có thể gây tắc nghẽn, mài mòn và hư hỏng các hệ thống quan trọng, dẫn đến các đợt thu hồi sản phẩm tốn kém.
Do đó, việc thiết lập Phòng thí nghiệm Độ sạch phù hợp với tiêu chuẩn Ô tô Tier 1 không chỉ đơn thuần là yêu cầu tuân thủ — mà còn là một sáng kiến quản lý rủi ro chiến lược.
Phòng thí nghiệm Độ sạch là gì?
Phòng thí nghiệm Độ sạch là cơ sở phòng thí nghiệm được kiểm soát, được thiết kế để đánh giá độ sạch của các linh kiện ô tô thông qua việc chiết xuất và phân tích hạt, đảm bảo mức độ nhiễm bẩn nằm trong thông số kỹ thuật đã xác định.
Đối với các Nhà cung cấp Tier 1, phòng thí nghiệm hoạt động như một cổng kiểm soát chất lượng trước khi giao hàng cho OEM — xác minh sự phù hợp của sản phẩm, giảm thiểu rủi ro bị từ chối và tăng cường sự tin tưởng của khách hàng. Các tiêu chuẩn áp dụng bao gồm ISO 16232 và VDA 19, cả hai đều xác định các phương pháp thử nghiệm có hệ thống và có thể tái lập. Các tổ chức đáp ứng các tiêu chuẩn này sẽ đạt được lợi thế cạnh tranh trong chuỗi cung ứng ô tô toàn cầu.
Yêu cầu Cơ sở hạ tầng Phòng thí nghiệm
Kết quả thử nghiệm đáng tin cậy phụ thuộc vào một cơ sở được thiết kế tốt. Các yếu tố cơ sở hạ tầng chính bao gồm:
🏗️ Phòng sạch được kiểm soát theo ISO Class 5–8
🌬️ Hệ thống lọc HEPA để giảm thiểu mức độ hạt trong không khí
⬆️ Hệ thống áp suất dương để ngăn không khí bên ngoài xâm nhập
🔲 Khu vực riêng biệt cho chuẩn bị mẫu, chiết xuất và phân tích
➡️ Bố cục luồng một chiều để giảm thiểu ô nhiễm chéo
Thiết bị Thiết yếu
Thiết bị
Chức năng
Tầm quan trọng
Hệ thống Chiết xuất Hạt
Chiết xuất hạt từ các linh kiện thử nghiệm
Bước cốt lõi của quy trình thử nghiệm
Kính hiển vi
Phân tích kích thước và hình thái hạt
Cho phép đặc trưng hóa chi tiết
Máy đếm hạt
Định lượng số lượng hạt
So sánh với giới hạn tiêu chuẩn
Bộ lọc chân không
Lọc các mẫu thử nghiệm
Chuẩn bị mẫu cho phân tích
Tủ luồng khí tầng
Kiểm soát môi trường cục bộ
Giảm thiểu nguy cơ nhiễm bẩn
Quy trình Thử nghiệm Tiêu chuẩn
Quy trình thử nghiệm độ sạch bao gồm năm bước cốt lõi:
📦 Thu thập mẫu
🔬 Chiết xuất hạt
🧪 Lọc
📊 Phân tích
📝 Báo cáo
Để đảm bảo độ tin cậy và tính toàn vẹn của quy trình, các yếu tố sau cũng phải được thiết lập:
✅ Quy trình vận hành tiêu chuẩn (SOP) được xác định rõ ràng
✅ Thử nghiệm mẫu trắng để xác minh kiểm soát chất lượng
✅ Xác nhận quy trình
✅ Hệ thống truy xuất nguồn gốc và kiểm soát tính toàn vẹn dữ liệu
Năng lực Nhân sự
Mặc dù công nghệ ngày càng tiên tiến, nhân sự vẫn là yếu tố quan trọng nhất trong đảm bảo chất lượng Phòng thí nghiệm Độ sạch. Các năng lực cần thiết bao gồm vận hành thiết bị phòng thí nghiệm, kỹ thuật phân tích hạt và kiến thức về tiêu chuẩn ISO và VDA. Các tổ chức phải duy trì đào tạo liên tục, đánh giá năng lực và xem xét kỹ năng định kỳ.
Yếu tố con người cũng là một rủi ro nhiễm bẩn đáng kể — bao gồm mặc trang phục bảo hộ không đúng cách, sai lệch so với SOP và hành vi không phù hợp trong phòng sạch — tất cả đều có thể ảnh hưởng trực tiếp đến độ chính xác của thử nghiệm và độ tin cậy tổng thể của hệ thống.
Thách thức Phát triển
Việc xây dựng Phòng thí nghiệm Độ sạch đặt ra một số thách thức:
💰 Đầu tư vốn cho xây dựng phòng sạch và mua sắm thiết bị chuyên dụng
📚 Độ phức tạp của tiêu chuẩn đòi hỏi kiến thức chuyên môn để diễn giải và thực hiện chính xác
🏭 Kiểm soát quy trình thượng nguồn — quy trình sản xuất không ổn định hạn chế hiệu quả của việc thử nghiệm phòng thí nghiệm đơn thuần
Các tổ chức được khuyến nghị phát triển đồng thời cả kiểm soát sản xuất và năng lực phòng thí nghiệm để đạt được sự tuân thủ Tier 1 bền vững.
Triển vọng Tương lai: Phòng thí nghiệm Độ sạch Thông minh
Thế hệ tiếp theo của các phòng thí nghiệm độ sạch đang phát triển hướng tới các hệ thống thông minh và tự động hóa, tích hợp:
🤖 Phân tích hạt bằng AI
🔬 Kính hiển vi tự động
📡 Kết nối dữ liệu thời gian thực
Tích hợp với hệ thống thực thi sản xuất và quản lý chất lượng cho phép kiểm soát chất lượng đầu cuối, giảm thời gian chu kỳ, cải thiện tính nhất quán của kết quả và hỗ trợ tuân thủ các tiêu chuẩn ngành ngày càng khắt khe hơn.
Từ Tuân thủ đến Lợi thế Cạnh tranh
Phòng thí nghiệm Độ sạch không chỉ đơn thuần là một cơ sở thử nghiệm — mà là một thành phần không thể thiếu của hệ thống quản lý chất lượng toàn diện, bao trùm thiết kế sản phẩm, sản xuất và giao hàng. Các tổ chức thiết lập Phòng thí nghiệm Độ sạch tuân thủ đầy đủ sẽ ở vị thế tốt để đáp ứng yêu cầu của OEM, giảm rủi ro vận hành dài hạn và duy trì khả năng cạnh tranh trên thị trường ô tô toàn cầu.
💡 Đầu tư vào Phòng thí nghiệm Độ sạch là đầu tư vào sự bền vững kinh doanh lâu dài.
❓ Câu hỏi Thường gặp (FAQ)
Phòng thí nghiệm Độ sạch có bắt buộc đối với tất cả các cơ sở sản xuất không? Không phải phổ quát — tuy nhiên, nó thiết yếu đối với các linh kiện có độ chính xác cao hoặc quan trọng về an toàn, đặc biệt trong các ứng dụng xe điện, điện tử và yêu cầu độ sạch nghiêm ngặt.
Một tổ chức nên bắt đầu như thế nào? Tiến hành Phân tích Khoảng cách (Gap Analysis) theo ISO 16232 và VDA 19, sau đó xây dựng kế hoạch triển khai có cấu trúc bao gồm thiết kế cơ sở, thiết bị và yêu cầu quy trình.
Ngân sách ước tính là bao nhiêu? Chi phí dao động từ hàng trăm nghìn đến vài triệu baht, tùy thuộc vào quy mô phòng thí nghiệm, phạm vi công nghệ và mức độ tuân thủ mục tiêu.
Việc triển khai mất bao lâu? Thông thường 3–12 tháng, tùy thuộc vào mức độ sẵn sàng của tổ chức và độ phức tạp của hệ thống.
Những lỗi triển khai phổ biến là gì? Thiết kế cơ sở không đầy đủ, SOP không rõ ràng, đào tạo nhân sự không đủ và không giải quyết kiểm soát quy trình thượng nguồn — dẫn đến kết quả thử nghiệm không phản ánh điều kiện thực tế.
Tháng 7 14, 2026
Thử nghiệm Hóa học & Điện tử | Phân tích Anion bằng Ion Chromatography | ALS Testing
XEM THÊMPhân tích Anion/Cation · Ion Chromatography · GC-MS · ICP-MS · Tuân thủ RoHS/REACH · Thử nghiệm PCB
Được công nhận theo ISO/IEC 17025 | Chuyên gia Phân tích Anion | Hệ thống Phân tích Hóa học Toàn diện
Sự chuyển dịch của ngành công nghiệp ô tô sang các kiến trúc xe sử dụng điện tử với mật độ cao, từ Hệ thống Hỗ trợ Lái xe Nâng cao (ADAS) đến hệ truyền động xe điện (Battery Electric Powertrains), đã làm thay đổi đáng kể các yêu cầu về thử nghiệm hóa học trong chuỗi cung ứng ô tô.
Các phương tiện hiện đại được trang bị hàng trăm Bộ điều khiển Điện tử (Electronic Control Units – ECU), hàng kilomet dây dẫn điện và các cụm PCB (PCB Assemblies) có độ phức tạp cao. Độ tin cậy của những hệ thống này phụ thuộc trực tiếp vào:
Độ sạch hóa học (Chemical Cleanliness)
Kiểm soát nhiễm bẩn ion (Ionic Contamination Control)
Tuân thủ các quy định quốc tế về các chất nguy hại
Bên cạnh đó, Thử nghiệm Hóa học cho Ngành Ô tô còn bao gồm nhiều lĩnh vực phân tích truyền thống nhưng vẫn giữ vai trò quan trọng, chẳng hạn như:
Phân tích nguyên tố vết bằng ICP-MS
Nhận diện hợp chất hữu cơ bằng GC-MS
Kiểm tra tuân thủ RoHS và REACH
Phân tích Ion Chromatography (IC) để xác định mức độ nhiễm bẩn ion (Ionic Contamination)
Trong số đó, Thử nghiệm Anion (Anion Test) đã trở thành một trong những phép thử kiểm soát chất lượng quan trọng nhất đối với các nhà sản xuất điện tử ô tô và PCB Assembly.
ALS Testing cung cấp danh mục toàn diện các dịch vụ Thử nghiệm Hóa học & Điện tử, kết hợp năng lực chuyên sâu về Ion Chromatography (IC) với các kỹ thuật phân tích tiên tiến như:
ICP-MS
GC-MS
FTIR
Kiểm tra Tuân thủ RoHS/REACH
Nhờ đó, ALS có khả năng hỗ trợ khách hàng từ việc xác định nhiễm bẩn ion, phân tích thành phần hóa học đến đánh giá sự tuân thủ các tiêu chuẩn quốc tế.
Tại thị trường Malaysia, Thử nghiệm Anion hiện ghi nhận khoảng 210 lượt tìm kiếm mỗi tháng. Trong khi đó, vẫn chưa có nhiều phòng thí nghiệm cung cấp nội dung chuyên sâu về chủ đề này. Đây là cơ hội để ALS khẳng định vị thế chuyên gia và xây dựng uy tín trong lĩnh vực Chemical & Electronics Testing.
Ion Chromatography (IC) – Phân tích Anion & Cation
Ion Chromatography (IC) là kỹ thuật phân tích dùng để tách và định lượng các ion hòa tan trong dung dịch, bao gồm cả Anion và Cation.
Trong ngành ô tô và điện tử, IC được sử dụng chủ yếu để đánh giá Ionic Contamination trên:
Bề mặt linh kiện
Dung dịch quy trình sản xuất (Process Fluids)
Môi trường lắp ráp và sản xuất (Assembly Environment)
Thuật ngữ “Anion Test” thường được sử dụng để chỉ phép phân tích các Anion bằng Ion Chromatography, và hiện là một trong những phép thử kiểm soát chất lượng được áp dụng rộng rãi nhất trong ngành Automotive Electronics Manufacturing.
Kết quả phân tích IC giúp các nhà sản xuất:
Đánh giá mức độ sạch ion của linh kiện và PCB.
Phát hiện dư lượng hóa chất sau quá trình sản xuất hoặc làm sạch.
Kiểm soát rủi ro ăn mòn điện hóa (Electrochemical Corrosion).
Giảm nguy cơ rò rỉ dòng điện (Leakage Current) và hư hỏng sớm của thiết bị điện tử.
Đáp ứng các yêu cầu của IPC-TM-650, OEM và các tiêu chuẩn quốc tế liên quan đến Ionic Contamination Testing.
Thử nghiệm Anion là gì?
Thử nghiệm Anion bằng Ion Chromatography (IC) là phương pháp phân tích nhằm định lượng nồng độ các ion mang điện tích âm (Anions) trong dung dịch chiết từ linh kiện hoặc vật liệu.
Các Anion thường được phân tích bao gồm:
Chloride (Cl⁻)
Fluoride (F⁻)
Sulfate (SO₄²⁻)
Nitrate (NO₃⁻)
Phosphate (PO₄³⁻)
Ngoài ra, phép thử còn xác định nhiều anion của axit hữu cơ, bao gồm:
Acetate
Formate
Oxalate
Các ion này đặc biệt quan trọng đối với điện tử ô tô (Automotive Electronics) vì nhiều loại trong số đó có khả năng:
Khởi phát quá trình ăn mòn điện hóa (Electrochemical Corrosion).
Hoạt động như chất điện ly (Electrolyte), tạo điều kiện cho dòng điện rò và các phản ứng ăn mòn xảy ra.
Nếu không được kiểm soát, chúng có thể gây ra nhiều dạng hư hỏng nghiêm trọng như:
Ăn mòn điện hóa trên các đường dẫn kim loại và bề mặt tiếp xúc điện.
Dendritic Growth (sự phát triển của các tinh thể kim loại dạng nhánh giữa các đường dẫn trên PCB dưới tác động của điện áp).
Gia tăng Leakage Current, gây tín hiệu sai hoặc mất ổn định ở các mạch điện tử có độ nhạy cao.
Bong tách (Delamination) của lớp laminate PCB hoặc lớp phủ bảo vệ (Conformal Coating) khi có hơi ẩm.
Tăng tốc quá trình ăn mòn tại mối hàn (Solder Joints) và đầu nối điện (Connector Contacts).
Trong ngành công nghiệp ô tô, nguồn gốc phổ biến nhất của Ionic Contamination là cặn Flux còn sót lại sau quá trình hàn PCB, đặc biệt khi:
No-clean Flux không được loại bỏ hoàn toàn.
Water-soluble Flux không được làm sạch đúng quy trình.
Ngoài ra, các nguồn gây nhiễm bẩn ion khác có thể bao gồm:
Nước sử dụng trong quy trình sản xuất (Process Water).
Dấu vân tay của người thao tác.
Tạp chất từ môi trường sản xuất.
Hóa chất còn sót lại trong các công đoạn chế tạo.
Phương pháp Thử nghiệm Ion Chromatography (IPC-TM-650 2.3.28 / J-STD-001)
Tiêu chuẩn quan trọng nhất đối với Ionic Contamination Testing trên PCB Assembly là IPC-TM-650 Method 2.3.28.
Tiêu chuẩn này quy định:
Phương pháp chiết ion từ bề mặt PCB bằng hỗn hợp Isopropyl Alcohol (IPA) và nước khử ion.
Quy trình phân tích Ion Chromatography (IC) đối với cả Anion và Cation.
Trong khi đó, J-STD-001 (Requirements for Soldering Electrical and Electronic Assemblies) đưa ra các yêu cầu về độ sạch sau hàn (Cleanliness Requirements) và trong nhiều trường hợp yêu cầu sử dụng Ion Chromatography để xác nhận sự phù hợp của sản phẩm.
ALS Testing thực hiện Ionic Contamination Testing theo IPC-TM-650 Method 2.3.28, cung cấp kết quả dưới đơn vị µg/cm² cho từng loại ion được phát hiện.
Kết quả được đánh giá dựa trên:
Giới hạn sạch do khách hàng quy định.
Yêu cầu kỹ thuật của OEM.
Tiêu chuẩn nội bộ của từng chương trình sản xuất.
Báo cáo không chỉ thể hiện hàm lượng của từng ion mà còn xác định loại ion hiện diện, giúp nhà sản xuất:
Xác nhận sự phù hợp với yêu cầu kỹ thuật.
Đánh giá mức độ sạch ion của PCB và linh kiện.
Hỗ trợ xác định Root Cause của hiện tượng nhiễm bẩn.
Ví dụ:
Hàm lượng Chloride cao thường liên quan đến cặn Flux còn sót lại.
Sự hiện diện của Acetate, Formate hoặc các axit hữu cơ khác có thể cho thấy sản phẩm phân hủy của Flux trong quá trình hàn.
Phân tích Cation – Sodium, Potassium, Ammonium và các Ion Khác
Bên cạnh Anion Analysis, ALS còn cung cấp dịch vụ Cation Analysis bằng Ion Chromatography (IC) để xác định các ion mang điện tích dương thường gặp trong lĩnh vực điện tử, bao gồm:
Sodium (Na⁺)
Potassium (K⁺)
Ammonium (NH₄⁺)
Ngoài ra, ALS còn phân tích các Amines thường có trong các công thức No-clean Flux, đặc biệt là:
Methylamine
Triethanolamine
Đây là các hợp chất đặc trưng của Flux Activators gốc amine.
Nồng độ Ammonium hoặc Amine cao thường cho thấy cặn chất hoạt hóa Flux chưa được loại bỏ hoàn toàn.
Khi kết hợp với môi trường có độ ẩm cao, các chất này có thể dẫn đến:
Ăn mòn dưới PCB (Under-board Corrosion).
Gia tăng Leakage Current.
Sự cố về độ tin cậy của các mạch điện tử trong quá trình sử dụng lâu dài.
Việc phân tích đồng thời Anion và Cation giúp ALS cung cấp cái nhìn toàn diện về Ionic Contamination, hỗ trợ khách hàng tối ưu hóa quy trình làm sạch sau hàn, cải thiện độ tin cậy của sản phẩm và đáp ứng các yêu cầu khắt khe của OEM cũng như các tiêu chuẩn quốc tế.
Thử nghiệm Tuân thủ RoHS & REACH
Chỉ thị RoHS (Restriction of Hazardous Substances) và Quy định REACH (Registration, Evaluation, Authorisation and Restriction of Chemicals) là hai khung pháp lý quan trọng nhất trên thế giới về kiểm soát thành phần hóa học trong các sản phẩm điện và điện tử.
Đối với các linh kiện điện tử ô tô được cung cấp vào thị trường Liên minh Châu Âu (EU), việc tuân thủ RoHS và REACH là yêu cầu bắt buộc. Đồng thời, nhiều OEM toàn cầu cũng yêu cầu nhà cung cấp chứng minh sự tuân thủ các quy định này như một điều kiện trong chuỗi cung ứng, ngay cả khi sản phẩm không được bán trực tiếp tại thị trường EU.
Kiểm tra Tuân thủ RoHS – Bộ tiêu chuẩn IEC 62321
Chỉ thị RoHS giới hạn việc sử dụng các chất nguy hại trong thiết bị điện và điện tử.
Hiện nay, RoHS 2 (Directive 2011/65/EU và các sửa đổi) kiểm soát tổng cộng 10 chất bị hạn chế, bao gồm:
Sáu chất ban đầu
Chì (Lead – Pb)
Thủy ngân (Mercury – Hg)
Cadimi (Cadmium – Cd)
Crom hóa trị sáu (Hexavalent Chromium – Cr(VI))
Polybrominated Biphenyls (PBB)
Polybrominated Diphenyl Ethers (PBDE)
Bốn nhóm Phthalates bổ sung
DEHP
BBP
DBP
DIBP
ALS thực hiện RoHS Compliance Screening theo bộ tiêu chuẩn IEC 62321, quy định các phương pháp phân tích cho từng nhóm chất bị hạn chế.
Quy trình phân tích bao gồm:
XRF Screening để sàng lọc nhanh các nguyên tố như Pb, Hg, Cd và Cr.
Khi kết quả XRF vượt ngưỡng nghi ngờ, ALS tiến hành phân tích định lượng xác nhận bằng:
ICP-MS
ICP-OES
Đối với:
Hexavalent Chromium (Cr(VI)) → phân tích bằng UV-Vis Spectrophotometry.
Phthalates → xác định bằng GC-MS.
REACH – Kiểm tra các Chất Đáng Quan ngại Cao (SVHC)
Theo quy định REACH, các sản phẩm có chứa Substances of Very High Concern (SVHC) với hàm lượng trên 0,1% khối lượng (w/w) phải được khai báo theo quy định.
Danh sách SVHC Candidate List do European Chemicals Agency (ECHA) công bố và cập nhật thường xuyên, hiện bao gồm hơn 230 chất, chẳng hạn như:
Phthalates
Kim loại nặng
Amin thơm
Một số Polymer
Chất chống cháy (Flame Retardants)
ALS cung cấp dịch vụ SVHC Screening cho các nhóm chất thường gặp trong:
Vật liệu ô tô
Linh kiện điện tử
Polymer
Cao su
Lớp phủ
Các kỹ thuật phân tích được sử dụng bao gồm:
XRF
ICP-MS
GC-MS
Ion Chromatography (IC)
GC-MS – Phân tích Hợp chất Hữu cơ
Gas Chromatography–Mass Spectrometry (GC-MS) là kỹ thuật phân tích chính để nhận diện và định lượng các hợp chất hữu cơ trong vật liệu và linh kiện ô tô.
GC-MS được sử dụng để phân tích:
Dung môi (Solvents)
Chất hóa dẻo (Plasticisers)
Chất chống cháy (Flame Retardants)
Hóa chất quy trình
Chất nhiễm bẩn hữu cơ
Ứng dụng của GC-MS trong Ngành Ô tô
1. Phân tích VOC & SVOC
GC-MS là đầu dò sử dụng trong phép Thermal Desorption theo:
VDA 278
ISO 12219
giúp xác định và định lượng từng hợp chất hữu cơ phát thải từ vật liệu nội thất.
2. Nhận diện Chất Nhiễm bẩn
Khi phát hiện chất hữu cơ chưa xác định trên:
Bề mặt linh kiện
Dầu bôi trơn
Dung dịch quy trình
GC-MS giúp xác định cấu trúc phân tử, hỗ trợ điều tra nguồn gốc và đề xuất biện pháp khắc phục.
3. Phân tích Phthalates theo RoHS
GC-MS là phương pháp xác nhận định lượng đối với:
DEHP
BBP
DBP
DIBP
sau bước sàng lọc ban đầu bằng XRF.
4. Phân tích Dư lượng Dung môi
GC-MS xác định:
Dung môi còn sót lại
Chất tẩy rửa
Hóa chất quy trình
trên bề mặt linh kiện sau công đoạn làm sạch.
ICP-MS & ICP-OES – Phân tích Nguyên tố Vết
ICP-MS và ICP-OES là các kỹ thuật hàng đầu trong phân tích nguyên tố ở mức vết (Trace) và siêu vết (Ultra-trace).
Các kỹ thuật này được sử dụng cho:
Vật liệu
Dung dịch quy trình
Dầu bôi trơn
Mẫu môi trường
Ứng dụng của ICP
Kiểm tra RoHS
Phân tích định lượng:
Pb
Hg
Cd
Total Chromium
sau bước XRF Screening.
Phân tích Dầu Ô tô
Đánh giá:
Wear Metals
Additive Elements
Contaminant Elements
trong:
Engine Oils
Coolants
Hydraulic Fluids
Gear Oils
Xác minh Thành phần Vật liệu
Kiểm tra:
Alloy Composition
Plating
Surface Treatment
Phân tích Mẫu Môi trường
Đánh giá:
Nước
Đất
phục vụ chương trình giám sát môi trường của nhà máy sản xuất ô tô.
Thử nghiệm PCB & Linh kiện Điện tử
Các linh kiện điện tử ô tô như:
PCB
Connectors
Sensors
Power Modules
Wire Harness
đều phải đáp ứng những yêu cầu rất nghiêm ngặt về:
Độ sạch hóa học
Thành phần vật liệu
Độ tin cậy
Một lượng nhỏ Chemical Contamination cũng có thể dẫn đến:
Hoạt động không ổn định
Hỏng hoàn toàn
Mất chức năng của các hệ thống an toàn
Thử nghiệm Nhiễm bẩn Ion trên PCB
ALS thực hiện Ion Chromatography theo:
IPC-TM-650 Method 2.3.28
để:
Kiểm soát chất lượng sản xuất
Đáp ứng yêu cầu phê duyệt của OEM
Thử nghiệm Khả năng Hàn (Solderability Testing)
ALS cung cấp:
J-STD-002 (Wetting Balance)
IPC-TM-650 2.4.12 (Dip-and-Look)
để đánh giá:
Component Leads
PCB Pads
Solder Surfaces
giúp giảm các lỗi:
Cold Solder Joint
Dewetting
Non-wet Opens
Kiểm tra & Phân tích Lớp phủ Bảo vệ (Conformal Coating)
ALS cung cấp:
FTIR để xác định loại lớp phủ.
Cross-Section Analysis bằng Optical Microscopy và SEM.
Adhesion Testing để đánh giá độ bám dính.
Các phép thử này hỗ trợ:
Xác nhận quy trình phủ.
Điều tra các sản phẩm trả về từ hiện trường.
Tiêu chuẩn & Phương pháp Thử nghiệm
Tiêu chuẩn / Phương pháp
Kỹ thuật
Ứng dụng
IPC-TM-650 2.3.28
Ion Chromatography (IC)
Phân tích nhiễm bẩn ion trên PCB (Anion & Cation)
J-STD-001
Multiple
Yêu cầu về độ sạch sau hàn
IEC 62321
XRF / ICP-MS / ICP-OES / GC-MS / UV-Vis
Kiểm tra tuân thủ RoHS
REACH SVHC
XRF / ICP-MS / GC-MS / IC
Sàng lọc các chất SVHC
VDA 278
Thermal Desorption GC-MS
VOC & FOG
ISO 12219
Chamber / GC-MS
VOC trong khoang nội thất
ICP-MS / ICP-OES
Elemental Analysis
Phân tích nguyên tố vết
GC-MS
Organic Compound Analysis
VOC, Phthalates, Chất nhiễm bẩn
J-STD-002
Wetting Balance
Thử nghiệm khả năng hàn
Tại sao nên lựa chọn ALS?
Chuyên gia về Ion Chromatography
ALS sở hữu một trong những năng lực Ion Chromatography toàn diện nhất tại Malaysia, cho phép phân tích đồng thời Anion và Cation chỉ trong một lần chạy mẫu.
Danh mục Phân tích Toàn diện
Một phòng thí nghiệm duy nhất cung cấp:
IC
ICP-MS
ICP-OES
GC-MS
FTIR
SEM-EDX
XRF
giúp giảm thời gian, chi phí và đảm bảo tính nhất quán của kết quả.
Hiểu rõ Ứng dụng trong Ngành Ô tô
ALS không chỉ cung cấp kết quả phân tích mà còn hỗ trợ khách hàng:
Xác định nguồn gốc nhiễm bẩn.
Phân tích Root Cause.
Đề xuất Corrective Actions.
Yêu cầu Báo giá
Từ Phân tích Anion/Cation, RoHS & REACH Compliance, GC-MS, ICP-MS đến PCB Ionic Contamination Testing, ALS cung cấp đầy đủ các dịch vụ Chemical & Electronics Testing dành cho ngành công nghiệp ô tô tại Malaysia và Đông Nam Á.
→ Yêu cầu Báo giá:
https://www.alstesting.co.th/request-a-quote/ → Quay lại Automotive Testing Hub:
/automotive-testing/
https://www.alstesting.co.th/request-a-quote/ → Quay lại Automotive Testing Hub:
/automotive-testing/
Tháng 7 14, 2026
Dịch vụ Thử nghiệm Ô tô (Automotive Testing Services) | Phòng Thí nghiệm ALS
XEM THÊMDịch vụ Thử nghiệm Ô tô | ALS Testing
Được công nhận theo ISO/IEC 17025 | Độ sạch Kỹ thuật · Failure Analysis · Thử nghiệm Vật liệu · Phân tích Hóa học
Được công nhận theo ISO/IEC 17025 | Thành viên ILAC MRA | Mạng lưới Toàn cầu với hơn 40 năm kinh nghiệm
Mọi sự cố của một linh kiện ô tô đều bắt nguồn từ những yếu tố mà mắt thường không thể nhìn thấy — nhiễm bẩn (Contamination), sự suy giảm của vật liệu (Material Degradation) hoặc các khuyết tật tiềm ẩn chưa được phát hiện (Undetected Defects).
Trong bối cảnh ngành công nghiệp ô tô hiện đại, nơi dung sai được kiểm soát ở cấp độ micromet (microns) và các yêu cầu pháp lý cũng như tiêu chuẩn kỹ thuật ngày càng nghiêm ngặt qua mỗi thế hệ sản phẩm mới, việc xác nhận chất lượng của vật liệu và linh kiện trước khi đưa vào sản xuất chưa bao giờ quan trọng như hiện nay.
Các nhà sản xuất tại Malaysia và khu vực Đông Nam Á đang phải đối mặt với nhiều thách thức cùng lúc, bao gồm:
Sự phát triển nhanh chóng của các nền tảng Xe điện (EV Platforms).
Các yêu cầu kỹ thuật ngày càng khắt khe từ OEM.
Những quy định nghiêm ngặt hơn về hóa chất, phát thải và môi trường.
Chuỗi cung ứng toàn cầu trải rộng trên nhiều quốc gia và khu vực.
Chỉ một hạt nhiễm bẩn chưa được phát hiện trong hệ thống thủy lực, một vật liệu phát thải VOC vượt quá giới hạn cho phép, hoặc một PCB bị nhiễm bẩn ion (Ionic Contamination) không được phát hiện trước khi đưa vào sử dụng thực tế, đều có thể dẫn đến:
Khiếu nại bảo hành (Warranty Claims)
Gián đoạn hoặc dừng dây chuyền sản xuất (Production Shutdowns)
Ảnh hưởng nghiêm trọng đến uy tín thương hiệu
Những tổn thất này thường lớn hơn rất nhiều so với chi phí đầu tư cho một chương trình thử nghiệm và đánh giá chất lượng phù hợp ngay từ đầu.
ALS Testing là phòng thí nghiệm độc lập của bên thứ ba, được công nhận theo ISO/IEC 17025, chuyên cung cấp các dịch vụ thử nghiệm toàn diện cho ngành công nghiệp ô tô dành cho OEM, Tier-1 Suppliers, Tier-2 Suppliers và các nhà sản xuất điện tử ô tô trên khắp Malaysia và Đông Nam Á.
Với hơn 40 năm kinh nghiệm toàn cầu thông qua mạng lưới ALS cùng sự am hiểu sâu sắc về thị trường ô tô tại Malaysia và khu vực, ALS mang đến độ chính xác, tính khách quan và kết quả thử nghiệm được quốc tế công nhận, đáp ứng những yêu cầu ngày càng khắt khe của ngành công nghiệp ô tô hiện đại.
Khám phá danh mục đầy đủ các dịch vụ thử nghiệm ô tô của chúng tôi dưới đây, bao gồm Technical Cleanliness Testing, Failure Analysis, Materials & Environmental Testing và Chemical Compliance Testing, giúp doanh nghiệp đảm bảo chất lượng sản phẩm, đáp ứng các tiêu chuẩn của OEM và nâng cao năng lực cạnh tranh trong chuỗi cung ứng ô tô toàn cầu.
Thử nghiệm Ô tô là gì? (What Is Automotive Testing?)
Thử nghiệm Ô tô (Automotive Testing) là quá trình đánh giá có hệ thống đối với vật liệu, linh kiện, cụm lắp ráp (Sub-assemblies) và hệ thống xe hoàn chỉnh, nhằm xác nhận rằng chúng đáp ứng các yêu cầu về hiệu suất, an toàn, thành phần hóa học và các tiêu chuẩn kỹ thuật cũng như quy định hiện hành.
Hoạt động thử nghiệm được triển khai xuyên suốt toàn bộ vòng đời sản xuất của sản phẩm, từ đánh giá nguyên vật liệu đầu vào, xác nhận nguyên mẫu (Prototype Validation), kiểm soát chất lượng trong sản xuất (Production Quality Control) đến điều tra sự cố của sản phẩm sau khi đưa vào sử dụng (Field Failure Investigation).
Phạm vi của Dịch vụ Thử nghiệm Ô tô
Thử nghiệm ô tô bao gồm nhiều lĩnh vực kỹ thuật khác nhau, trong đó có:
Thử nghiệm cơ lý (Physical & Mechanical Testing) đối với vật liệu và kết cấu.
Phân tích hóa học (Chemical Analysis) đối với lớp phủ, chất lỏng kỹ thuật và vật liệu polymer.
Technical Cleanliness Testing nhằm đánh giá độ sạch và mức độ nhiễm bẩn của các linh kiện chính xác và hệ thống thủy lực.
Failure Analysis để điều tra các linh kiện bị hư hỏng được trả về từ dây chuyền sản xuất hoặc từ hiện trường sử dụng.
Thử nghiệm Mô phỏng Môi trường (Environmental Simulation Testing) nhằm đánh giá độ bền của vật liệu và linh kiện trong các điều kiện vận hành thực tế như:
Chu kỳ nhiệt (Temperature Cycling)
Độ ẩm (Humidity)
Ăn mòn (Corrosion)
Rung động (Vibration)
Các loại Thử nghiệm Ô tô
Các phép thử trong ngành ô tô có thể được phân loại theo nhiều cách khác nhau.
Thử nghiệm Phá hủy (Destructive Testing)
Destructive Testing là nhóm phương pháp thử mà mẫu sẽ không thể sử dụng lại sau khi thử nghiệm.
Các kỹ thuật thường được áp dụng bao gồm:
Cross-Section Analysis
Chemical Extraction
Mechanical Fracture Testing
Những phương pháp này cung cấp thông tin chi tiết về:
Cấu trúc bên trong của linh kiện.
Thành phần vật liệu.
Cơ chế hư hỏng.
Thử nghiệm Không Phá hủy (Non-Destructive Testing – NDT)
Non-Destructive Testing (NDT) cho phép đánh giá linh kiện mà không làm ảnh hưởng đến khả năng sử dụng của mẫu.
Các kỹ thuật điển hình bao gồm:
SEM Imaging
X-ray Inspection
Particle Extraction
NDT đặc biệt phù hợp cho việc kiểm tra chất lượng, điều tra sự cố và đánh giá các linh kiện có giá trị cao mà vẫn cần tiếp tục sử dụng sau khi thử nghiệm.
Phân loại theo Mục đích Thử nghiệm
Ngoài phương pháp thử, các phép thử ô tô còn được phân loại theo mục đích sử dụng.
Type Approval Testing
Được thực hiện nhằm xác nhận rằng sản phẩm đáp ứng đầy đủ:
Các quy định pháp luật.
Tiêu chuẩn quốc tế.
Yêu cầu kỹ thuật của OEM.
Đây là bước quan trọng trước khi linh kiện hoặc sản phẩm được phê duyệt để sản xuất hàng loạt.
R&D Testing
R&D Testing hỗ trợ quá trình:
Phát triển sản phẩm mới.
Lựa chọn vật liệu.
Tối ưu hóa quy trình sản xuất.
Đánh giá thiết kế trước khi đưa vào sản xuất thương mại.
Các kết quả thử nghiệm trong giai đoạn này giúp doanh nghiệp giảm rủi ro, rút ngắn thời gian phát triển sản phẩm và nâng cao độ tin cậy của sản phẩm ngay từ giai đoạn thiết kế.
Tại sao Dịch vụ Thử nghiệm Ô tô từ Phòng Thí nghiệm Độc lập lại Quan trọng?
Việc thử nghiệm bởi phòng thí nghiệm độc lập của bên thứ ba (Independent Third-Party Laboratory) đóng vai trò thiết yếu trong ngành công nghiệp ô tô hiện đại vì ba lý do quan trọng.
1. Đáp ứng yêu cầu của Quy định và OEM
Phần lớn các OEM trên toàn cầu yêu cầu kết quả thử nghiệm phải được phát hành bởi phòng thí nghiệm độc lập được công nhận theo ISO/IEC 17025.
Ngay cả khi doanh nghiệp sở hữu thiết bị thử nghiệm hiện đại, các báo cáo thử nghiệm nội bộ (In-house Test Reports) thường không được chấp nhận làm bằng chứng cho:
Quy trình phê duyệt của OEM
Type Approval
Hồ sơ đăng ký với cơ quan quản lý
Các kết quả thử nghiệm do phòng thí nghiệm được công nhận phát hành mang lại:
Khả năng truy xuất nguồn gốc (Traceability)
Phương pháp thử được chuẩn hóa
Độ tin cậy và tính nhất quán theo tiêu chuẩn quốc tế
Đây là những yếu tố mà các chương trình thử nghiệm nội bộ không thể chứng minh một cách chính thức.
2. Giảm thiểu Rủi ro và Bảo vệ Trách nhiệm Pháp lý
Khi một linh kiện hoặc vật liệu được thử nghiệm bởi phòng thí nghiệm độc lập, báo cáo thử nghiệm sẽ trở thành bằng chứng kỹ thuật khách quan, chứng minh rằng sản phẩm đáp ứng các yêu cầu kỹ thuật tại thời điểm sản xuất.
Những báo cáo này đặc biệt quan trọng trong các trường hợp:
Khiếu nại bảo hành (Warranty Claims)
Tranh chấp về trách nhiệm sản phẩm (Product Liability Disputes)
Điều tra của cơ quan quản lý (Regulatory Investigations)
Một báo cáo độc lập giúp giảm thiểu rủi ro pháp lý, đồng thời bảo vệ nhà cung cấp trước những khiếu nại hoặc yêu cầu bồi thường không có cơ sở.
3. Tính Khách quan và Độ Tin cậy
Một trong những lợi thế lớn nhất của thử nghiệm bởi bên thứ ba là không tồn tại xung đột lợi ích (Conflict of Interest).
ALS Testing hoạt động hoàn toàn độc lập với khách hàng và không có bất kỳ lợi ích nào gắn với kết quả thử nghiệm.
Điều này đảm bảo rằng mọi kết quả phân tích đều phản ánh đúng tình trạng thực tế của mẫu thử.
Đó cũng chính là điều mà:
Nhà sản xuất (Manufacturers)
OEM
Cơ quan quản lý (Regulators)
Khách hàng cuối (End Customers)
đều mong đợi từ một phòng thí nghiệm độc lập và được công nhận.
ALS – Đối tác Thử nghiệm Đáng tin cậy cho Ngành Công nghiệp Ô tô
ALS Testing đáp ứng đầy đủ các yêu cầu trên với:
Hơn 40 năm kinh nghiệm toàn cầu thông qua mạng lưới ALS.
Phòng thí nghiệm được công nhận theo ISO/IEC 17025.
Đội ngũ chuyên gia địa phương am hiểu sâu sắc đặc thù của chuỗi cung ứng ô tô tại Malaysia và Đông Nam Á.
Danh mục dịch vụ thử nghiệm toàn diện, hỗ trợ doanh nghiệp từ giai đoạn phát triển sản phẩm, sản xuất, đánh giá chất lượng đến điều tra sự cố và tuân thủ các yêu cầu của OEM.
Nhờ sự kết hợp giữa chuyên môn kỹ thuật, tiêu chuẩn quốc tế và kinh nghiệm thực tiễn trong ngành ô tô, ALS mang đến các kết quả thử nghiệm có độ chính xác cao, khách quan và được công nhận rộng rãi, giúp khách hàng nâng cao chất lượng sản phẩm, giảm thiểu rủi ro và tăng cường năng lực cạnh tranh trong chuỗi cung ứng toàn cầu.
Thử nghiệm Ô tô và Thử nghiệm Nội bộ: Những Khác biệt Quan trọng
Nhiều doanh nghiệp trong chuỗi cung ứng ô tô thường phải cân nhắc giữa việc tự thực hiện thử nghiệm (In-house Testing) hay thuê phòng thí nghiệm độc lập (Third-Party Testing Laboratory), đặc biệt khi mở rộng quy mô sản xuất hoặc chuẩn bị đáp ứng các yêu cầu phê duyệt của OEM.
Quyết định này không chỉ dựa trên chi phí mà còn liên quan đến năng lực kỹ thuật, mức độ công nhận và giá trị pháp lý của kết quả thử nghiệm.
Tiêu chí
Thử nghiệm Nội bộ (In-House Testing)
Phòng Thí nghiệm Độc lập (ALS)
Công nhận (Accreditation)
Thông thường không được công nhận theo ISO/IEC 17025
Được công nhận theo ISO/IEC 17025:2017, được ILAC MRA công nhận
Được OEM chấp nhận
Thường không được chấp nhận cho các quy trình phê duyệt chính thức
Được OEM và cơ quan quản lý trên toàn cầu chấp nhận
Năng lực thiết bị
Giới hạn trong các thiết bị hiện có
Danh mục thiết bị đầy đủ: SEM, FTIR, EDX, ICP, GC-MS và nhiều kỹ thuật khác
Tính khách quan
Có thể phát sinh xung đột lợi ích
Hoàn toàn độc lập, không chịu ảnh hưởng bởi kết quả thử nghiệm
Chi phí
Chi phí đầu tư và bảo trì thiết bị cao
Chi phí linh hoạt theo từng phép thử
Thời gian thực hiện
Phụ thuộc vào nguồn lực và ưu tiên nội bộ
Quy trình thử nghiệm chuyên biệt, thời gian xử lý tối ưu
Mục đích sử dụng
Chủ yếu phục vụ kiểm soát chất lượng nội bộ
Phù hợp cho Type Approval, hồ sơ OEM và tuân thủ quy định
Đối với phần lớn doanh nghiệp, giải pháp hiệu quả nhất là kết hợp cả hai mô hình: sử dụng In-house QC cho hoạt động kiểm soát sản xuất hằng ngày và Third-Party Testing cho các chương trình đánh giá của OEM, thử nghiệm chứng nhận, điều tra sự cố và các yêu cầu pháp lý. Trong mô hình này, ALS đóng vai trò như một phần mở rộng của đội ngũ chất lượng của khách hàng.
Các Dịch vụ Thử nghiệm Ô tô của ALS
ALS Testing cung cấp danh mục dịch vụ thử nghiệm ô tô toàn diện, với thế mạnh nổi bật về Technical Cleanliness Testing và Failure Analysis — những năng lực mà chỉ rất ít phòng thí nghiệm tại Malaysia và Đông Nam Á có thể cung cấp ở cùng trình độ chuyên môn.
Các dịch vụ được xây dựng dựa trên 5 lĩnh vực chuyên môn tích hợp, đáp ứng đầy đủ nhu cầu thử nghiệm từ phân tích nhiễm bẩn linh kiện chính xác đến mô phỏng môi trường và đánh giá tuân thủ hóa chất.
1. Technical Cleanliness & Particle Testing (ISO 16232 / VDA 19)
ALS chuyên cung cấp dịch vụ Technical Cleanliness Testing theo ISO 16232 và VDA 19, hỗ trợ các nhà sản xuất:
Linh kiện thủy lực chính xác
Hệ thống nhiên liệu
Cụm truyền động
Hệ thống phanh
Các phép thử bao gồm:
Particle Extraction
Gravimetric Analysis
Light Obscuration Particle Counting (LPC)
Microscopic Particle Analysis
Đây là một trong những lợi thế cạnh tranh nổi bật của ALS trong khu vực.
2. Failure Analysis (SEM / FTIR / EDX)
Đội ngũ chuyên gia của ALS sử dụng:
Scanning Electron Microscopy (SEM)
FTIR Spectroscopy
Energy Dispersive X-ray Spectroscopy (EDX)
Cross-Section Analysis
để xác định Root Cause của các hư hỏng phát sinh trong sản xuất, lựa chọn vật liệu hoặc điều kiện sử dụng thực tế.
Các ứng dụng bao gồm:
Fracture Analysis
Contamination Analysis
Delamination & Adhesion Failure
Điều tra sản phẩm bảo hành (Warranty Return)
3. Automotive Materials & Environmental Testing
ALS cung cấp các dịch vụ:
VOC Emissions Testing
ISO 12219
VDA 278
ISO 9227
ASTM B117
Thermal Shock
Thermal Cycling
giúp đánh giá:
Chất lượng vật liệu
Độ bền môi trường
Khả năng đáp ứng tiêu chuẩn OEM
4. Chemical & Electronics Testing
ALS thực hiện:
Ion Chromatography
GC-MS
ICP-MS
RoHS / REACH Compliance
Ionic Contamination Testing
phục vụ các nhà sản xuất:
Automotive Electronics
PCB Assembly
EV Electronics
Các Ngành Công nghiệp Phục vụ
ALS hỗ trợ:
OEM & Tier-1 Suppliers
Nhà sản xuất Xe điện (EV)
Nhà sản xuất Điện tử Ô tô
Nhà cung cấp Vật liệu, Polymer và Composite
Tiêu chuẩn & Công nhận
ALS được công nhận theo ISO/IEC 17025:2017 và các kết quả thử nghiệm được ILAC MRA công nhận tại hơn 100 quốc gia.
Các tiêu chuẩn chính mà ALS thực hiện bao gồm:
ISO 16232
VDA 19
VDA 278
ISO 12219
VDA 275
ISO 9227
ASTM B117
IEC 60068
IPC-TM-650
REACH
RoHS
Tại sao nên lựa chọn ALS Testing?
Chuyên gia về Technical Cleanliness & Failure Analysis
ALS sở hữu chuyên môn sâu về ISO 16232, VDA 19, SEM, FTIR và EDX, tạo nên lợi thế cạnh tranh nổi bật trong khu vực.
Được công nhận theo ISO/IEC 17025
Báo cáo thử nghiệm của ALS được OEM và cơ quan quản lý tại hơn 100 quốc gia chấp nhận thông qua ILAC MRA.
Mạng lưới Toàn cầu với hơn 40 năm kinh nghiệm
Là thành viên của ALS Global, chúng tôi kết hợp năng lực thử nghiệm quốc tế với sự am hiểu sâu sắc về thị trường ô tô tại Malaysia và Đông Nam Á.
Thời gian xử lý nhanh & Hỗ trợ kỹ thuật chuyên sâu
ALS hiểu rằng mỗi ngày chậm trễ trong thử nghiệm đều có thể ảnh hưởng đến tiến độ sản xuất và phê duyệt của khách hàng. Vì vậy, chúng tôi cam kết thời gian xử lý nhanh, giao tiếp minh bạch và hỗ trợ kỹ thuật xuyên suốt quá trình thử nghiệm.
Yêu cầu Báo giá Dịch vụ Thử nghiệm Ô tô
Cho dù doanh nghiệp của bạn cần:
Chứng nhận Technical Cleanliness
Failure Analysis
VOC Emissions Testing
Hay chương trình thử nghiệm tích hợp theo tiêu chuẩn OEM
đội ngũ chuyên gia của ALS Testing luôn sẵn sàng hỗ trợ từ bước tư vấn, hướng dẫn chuẩn bị mẫu đến khi phát hành báo cáo thử nghiệm cuối cùng.
→ Yêu cầu Báo giá:
https://www.alstesting.co.th/contact-us/ → Tải Brochure Năng lực Thử nghiệm Ô tô
https://www.alstesting.co.th/contact-us/ → Tải Brochure Năng lực Thử nghiệm Ô tô
Tháng 7 14, 2026
Thử nghiệm Vật liệu & Môi trường Ô tô (Automotive Materials & Environmental Testing) | ALS Testing
XEM THÊMPhát thải VOC · Thử nghiệm Ăn mòn Phun Muối · Thử nghiệm Nhiệt · Chất lượng Không khí Nội thất · VDA 278 · ISO 9227
Được công nhận theo ISO/IEC 17025 | Hệ thống Mô phỏng Môi trường Toàn diện | Thử nghiệm theo Tiêu chuẩn OEM
Các vật liệu cấu thành một chiếc ô tô hiện đại phải chịu đựng những điều kiện khắc nghiệt mà hầu hết các vật liệu thông thường không bao giờ gặp phải. Chúng phải hoạt động ổn định trong dải nhiệt độ từ −40°C đến +120°C hoặc cao hơn; chống chịu hơi muối và sương muối trên đường, vốn liên tục tấn công mọi bề mặt kim loại; chịu tác động của tia cực tím (UV) gây lão hóa polymer và phai màu sắc tố; thích ứng với khí hậu nhiệt đới nóng ẩm, nơi đẩy nhanh quá trình ăn mòn và làm giãn nở các vật liệu làm kín; đồng thời đáp ứng các yêu cầu nghiêm ngặt về phát thải hợp chất hữu cơ bay hơi (VOC) từ vật liệu nội thất nhằm đảm bảo chất lượng không khí mà người sử dụng hít thở mỗi ngày trong khoang xe.
Thử nghiệm Vật liệu & Môi trường Ô tô (Automotive Materials & Environmental Testing) bao gồm các lĩnh vực như phân tích phát thải VOC, thử nghiệm ăn mòn, mô phỏng môi trường, đặc tính nhiệt và phân tích thành phần hóa học. Các phép thử này được thực hiện nhằm xác nhận rằng vật liệu và linh kiện có khả năng chịu được các điều kiện sử dụng thực tế, đồng thời đáp ứng đầy đủ các yêu cầu kỹ thuật do OEM và các tiêu chuẩn quốc tế quy định.
Riêng tại thị trường Malaysia, tổng lượng tìm kiếm hàng tháng đối với các dịch vụ VOC Testing và Salt Spray Corrosion Testing đã vượt 430 lượt tìm kiếm, cho thấy đây là một trong những nhóm dịch vụ có nhu cầu cao nhất trong lĩnh vực thử nghiệm vật liệu ô tô tại khu vực.
ALS Testing được công nhận theo ISO/IEC 17025:2017 và cung cấp danh mục toàn diện các dịch vụ Thử nghiệm Vật liệu & Môi trường Ô tô, đáp ứng các tiêu chuẩn quan trọng phục vụ quá trình đánh giá và phê duyệt vật liệu trong chuỗi cung ứng ô tô tại Malaysia cũng như trên toàn cầu.
Đặc biệt, VOC Testing hiện là nhóm dịch vụ có lượng tìm kiếm cao nhất trong danh mục dịch vụ của ALS nhưng vẫn chưa có nội dung chuyên sâu trên website. Vì vậy, việc xây dựng Pillar Page dành riêng cho chủ đề này sẽ là một khoản đầu tư nội dung có giá trị chiến lược, góp phần nâng cao khả năng tiếp cận khách hàng và tối ưu hóa hiệu quả SEO.
Thử nghiệm Phát thải VOC đối với Vật liệu Nội thất Ô tô
Phát thải Hợp chất Hữu cơ Bay hơi (Volatile Organic Compounds – VOC) từ các vật liệu nội thất ô tô là một trong những yếu tố quan trọng ảnh hưởng đến sự tuân thủ quy định, yêu cầu của OEM và trải nghiệm của người sử dụng.
Các vật liệu trong khoang nội thất như:
Bảng táp-lô (Instrument Panels)
Trần xe (Headliners)
Mút ghế (Seat Foams)
Thảm sàn (Carpets)
Tấm ốp cửa (Door Trim Panels)
Keo dán (Adhesives)
Chất trám kín (Sealants)
đều có thể phát thải các hợp chất hữu cơ bay hơi vào không khí bên trong khoang xe.
Khi nồng độ VOC trong xe mới ở mức cao, chúng có thể ảnh hưởng đến sức khỏe của người sử dụng, bao gồm:
Kích ứng mắt, mũi và đường hô hấp
Đau đầu hoặc cảm giác khó chịu
Trong những trường hợp nghiêm trọng, có thể gây mẫn cảm (Sensitisation) hoặc các phản ứng bất lợi khác đối với sức khỏe.
Do đó, các OEM trên toàn thế giới ngày càng áp dụng những yêu cầu nghiêm ngặt hơn đối với mức phát thải VOC. Tại nhiều quốc gia, các giới hạn về VOC cũng được quy định trong các tiêu chuẩn hoặc quy định pháp lý nhằm đảm bảo chất lượng không khí trong khoang xe (Interior Air Quality).
Thử nghiệm Phát thải VOC theo VDA 278 đối với Vật liệu Nội thất Ô tô
VDA 278 là tiêu chuẩn của ngành công nghiệp ô tô Đức dùng để phân tích phát thải hợp chất hữu cơ từ các linh kiện nội thất ô tô bằng phương pháp Thermal Desorption GC-MS.
Tiêu chuẩn quy định hai giai đoạn gia nhiệt:
90°C để xác định VOC (Volatile Organic Compounds).
120°C để xác định FOG (Semi-Volatile Organic Compounds).
Trong phép thử, một lượng mẫu nhỏ được gia nhiệt trong điều kiện kiểm soát. Các hợp chất phát thải được hấp phụ trên ống Tenax, sau đó được giải hấp nhiệt và phân tích bằng Gas Chromatography–Mass Spectrometry (GC-MS) nhằm xây dựng hồ sơ định lượng của các hợp chất hữu cơ phát thải.
VDA 278 là yêu cầu của nhiều OEM Đức như:
BMW
Volkswagen Group
Mercedes-Benz
Audi
cũng như các Tier-1 Suppliers, đồng thời được áp dụng rộng rãi trong chuỗi cung ứng ô tô toàn cầu.
Kết quả được báo cáo dưới dạng µg/g vật liệu, cho phép so sánh với các giới hạn phát thải của từng hợp chất hoặc nhóm hợp chất theo yêu cầu của OEM.
ISO 12219 – Chất lượng Không khí trong Khoang Xe (Interior Air of Road Vehicles)
ISO 12219 là bộ tiêu chuẩn quốc tế quy định phương pháp đo nồng độ VOC trong khoang nội thất ô tô.
Tiêu chuẩn bao gồm:
ISO 12219-1 – Đo VOC trong khoang xe hoàn chỉnh bằng Bag Method.
ISO 12219-2 đến ISO 12219-7 – Đánh giá phát thải từ các linh kiện nội thất bằng Chamber và Micro-Chamber Methods.
ALS cung cấp dịch vụ thử nghiệm VOC ở cấp độ linh kiện theo các phương pháp ISO 12219 Chamber, hỗ trợ khách hàng đánh giá vật liệu theo yêu cầu của các OEM.
VDA 275 – Thử nghiệm Phát thải Formaldehyde
Formaldehyde là một hợp chất VOC có ảnh hưởng đáng kể đến sức khỏe và chịu sự kiểm soát nghiêm ngặt trong nhiều tiêu chuẩn của OEM.
VDA 275 quy định Bottle Method để xác định lượng Formaldehyde phát thải từ các vật liệu nội thất phi kim loại thông qua phân tích quang phổ (Photometric Analysis).
ALS cung cấp dịch vụ thử nghiệm VDA 275 như một phần trong danh mục VOC Testing, giúp khách hàng đáp ứng các giới hạn phát thải Formaldehyde theo yêu cầu của các OEM Đức và quốc tế.
ISO 6452 – Thử nghiệm Fogging
Fogging Testing đánh giá khả năng của vật liệu nội thất ô tô tạo ra các hợp chất dễ ngưng tụ, hình thành lớp sương mờ trên kính chắn gió.
Hiện tượng này:
Làm giảm tầm nhìn của người lái.
Phản ánh mức phát thải của các hợp chất hữu cơ có nhiệt độ sôi cao.
ISO 6452 quy định hai phương pháp đánh giá:
Photometric Method
Gravimetric Method
ALS cung cấp dịch vụ Fogging Testing theo ISO 6452 trong danh mục Interior Emissions Testing.
Thử nghiệm Ăn mòn & Phun Muối (Corrosion & Salt Spray Testing)
Ăn mòn là một trong những cơ chế suy giảm vật liệu phổ biến và gây tổn thất lớn nhất trong ngành công nghiệp ô tô.
Các yếu tố như:
Muối trên đường.
Khí hậu nóng ẩm.
Ăn mòn điện hóa giữa các kim loại khác nhau.
đều có thể làm giảm tuổi thọ của:
Kim loại.
Lớp phủ.
Bề mặt mạ.
Corrosion Testing mô phỏng các điều kiện này trong môi trường gia tốc nhằm đánh giá:
Hiệu quả của lớp phủ bảo vệ.
Sự phù hợp của vật liệu.
Khả năng chống ăn mòn của sản phẩm.
ISO 9227 – Neutral Salt Spray (NSS)
ISO 9227 là tiêu chuẩn quốc tế quan trọng nhất đối với Salt Spray Testing, bao gồm:
NSS
AASS
CASS
Trong phép thử NSS, mẫu được phun liên tục bằng:
Dung dịch NaCl 5%
Nhiệt độ 35°C
trong khoảng từ 96 giờ đến hơn 1.000 giờ, tùy theo yêu cầu của từng OEM.
ALS áp dụng ISO 9227 cho:
Linh kiện kim loại sơn phủ.
Chi tiết mạ.
Fasteners.
Linh kiện ngoại thất.
Linh kiện gầm xe.
Sau thử nghiệm, mẫu được đánh giá dựa trên:
Corrosion Creep
Blister Formation
Spot Corrosion
và phân loại theo ISO 10289.
ASTM B117 – Salt Spray Testing
ASTM B117 là tiêu chuẩn của Hoa Kỳ tương đương ISO 9227 NSS.
Điều kiện thử:
NaCl 5%
35°C
Tuy nhiên, phương pháp đánh giá và tiêu chí chấp nhận có thể khác tùy theo yêu cầu của từng OEM.
ALS cung cấp thử nghiệm theo ASTM B117 cho khách hàng thuộc chuỗi cung ứng của các OEM Hoa Kỳ.
Thử nghiệm Ăn mòn Chu kỳ (Cyclic Corrosion Testing)
Khác với Salt Spray Testing liên tục, Cyclic Corrosion Testing kết hợp nhiều chu kỳ:
Salt Spray
Humidity
Drying
UV Exposure (khi yêu cầu)
Phương pháp này được nhiều OEM đánh giá là phản ánh sát hơn điều kiện sử dụng thực tế.
ALS cung cấp Cyclic Corrosion Testing theo các tiêu chuẩn OEM và tiêu chuẩn ngành.
Thử nghiệm Nhiệt & Mô phỏng Môi trường (Thermal & Environmental Simulation Testing)
Các linh kiện ô tô phải chịu nhiều điều kiện khắc nghiệt trong quá trình:
Sản xuất
Lắp ráp
Vận chuyển
Sử dụng
ALS cung cấp các phép thử mô phỏng nhằm đánh giá:
Độ bền vật liệu.
Tính ổn định.
Hiệu suất hoạt động.
Thermal Shock Testing (IEC 60068-2-14)
Mẫu được chuyển nhanh giữa các mức nhiệt độ cực thấp và cực cao nhằm mô phỏng:
Engine Start/Stop
Cold Start
Chuyển đổi giữa môi trường nóng và lạnh
Áp dụng cho:
Electronics
Sensors
Connectors
Thermal Cycling (IEC 60068-2-1 / 2-2)
Mẫu trải qua nhiều chu kỳ nhiệt độ có kiểm soát.
Khác với Thermal Shock, phương pháp này tạo ứng suất do giãn nở nhiệt khác nhau của vật liệu.
Áp dụng cho:
Automotive Materials
Electronics
Polymer Components
Humidity & Damp Heat (IEC 60068-2-78)
Thử nghiệm ở:
40°C
93% RH
nhằm đánh giá:
Khả năng chống ẩm.
Ăn mòn.
Hydrolysis.
Swelling.
Đặc biệt phù hợp với các linh kiện sử dụng tại Đông Nam Á.
Lĩnh vực Ứng dụng
Nhà cung cấp Vật liệu Nội thất Ô tô
ALS hỗ trợ thử nghiệm:
VDA 278
ISO 12219
VDA 275
ISO 6452
cho:
Instrument Panels
Door Trim
Headliners
Seat Foams
Carpets
Nhà sản xuất Linh kiện Kim loại
ALS thực hiện:
ISO 9227
ASTM B117
cho:
Body Components
Suspension Parts
Fasteners
Surface Coatings
Nhà sản xuất Điện tử Ô tô
ALS cung cấp:
Thermal Shock
Thermal Cycling
Humidity Testing
theo IEC 60068 cho:
ECU
Sensors
Connectors
Power Electronics
Câu hỏi Thường gặp (FAQ)
VDA 278 là gì?
VDA 278 là tiêu chuẩn của ngành ô tô Đức dùng để đo VOC và FOG từ vật liệu nội thất bằng Thermal Desorption GC-MS.
Tiêu chuẩn này được yêu cầu bởi:
BMW
Volkswagen Group
Mercedes-Benz
Audi
ISO 9227 khác ASTM B117 như thế nào?
Cả hai đều sử dụng:
NaCl 5%
35°C
Tuy nhiên:
ISO 9227 được áp dụng chủ yếu tại châu Âu và châu Á.
ASTM B117 được sử dụng phổ biến trong chuỗi cung ứng của các OEM Hoa Kỳ.
ALS có thể thực hiện theo cả hai tiêu chuẩn tùy theo yêu cầu của khách hàng.
Thử nghiệm Salt Spray mất bao lâu?
Thời gian thử nghiệm phụ thuộc vào tiêu chuẩn hoặc yêu cầu của OEM, thường từ:
96 giờ
240 giờ
500 giờ
1.000 giờ hoặc hơn
Có thể thử nghiệm cả VOC và Formaldehyde trên cùng một mẫu không?
Có.
ALS có thể thực hiện đồng thời:
VDA 278 (VOC/FOG)
VDA 275 (Formaldehyde)
từ cùng một mẫu thử, giúp giảm lượng mẫu cần sử dụng và đơn giản hóa quá trình chuẩn bị mẫu.
Yêu cầu Báo giá Dịch vụ Thử nghiệm Vật liệu & Môi trường
Từ Thử nghiệm Phát thải VOC cho vật liệu nội thất đến Chứng nhận Salt Spray cho linh kiện ngoại thất và Thermal Shock Testing cho điện tử ô tô, ALS Testing cung cấp đầy đủ các dịch vụ Thử nghiệm Vật liệu & Môi trường được công nhận theo ISO/IEC 17025, đáp ứng yêu cầu của các nhà cung cấp trong ngành ô tô tại Malaysia và Đông Nam Á.
→ Yêu cầu Báo giá:
https://www.alstesting.co.th/request-a-quote/ → Quay lại Automotive Testing Hub:
/automotive-testing/
https://www.alstesting.co.th/request-a-quote/ → Quay lại Automotive Testing Hub:
/automotive-testing/
Tháng 7 14, 2026
Dịch vụ Phân tích Hư hỏng | SEM, FTIR & EDX | ALS Testing
XEM THÊMPhân tích Nguyên nhân Hư hỏng · Phân tích Bề mặt Gãy · Phân tích Ăn mòn · Nhận diện Vật liệu · Phân tích Mặt cắt (Cross-Section)
Được công nhận theo ISO/IEC 17025 | SEM + FTIR + EDX + Cross-Section | Chuyên gia trong ngành Ô tô
Khi một linh kiện gặp sự cố trong quá trình sản xuất, thử nghiệm đánh giá chất lượng (Qualification Testing) hoặc trong quá trình sử dụng thực tế, câu hỏi quan trọng nhất không chỉ là “Linh kiện hỏng như thế nào?” mà còn là “Tại sao linh kiện bị hỏng?” và “Làm thế nào để ngăn chặn sự cố tương tự tái diễn?”
Failure Analysis là một quy trình điều tra khoa học và có hệ thống nhằm trả lời những câu hỏi này bằng cách truy tìm nguyên nhân gốc (Root Cause) của sự cố thông qua việc phân tích các bằng chứng vật lý, hóa học và các yếu tố trong quy trình sản xuất.
Trong ngành công nghiệp ô tô, Failure Analysis đóng vai trò quan trọng xuyên suốt toàn bộ vòng đời sản phẩm.
Trong giai đoạn phát triển sản phẩm, phương pháp này giúp phát hiện các điểm yếu về thiết kế hoặc vật liệu trước khi đưa vào sản xuất hàng loạt.
Trong giai đoạn Qualification Testing, Failure Analysis giúp giải thích nguyên nhân của các kết quả thử nghiệm không đạt và hỗ trợ xây dựng các biện pháp khắc phục hiệu quả.
Trong quá trình sản xuất, dịch vụ này hỗ trợ điều tra các sản phẩm không phù hợp (Non-conforming Products) và triển khai các giải pháp phòng ngừa để tránh tái diễn.
Đối với các sản phẩm được khách hàng trả về (Field Returns), Failure Analysis giúp xác định trách nhiệm bảo hành, hỗ trợ đánh giá các chương trình thu hồi sản phẩm (Recall) và cung cấp dữ liệu quan trọng cho hoạt động cải tiến sản phẩm.
ALS Testing cung cấp dịch vụ Failure Analysis chuyên sâu cho ngành ô tô, sử dụng các công nghệ phân tích tiên tiến như:
Scanning Electron Microscopy (SEM)
Fourier Transform Infrared Spectroscopy (FTIR)
Energy Dispersive X-ray Spectroscopy (EDX)
Optical Microscopy
Phân tích Mặt cắt Kim tương (Metallurgical Cross-Section Preparation)
Trong thị trường Malaysia, dịch vụ Scanning Electron Microscopy (SEM) hiện ghi nhận khoảng 260 lượt tìm kiếm mỗi tháng, là từ khóa có lượng tìm kiếm cao nhất trong toàn bộ danh mục dịch vụ của ALS. Điều này phản ánh rằng Failure Analysis không chỉ là một năng lực kỹ thuật cốt lõi của phòng thí nghiệm mà còn là một trong những dịch vụ có giá trị thương mại và nhu cầu thị trường cao nhất trong danh mục dịch vụ của ALS.
Failure Analysis là gì?
Failure Analysis là quá trình điều tra có hệ thống đối với một linh kiện hoặc vật liệu nhằm xác định nguyên nhân gây ra sự cố, sản phẩm không phù hợp (Non-conformance) hoặc sự suy giảm hiệu suất hoạt động ngoài dự kiến.
Quy trình này áp dụng một chuỗi các kỹ thuật phân tích theo phương pháp khoa học và có cấu trúc rõ ràng, bắt đầu từ kiểm tra trực quan không phá hủy (Non-destructive Visual Inspection) và kiểm tra bằng kính hiển vi quang học (Optical Microscopy), sau đó tiếp tục với phân tích bề mặt và bề mặt tiếp giáp (Surface & Interface Analysis), và khi cần thiết sẽ thực hiện phân tích mặt cắt (Cross-Section Analysis) cùng đánh giá vi cấu trúc (Microstructural Examination) bằng các phương pháp phá hủy mẫu (Destructive Analysis).
Mục tiêu của quá trình Failure Analysis là xác định chính xác cơ chế hư hỏng (Failure Mechanism) về mặt vật lý (Physical), hóa học (Chemical) hoặc cơ học (Mechanical) chịu trách nhiệm cho sự cố, từ đó hỗ trợ doanh nghiệp triển khai các biện pháp khắc phục hiệu quả và ngăn ngừa sự cố tái diễn.
Trong ngành công nghiệp ô tô, Failure Analysis được áp dụng cho nhiều loại linh kiện và nhiều cơ chế hư hỏng khác nhau.
Phân tích bề mặt gãy (Fracture Analysis) được sử dụng để điều tra các linh kiện bằng kim loại, polymer hoặc vật liệu composite bị nứt hoặc gãy, nhằm xác định nguyên nhân gốc của sự cố. Quá trình này giúp xác định liệu hư hỏng xuất phát từ mỏi vật liệu (Fatigue), quá tải (Overload), ăn mòn (Corrosion), giòn hóa (Embrittlement) hay khuyết tật trong quá trình sản xuất (Manufacturing Defects).
Phân tích ăn mòn (Corrosion Analysis) tập trung đánh giá loại hình và mức độ ăn mòn, đồng thời xác định các yếu tố góp phần gây ra hư hỏng như thành phần vật liệu (Material Composition), chất lượng lớp phủ bảo vệ (Coating Quality) và điều kiện môi trường làm việc (Environmental Exposure).
Phân tích hiện tượng bong tách và mất độ bám dính (Delamination & Adhesion Failure Analysis) được thực hiện để điều tra hiện tượng tách lớp tại các bề mặt tiếp giáp của vật liệu, bao gồm mối ghép bằng keo (Bonded Joints), lớp phủ bề mặt (Coatings), bề mặt mạ (Plated Surfaces) và liên kết giữa polymer với kim loại (Polymer-to-Metal Bonds).
Phân tích nhiễm bẩn (Contamination Analysis) được sử dụng để xác định các hạt hoặc màng vật liệu lạ (Foreign Particles or Films) xuất hiện trên bề mặt linh kiện hoặc trong hệ thống bôi trơn. Những tạp chất này có thể là nguyên nhân trực tiếp hoặc gián tiếp dẫn đến sự cố chức năng (Functional Failure) và làm suy giảm độ tin cậy của sản phẩm.
Failure Analysis trong Chuỗi Cung ứng Ngành Ô tô
Trong chuỗi cung ứng ngành ô tô, Failure Analysis được áp dụng tại nhiều giai đoạn quan trọng, đặc biệt ở những điểm mà một sự cố chưa được xác định nguyên nhân có thể gây ảnh hưởng lớn đến chất lượng sản phẩm, tiến độ sản xuất và chi phí kinh doanh.
Đối với các Tier-1 Suppliers, Failure Analysis thường được thực hiện đối với các linh kiện không đạt trong quá trình OEM Qualification Testing. Chỉ một kết quả thử nghiệm không đạt cũng có thể làm chậm tiến độ triển khai của toàn bộ chương trình phát triển sản phẩm (Programme Launch).
Đối với Warranty Teams, Failure Analysis được sử dụng để điều tra các Field Returns nhằm xác định liệu sự cố bắt nguồn từ lỗi thiết kế (Design Defects), lỗi trong quá trình sản xuất (Manufacturing Escapes) hay các điều kiện vận hành và ứng dụng thực tế của OEM.
Trong khi đó, Purchasing Teams và Quality Teams sử dụng Failure Analysis để đánh giá xem các linh kiện bị trả về có thực sự là Supplier Non-conformances hay chỉ là hư hỏng phát sinh do việc sử dụng hoặc thao tác xử lý không đúng của khách hàng (Customer Misuse & Handling Damage).
Ở mọi tình huống, báo cáo Failure Analysis của ALS đều cung cấp kết luận khách quan, dựa trên bằng chứng khoa học và dữ liệu phân tích (Objective, Evidence-based Conclusions). Những kết quả này không chỉ hỗ trợ quá trình Root Cause Investigation mà còn đóng vai trò quan trọng trong việc giải quyết các vấn đề kỹ thuật, đánh giá trách nhiệm giữa các bên và hỗ trợ xử lý các tranh chấp thương mại trong chuỗi cung ứng ô tô.
Tại sao nên lựa chọn Phòng Thí nghiệm Độc lập được Công nhận cho Dịch vụ Failure Analysis?
Các kết quả Failure Analysis được thực hiện bởi phòng thí nghiệm độc lập được công nhận theo ISO/IEC 17025 có mức độ tin cậy và tính khách quan vượt trội so với các phân tích được thực hiện nội bộ.
Khi kết quả phân tích được sử dụng trong các tranh chấp kỹ thuật với OEM, yêu cầu bồi thường bảo hiểm, các vụ việc liên quan đến trách nhiệm sản phẩm (Product Liability) hoặc điều tra của cơ quan quản lý, tính độc lập và năng lực của phòng thí nghiệm luôn là yếu tố được xem xét kỹ lưỡng.
ALS Testing thực hiện các dịch vụ Failure Analysis theo Hệ thống Quản lý Chất lượng (Quality Management System) được thiết lập theo ISO/IEC 17025, đảm bảo:
Khả năng truy xuất nguồn gốc đầy đủ đối với phương pháp thử nghiệm.
Thiết bị được hiệu chuẩn và kiểm soát định kỳ.
Quy trình thử nghiệm được chuẩn hóa.
Kết quả phân tích khách quan và không bị ảnh hưởng bởi bất kỳ lợi ích thương mại nào.
Nhờ đó, các báo cáo của ALS mang lại bằng chứng khoa học đáng tin cậy, hỗ trợ hiệu quả cho việc đưa ra các quyết định kỹ thuật và kinh doanh.
Các Kỹ thuật Failure Analysis của ALS
ALS sử dụng nhiều kỹ thuật phân tích bổ trợ lẫn nhau, được lựa chọn dựa trên:
Bản chất của sự cố.
Loại vật liệu cần phân tích.
Mức độ chi tiết cần thiết để xác định Root Cause một cách khoa học và có cơ sở.
Đội ngũ chuyên gia của ALS có kinh nghiệm kết hợp nhiều phương pháp trong cùng một dự án.
Ví dụ, một phép Fracture Analysis có thể bao gồm:
Optical Microscopy để đánh giá ban đầu.
SEM để quan sát hình thái bề mặt gãy ở độ phân giải cao.
EDX để lập bản đồ phân bố nguyên tố (Elemental Mapping) trên vùng gãy.
Việc kết hợp nhiều kỹ thuật giúp xác định nguyên nhân hư hỏng với độ chính xác và độ tin cậy cao hơn.
Phân tích bằng Kính hiển vi Điện tử Quét (Scanning Electron Microscopy – SEM)
Scanning Electron Microscopy (SEM) là công cụ phân tích quan trọng nhất trong Failure Analysis ở cấp độ vi mô và nano.
SEM cho phép quan sát:
Bề mặt linh kiện
Bề mặt gãy (Fracture Surface)
Cấu trúc mặt cắt (Cross-Section)
với độ phóng đại từ 20× đến 100.000×, có độ phân giải và độ sâu trường ảnh (Depth of Field) vượt trội so với kính hiển vi quang học.
SEM được sử dụng để:
Phân tích hình thái bề mặt gãy (Fracture Morphology).
Phân biệt các cơ chế hư hỏng như Fatigue Fracture, Intergranular Fracture và Ductile Overload.
Phát hiện các khuyết tật bề mặt như:
Vết nứt (Cracks)
Hố rỗ (Pits)
Ăn mòn (Corrosion)
Phân tích hình dạng và đặc điểm của các hạt nhiễm bẩn.
Cung cấp dữ liệu hình ảnh phục vụ cho EDX Elemental Analysis.
Tại ALS, mọi phép phân tích SEM đều được thực hiện trong môi trường được kiểm soát nhằm hạn chế tối đa nguy cơ nhiễm bẩn.
Tùy theo loại vật liệu, mẫu sẽ được chuẩn bị bằng các kỹ thuật phù hợp như:
Gold Sputter Coating
Carbon Coating
đối với các vật liệu không dẫn điện.
Mọi ảnh SEM đều được lưu cùng:
Thanh tỷ lệ (Scale Bar)
Độ phóng đại (Magnification)
Điều kiện vận hành (Operating Conditions)
để đảm bảo khả năng truy xuất đầy đủ trong báo cáo cuối cùng.
Phân tích Thành phần Nguyên tố bằng EDX (Energy-Dispersive X-ray Spectroscopy)
EDX được sử dụng kết hợp với SEM nhằm xác định thành phần nguyên tố tại các điểm, vùng hoặc đặc trưng cụ thể trên bề mặt mẫu.
Thông qua việc phát hiện các tia X đặc trưng phát ra khi mẫu được kích thích bằng chùm điện tử, EDX có thể xác định:
Những nguyên tố có mặt.
Hàm lượng tương đối của từng nguyên tố.
Trong Failure Analysis, EDX được sử dụng để:
Xác định sản phẩm ăn mòn (Corrosion Products), ví dụ phân biệt ăn mòn do chloride với ăn mòn do sulfate.
Phân loại các hạt nhiễm bẩn như:
Iron
Aluminium
Silicon-based Particles
Kiểm tra thành phần lớp phủ.
Phát hiện hiện tượng tập trung hoặc suy giảm nguyên tố tại vùng gãy.
EDX Mapping cho phép tạo bản đồ phân bố nguyên tố trên bề mặt mẫu, giúp trực quan hóa vị trí tập trung của từng nguyên tố, chẳng hạn:
Sự phân bố của zinc trong vùng ăn mòn điện hóa.
Sự tập trung của chlorine tại điểm khởi phát ăn mòn.
Phổ hồng ngoại biến đổi Fourier (FTIR Spectroscopy)
FTIR (Fourier Transform Infrared Spectroscopy) là kỹ thuật chủ yếu để nhận diện:
Vật liệu hữu cơ.
Polymer.
Lớp phủ.
Màng bề mặt.
Thông qua phổ hấp thụ hồng ngoại của vật liệu, FTIR tạo ra dấu vân tay phân tử (Molecular Fingerprint), sau đó so sánh với cơ sở dữ liệu tham chiếu nhằm xác định:
Loại polymer.
Thành phần keo dán.
Dầu bôi trơn.
Các màng hoặc chất nhiễm bẩn trên bề mặt.
Trong ngành ô tô, FTIR thường được sử dụng để:
Xác định vật liệu của gioăng và phớt bị hỏng.
Phân tích các màng nhiễm bẩn làm giảm khả năng bám dính của lớp phủ.
Đánh giá polymer bị lão hóa hoặc oxy hóa nhiệt.
Phân tích thành phần và mức độ suy giảm của chất bôi trơn.
Nhận diện vật liệu lạ tại vị trí xảy ra hư hỏng.
ALS cung cấp cả:
FTIR truyền thống cho phân tích vật liệu khối.
ATR-FTIR (Attenuated Total Reflectance) cho phân tích màng bề mặt.
ATR-FTIR cho phép đánh giá các lớp màng mỏng chỉ vài micromet mà không cần phá hủy mẫu.
Kính hiển vi Quang học & Kính hiển vi Nổi (Optical & Stereo Microscopy)
Optical Microscopy với độ phóng đại từ 10× đến 1000× là bước đánh giá ban đầu trong quy trình Failure Analysis.
Kỹ thuật này giúp xác định:
Vị trí gãy.
Vùng ăn mòn.
Bề mặt bong tách.
Các khuyết tật có thể quan sát bằng mắt.
Sau đó, các khu vực quan trọng sẽ được phân tích chi tiết hơn bằng SEM.
Stereo Microscopy với độ phóng đại từ 7× đến 50× tạo ảnh ba chiều có độ sâu trường ảnh lớn, rất phù hợp để quan sát:
Bề mặt gãy.
Bề mặt linh kiện.
Các đặc điểm hư hỏng trên diện tích lớn.
Tất cả hình ảnh đều được lưu ở định dạng số và kèm theo:
Độ phóng đại.
Thanh tỷ lệ.
để đảm bảo khả năng truy xuất và sử dụng trong báo cáo kỹ thuật.
Chuẩn bị và Phân tích Mặt cắt Kim tương (Metallurgical Cross-Section Preparation & Analysis)
Quá trình chuẩn bị Cross-Section bao gồm:
Đúc mẫu trong nhựa (Resin Mounting).
Cắt qua khu vực cần phân tích.
Mài và đánh bóng đến tiêu chuẩn kim tương.
Khắc hóa học (Etching) khi cần thiết để làm nổi bật vi cấu trúc.
Phân tích mặt cắt cho phép đánh giá:
Độ dày và tính đồng đều của lớp phủ.
Độ bền liên kết giữa các lớp vật liệu.
Đường lan truyền và hình thái của vết nứt.
Kích thước hạt và phân bố pha trong kim loại.
Độ rỗng (Porosity) và tạp chất trong vật liệu đúc.
Các hiện tượng như Decarburisation, Carburisation và các xử lý bề mặt khác.
Khi kết hợp với SEM và EDX, Cross-Section Analysis cung cấp cái nhìn toàn diện về cấu trúc bên trong của linh kiện bị hư hỏng, hỗ trợ xác định nguyên nhân gốc với độ chính xác và độ tin cậy cao nhất.
Các Dạng Hư hỏng Chúng tôi Điều tra (Failure Modes We Investigate)
Dịch vụ Failure Analysis của ALS bao phủ toàn diện các dạng hư hỏng thường gặp trong quá trình sản xuất và vận hành các linh kiện ô tô. Bằng việc kết hợp nhiều kỹ thuật phân tích tiên tiến, chúng tôi giúp khách hàng xác định chính xác cơ chế hư hỏng (Failure Mechanism), nguyên nhân gốc (Root Cause) và xây dựng các biện pháp phòng ngừa nhằm hạn chế sự cố tái diễn.
Phân tích Gãy và Mỏi Vật liệu (Fracture & Fatigue Failure Analysis)
Bề mặt gãy của một linh kiện chứa đựng những thông tin quan trọng phản ánh cơ chế hư hỏng. Thông qua việc phân tích hình thái học của bề mặt gãy (Fractography), ALS có thể xác định chính xác nguyên nhân dẫn đến sự cố.
Đối với Fatigue Fracture, bề mặt gãy thường xuất hiện các đặc điểm điển hình như:
Điểm khởi đầu vết nứt (Fatigue Crack Initiation Site)
Vân phát triển vết nứt (Beach Marks / Progression Marks) cho thấy quá trình lan truyền của vết nứt theo chu kỳ tải.
Vân mỏi (Fatigue Striations) quan sát được dưới độ phóng đại cao.
Trong khi đó, Overload Fracture có thể biểu hiện:
Dạng dẻo (Ductile Fracture)
Dimples
Shear Lips
hoặc
Dạng giòn (Brittle Fracture)
Cleavage Facets
Intergranular Fracture
tùy thuộc vào đặc tính vật liệu và điều kiện chịu tải.
Thông qua Fractography, ALS có thể:
Xác định cơ chế hư hỏng.
Xác định vị trí khởi phát vết nứt.
Đánh giá liệu sự cố phù hợp với thiết kế ban đầu hay do quá tải bất thường.
Xác định ảnh hưởng của lỗi vật liệu hoặc lỗi trong quá trình sản xuất.
Phân tích Ăn mòn và Suy giảm Bề mặt (Corrosion & Surface Degradation Analysis)
Ăn mòn là một trong những nguyên nhân phổ biến gây hư hỏng linh kiện ô tô và có thể xuất hiện dưới nhiều dạng khác nhau, bao gồm:
Ăn mòn đồng đều (Uniform Corrosion)
Ăn mòn rỗ (Pitting Corrosion) tại các khuyết tật bề mặt hoặc tạp chất.
Ăn mòn điện hóa (Galvanic Corrosion) tại vùng tiếp xúc giữa hai kim loại khác nhau.
Ăn mòn khe hở (Crevice Corrosion) trong các khe hẹp hoặc vùng khó tiếp cận.
Nứt do ăn mòn ứng suất (Stress Corrosion Cracking – SCC) trên các hợp kim chịu tải cơ học.
Ăn mòn do rung động (Fretting Corrosion) tại các bề mặt tiếp xúc có dao động vi mô.
ALS sử dụng Optical Microscopy và SEM để đánh giá hình thái ăn mòn, kết hợp với EDX và FTIR nhằm:
Xác định thành phần của sản phẩm ăn mòn.
Đánh giá ảnh hưởng của thành phần vật liệu.
Kiểm tra chất lượng lớp phủ bề mặt.
Phân tích tác động của môi trường làm việc đối với sự suy giảm của linh kiện.
Phân tích Bong tách và Mất Độ bám dính (Delamination & Adhesion Failure Analysis)
Các hư hỏng xảy ra tại bề mặt tiếp giáp giữa các vật liệu là một trong những dạng sự cố phổ biến và có ảnh hưởng lớn trong ngành công nghiệp ô tô.
Các vị trí thường được phân tích bao gồm:
Giao diện giữa lớp phủ và vật liệu nền.
Các mối ghép bằng keo (Bonded Joints).
Các lớp mạ và vật liệu nền.
Các chi tiết Polymer Overmould kết hợp với Insert kim loại.
ALS sử dụng Cross-Section Analysis để đánh giá hình thái của vùng liên kết, kết hợp với SEM và EDX để phân tích cả hai bề mặt sau khi tách, nhằm xác định chính xác vị trí xảy ra hư hỏng, bao gồm:
Cohesive Failure – Hư hỏng xảy ra bên trong vật liệu hoặc lớp keo.
Adhesive Failure – Hư hỏng xảy ra tại bề mặt tiếp xúc giữa hai vật liệu.
Ngoài ra, FTIR được sử dụng để phát hiện các màng nhiễm bẩn hoặc đánh giá việc chuẩn bị bề mặt chưa đạt yêu cầu, những yếu tố có thể làm giảm độ bám dính của lớp phủ hoặc mối ghép.
Phân tích Nhiễm bẩn và Vật liệu Lạ (Contamination & Foreign Material Analysis)
Các hạt, màng hoặc cặn bám lạ trên bề mặt linh kiện có thể dẫn đến nhiều dạng hư hỏng chức năng khác nhau, bao gồm:
Khởi phát quá trình ăn mòn.
Tăng điện trở tiếp xúc.
Cản trở hoạt động cơ học của linh kiện.
ALS áp dụng kết hợp các kỹ thuật:
Scanning Electron Microscopy (SEM)
Energy Dispersive X-ray Spectroscopy (EDX)
Fourier Transform Infrared Spectroscopy (FTIR)
Optical Microscopy
để xác định bản chất của các chất nhiễm bẩn và truy tìm nguồn gốc của chúng.
Dịch vụ này đặc biệt hữu ích trong việc điều tra:
Các sự cố bảo hành liên quan đến ăn mòn, khi các chất nhiễm bẩn như chloride, sulfate hoặc axit hữu cơ (Organic Acids) là nguyên nhân gây Pitting Corrosion hoặc Crevice Corrosion.
Các sự cố tại hệ thống tiếp xúc điện, trong đó các màng bề mặt làm tăng Contact Resistance, dẫn đến suy giảm hiệu suất hoặc mất kết nối điện.
Quy trình Failure Analysis của ALS
ALS áp dụng quy trình điều tra Failure Analysis có hệ thống, được thiết kế nhằm đảm bảo mọi trường hợp đều được phân tích một cách toàn diện, chính xác và đưa ra kết luận có cơ sở khoa học (Defensible Conclusions).
Quy trình điều tra
Giai đoạn
Hoạt động
Kết quả đầu ra
1. Tiếp nhận & Đánh giá mẫu (Receipt & Review)
Tiếp nhận mẫu, ghi nhận tình trạng mẫu và xem xét thông tin nền do khách hàng cung cấp.
Hồ sơ tình trạng mẫu và kế hoạch điều tra ban đầu.
2. Kiểm tra Không phá hủy (Non-Destructive Examination)
Kiểm tra trực quan, kính hiển vi nổi (Stereo Microscopy) và kính hiển vi quang học, kèm theo ghi nhận hình ảnh.
Hình ảnh tổng quan và đánh giá vị trí xảy ra hư hỏng.
3. Phân tích Bề mặt (Surface Analysis)
Phân tích bằng SEM, EDX và FTIR đối với bề mặt hoặc lớp màng.
Ảnh độ phân giải cao, dữ liệu thành phần nguyên tố và nhận diện vật liệu.
4. Phân tích Phá hủy (Destructive Examination)
Chuẩn bị Cross-Section, phân tích kim tương và phân tích SEM/EDX trên mặt cắt.
Đánh giá cấu trúc bên trong, giao diện vật liệu và cơ chế hư hỏng.
5. Tổng hợp Dữ liệu (Data Synthesis)
Tổng hợp toàn bộ kết quả phân tích, xác định Root Cause và đề xuất biện pháp khắc phục.
Báo cáo phân tích sơ bộ (Draft Failure Analysis Report).
6. Báo cáo Kết quả (Reporting)
Phát hành báo cáo cuối cùng kèm hình ảnh, dữ liệu phân tích, kết luận và khuyến nghị.
Báo cáo Failure Analysis chính thức được thực hiện theo ISO/IEC 17025.
Câu hỏi Thường gặp (Frequently Asked Questions – Failure Analysis)
Hỏi: Tôi cần cung cấp những thông tin gì khi gửi mẫu để thực hiện Failure Analysis?
Trả lời:
Chất lượng của quá trình Failure Analysis phụ thuộc rất lớn vào mức độ đầy đủ và chính xác của thông tin nền do khách hàng cung cấp.
Khi gửi mẫu, ALS khuyến nghị khách hàng cung cấp:
Mô tả linh kiện và chức năng của linh kiện.
Dạng hư hỏng quan sát được (ví dụ: gãy, ăn mòn, bong tách…).
Thời điểm và điều kiện phát hiện sự cố (trong sản xuất, Qualification Testing hoặc Field Return).
Lịch sử vận hành của linh kiện (nếu có).
Thông tin sản xuất liên quan như:
Tiêu chuẩn vật liệu.
Heat Treatment.
Surface Treatment.
Lịch sử lắp ráp.
Mục tiêu của quá trình điều tra, chẳng hạn:
Xác định Root Cause.
Thu thập bằng chứng kỹ thuật để chứng minh sự phù hợp với Specification.
Đề xuất Corrective Actions.
Thông tin càng đầy đủ, quá trình điều tra càng hiệu quả và kết quả càng sát với nhu cầu của khách hàng.
Hỏi: Thời gian thực hiện Failure Analysis là bao lâu?
Trả lời:
Thời gian thực hiện phụ thuộc vào:
Mức độ phức tạp của sự cố.
Số lượng kỹ thuật phân tích cần áp dụng.
Khối lượng công việc hiện tại của phòng thí nghiệm.
Thông thường:
Fracture Analysis bằng SEM + EDX: khoảng 5–10 ngày làm việc.
Các dự án phức tạp cần Cross-Section, FTIR hoặc so sánh nhiều mẫu: khoảng 2–4 tuần.
Đối với các trường hợp khẩn cấp ảnh hưởng trực tiếp đến sản xuất, ALS có thể cung cấp dịch vụ ưu tiên (Expedited Analysis) theo yêu cầu.
Hỏi: Báo cáo Failure Analysis có thể sử dụng trong các tranh chấp pháp lý hoặc thương mại không?
Trả lời:
Có.
Các báo cáo Failure Analysis do phòng thí nghiệm được công nhận ISO/IEC 17025 phát hành thường được sử dụng làm bằng chứng kỹ thuật trong:
Tranh chấp thương mại.
Hồ sơ yêu cầu bồi thường bảo hiểm.
Các vụ việc liên quan đến trách nhiệm sản phẩm.
Điều tra của cơ quan quản lý.
ALS thực hiện mọi phép thử theo Hệ thống Quản lý Chất lượng được đánh giá độc lập, đảm bảo khả năng truy xuất nguồn gốc đối với:
Phương pháp thử nghiệm.
Thiết bị.
Hồ sơ hiệu chuẩn.
Năng lực của chuyên gia phân tích.
Nếu vụ việc có yếu tố pháp lý hoặc thương mại, vui lòng thông báo ngay từ đầu để ALS áp dụng quy trình tài liệu phù hợp.
Hỏi: SEM là gì và tại sao lại quan trọng trong Failure Analysis?
Trả lời:
Scanning Electron Microscopy (SEM) là kỹ thuật sử dụng chùm điện tử hội tụ để tạo ảnh bề mặt với độ phóng đại và độ phân giải rất cao.
So với kính hiển vi quang học, SEM có thể đạt độ phóng đại 100.000× hoặc cao hơn, đồng thời cung cấp độ sâu trường ảnh (Depth of Field) vượt trội.
SEM đặc biệt phù hợp để quan sát:
Bề mặt gãy.
Bề mặt bị ăn mòn.
Các đặc điểm vi cấu trúc ba chiều.
Trong Failure Analysis, SEM giúp nhận diện các dấu hiệu đặc trưng của từng cơ chế hư hỏng, bao gồm:
Fatigue Striations
Cleavage Facets
Corrosion Pits
Particle Morphology
Những đặc điểm này đóng vai trò quan trọng trong việc xác định Root Cause.
Hỏi: ALS có thể phân tích hư hỏng của nhựa, cao su và vật liệu composite không?
Trả lời:
Có.
ALS cung cấp dịch vụ Failure Analysis cho nhiều nhóm vật liệu khác nhau, bao gồm:
Kim loại.
Polymer.
Cao su.
Composite.
Keo dán.
Lớp phủ.
Vật liệu điện tử.
Đối với vật liệu hữu cơ và polymer, FTIR là công cụ chính để xác định:
Loại polymer.
Mức độ suy giảm vật liệu.
Chất nhiễm bẩn.
Trong khi đó, SEM và EDX được sử dụng để:
Phân tích bề mặt gãy của polymer.
Điều tra hư hỏng tại giao diện vật liệu.
Xác định các chất nhiễm bẩn trên các linh kiện phi kim loại.
Đội ngũ chuyên gia của ALS có kinh nghiệm phân tích toàn bộ các nhóm vật liệu được sử dụng trong ngành công nghiệp ô tô hiện đại.
Yêu cầu Dịch vụ Failure Analysis
Khi một linh kiện gặp sự cố và cần được điều tra chuyên sâu, ALS Testing cung cấp năng lực phân tích toàn diện, phương pháp thử nghiệm được công nhận theo ISO/IEC 17025 và báo cáo kỹ thuật rõ ràng, đáp ứng các yêu cầu nghiêm ngặt của ngành công nghiệp ô tô.
Liên hệ với đội ngũ chuyên gia của chúng tôi ngay hôm nay để được tư vấn về dịch vụ Failure Analysis và hướng dẫn chuẩn bị, gửi mẫu thử phù hợp.
→ Yêu cầu Báo giá:
https://www.alstesting.co.th/request-a-quote/ → Quay lại Automotive Testing Hub:
/automotive-testing/
https://www.alstesting.co.th/request-a-quote/ → Quay lại Automotive Testing Hub:
/automotive-testing/
Tháng 7 13, 2026
Thử nghiệm Độ sạch Kỹ thuật | ISO 16232 & VDA 19 | ALS Testing
XEM THÊMPhân tích hạt · Đếm hạt bằng LPC · Phân tích khối lượng · Nhận diện hạt bằng SEM
Được công nhận ISO/IEC 17025 | Chuyên gia ISO 16232 & VDA 19 | Cung cấp dịch vụ nhận diện hạt bằng SEM
Trong sản xuất ô tô chính xác, độ sạch không phải là công đoạn hoàn thiện mà là một yêu cầu kỹ thuật cốt lõi của sản phẩm. Chỉ một hạt kim loại có kích thước không phù hợp trong van điều khiển thủy lực, hoặc một sợi xơ làm nhiễm bẩn kênh của kim phun nhiên liệu, cũng có thể dẫn đến hư hỏng ngoài hiện trường, khiếu nại bảo hành và dừng dây chuyền sản xuất với chi phí cao gấp nhiều lần so với chi phí kiểm nghiệm phòng ngừa.
Kiểm tra độ sạch kỹ thuật – còn được gọi là kiểm tra độ sạch linh kiện hoặc phân tích nhiễm bẩn hạt – là quy trình đã được thẩm định nhằm chiết tách, định lượng và đặc trưng hóa các hạt nhiễm bẩn trên bề mặt và trong các kênh bên trong của linh kiện ô tô. Quy trình này được quản lý bởi hai tiêu chuẩn được công nhận quốc tế: ISO 16232 (Road Vehicles – Cleanliness of Components) và VDA 19 (Testing of Technical Cleanliness – Particulate Contamination of Functionally Relevant Automotive Parts), tiêu chuẩn của ngành ô tô Đức được nhiều OEM châu Âu yêu cầu áp dụng.
ALS Testing là một trong số rất ít phòng thí nghiệm độc lập tại Malaysia và Đông Nam Á cung cấp dịch vụ kiểm tra độ sạch theo ISO 16232 và VDA 19 ở cấp độ chuyên sâu. Năng lực này tạo ra lợi thế cạnh tranh thực sự cho khách hàng đang hướng tới việc đáp ứng yêu cầu phê duyệt của OEM, đồng thời khẳng định vị thế khác biệt của ALS trên thị trường phòng thí nghiệm trong khu vực.
Kiểm tra độ sạch kỹ thuật là gì?
Kiểm tra độ sạch kỹ thuật là một quy trình phân tích có cấu trúc nhằm xác định loại, kích thước và số lượng hạt rắn nhiễm bẩn hiện diện bên trong hoặc trên bề mặt linh kiện ô tô. Phương pháp này được áp dụng cho các linh kiện chính xác, nơi nhiễm bẩn hạt có thể gây rủi ro chức năng, đặc biệt là các linh kiện có kênh hẹp, khe hở nhỏ hoặc bề mặt phải duy trì độ kín khít.
Quy trình gồm ba giai đoạn cốt lõi: chiết tách hạt, định lượng hạt và đặc trưng hóa hạt. Giai đoạn chiết tách loại bỏ hạt khỏi linh kiện bằng phương pháp đã được thẩm định, thường là rửa áp lực, xử lý siêu âm hoặc rửa trực tiếp bề mặt bằng dung môi đã lọc. Giai đoạn định lượng xác định khối lượng và phân bố số lượng của các hạt được chiết tách. Giai đoạn đặc trưng hóa xác định hình thái và, khi cần thiết, thành phần vật liệu của từng hạt bằng kính hiển vi và các kỹ thuật phân tích.
Kết quả của phép kiểm tra độ sạch là cấp độ sạch chính thức, được biểu thị theo hệ thống phân loại ISO 16232 hoặc VDA 19. Dữ liệu này cho phép nhà sản xuất xác minh sự phù hợp với các tiêu chuẩn nội bộ hoặc yêu cầu của OEM.
Vì sao độ sạch kỹ thuật quan trọng đối với nhà sản xuất ô tô?
Yêu cầu về độ sạch kỹ thuật trong sản xuất ô tô được hình thành từ nhiều thập kỷ dữ liệu hư hỏng ngoài hiện trường, cho thấy mối liên hệ giữa nhiễm bẩn hạt và hư hỏng sớm của linh kiện. Hệ thống điều khiển thủy lực trong hộp số tự động, hệ thống chống bó cứng phanh, hệ thống phun nhiên liệu, bộ trợ lực lái và mạch cấp dầu cho turbocharger đều rất nhạy cảm với nhiễm bẩn hạt. Ngay cả những hạt không nhìn thấy bằng mắt thường (kích thước 100 micromet trở xuống) cũng có thể gây kẹt van, tắc lỗ tiết lưu, tăng tốc độ mài mòn và làm hỏng gioăng làm kín.
Đối với hệ truyền động xe điện, mức độ rủi ro cũng cao tương đương. Hệ thống quản lý nhiệt pin, mạch làm mát điện tử công suất và các đường bôi trơn, làm mát động cơ điện đều vận hành với dung sai rất nhỏ; nhiễm bẩn có thể gây suy giảm cách điện, tạo điểm nóng nhiệt hoặc gây mài mòn cơ học. Khi mức độ phổ biến của EV tại Đông Nam Á tiếp tục tăng, nhu cầu kiểm tra độ sạch cho các linh kiện chuyên dụng của EV cũng tăng tương ứng.
Các yêu cầu của OEM về tuân thủ độ sạch ngày càng mang tính hợp đồng thay vì chỉ mang tính khuyến nghị. Nhà cung cấp Tier-1 cho các OEM lớn của châu Âu, Nhật Bản và Hoa Kỳ thường xuyên phải chứng minh sự phù hợp về độ sạch bằng dữ liệu từ phòng thí nghiệm độc lập được công nhận ISO/IEC 17025, thay vì chỉ sử dụng kết quả kiểm tra nội bộ. Đây là lĩnh vực ALS giữ vai trò quan trọng trong quy trình đảm bảo chất lượng chuỗi cung ứng.
ISO 16232 và VDA 19 khác nhau như thế nào?
ISO 16232 và VDA 19 là hai tiêu chuẩn có mối liên hệ chặt chẽ, cùng quy định việc kiểm tra độ sạch kỹ thuật của linh kiện ô tô. Hiểu rõ mối quan hệ giữa hai tiêu chuẩn là điều quan trọng để lựa chọn đúng phương pháp thử nghiệm.
Tiêu chí
ISO 16232
VDA 19
Nguồn gốc
Quốc tế (ISO Technical Committee 22)
Ngành công nghiệp ô tô Đức (VDA – Verband der Automobilindustrie)
Cấu trúc
Tiêu chuẩn gồm 10 phần, bao quát chiết tách, phân tích và báo cáo
Một tài liệu tổng hợp duy nhất – có phiên bản tiếng Đức và tiếng Anh
Mức độ áp dụng
Được các OEM và khuôn khổ pháp lý trên toàn cầu áp dụng rộng rãi
Được yêu cầu bởi các OEM Đức (BMW, Mercedes-Benz, Volkswagen Group, Bosch)
Phân cấp hạt
Sử dụng cấp độ sạch ISO dựa trên số lượng hạt trong từng dải kích thước
Sử dụng cấp độ sạch VDA với định nghĩa dải kích thước chi tiết hơn
Mối quan hệ
Được hài hòa hóa – VDA 19 Part 1 và ISO 16232 tương đương về mặt kỹ thuật trong phần lớn ứng dụng
VDA 19 Part 2 bổ sung các yêu cầu đối với môi trường lắp ráp
Báo cáo
Định dạng ISO 16232 – bắt buộc đối với hồ sơ OEM viện dẫn ISO
Định dạng VDA 19 – bắt buộc đối với hồ sơ OEM viện dẫn VDA
Trong thực tế, ALS thực hiện thử nghiệm theo cả hai tiêu chuẩn và có thể định dạng báo cáo để đáp ứng yêu cầu báo cáo của ISO 16232 hoặc VDA 19, tùy theo tiêu chuẩn kỹ thuật OEM cần áp dụng. Khi chưa xác định được tiêu chuẩn phù hợp, đội ngũ kỹ thuật của chúng tôi sẽ tư vấn phương án thích hợp cho ứng dụng cụ thể của khách hàng.
Dịch vụ kiểm tra độ sạch của chúng tôi
ALS Testing cung cấp đầy đủ các dịch vụ kiểm tra độ sạch kỹ thuật, bao quát toàn bộ quy trình phân tích từ chiết tách hạt đến nhận diện hạt bằng SEM. Tất cả thử nghiệm đều được thực hiện trong phạm vi công nhận ISO/IEC 17025 của chúng tôi, với hệ thống kiểm soát chất lượng và khả năng truy xuất nguồn gốc được lập hồ sơ đầy đủ trong suốt quá trình.
Phương pháp tách hạt (Particle Extraction) – Rửa áp lực, Siêu âm và Rửa bề mặt
Nền tảng của mọi phép thử Technical Cleanliness là phương pháp Particle Extraction. Cả ISO 16232 và VDA 19 đều quy định nhiều phương pháp tách hạt đã được thẩm định, phù hợp với từng hình dạng linh kiện và các kịch bản nhiễm bẩn khác nhau.
ALS Testing cung cấp đầy đủ các phương pháp tách hạt chủ yếu, được lựa chọn cùng khách hàng dựa trên thiết kế linh kiện, bề mặt chức năng cần đánh giá và yêu cầu kỹ thuật của từng OEM.
Pressure Flush
Phương pháp Pressure Flush được áp dụng cho các linh kiện có kênh dẫn bên trong như:
Van thủy lực
Khớp nối (Fittings)
Manifold
Dung môi đã được lọc sạch sẽ được bơm qua linh kiện dưới áp suất xác định nhằm cuốn toàn bộ hạt nhiễm bẩn ra khỏi các kênh bên trong.
Ultrasonic Extraction
Đối với các linh kiện có bề mặt phức tạp hoặc các hạt bám chặt trên bề mặt ngoài và trong, ALS sử dụng Ultrasonic Extraction.
Năng lượng siêu âm giúp tách các hạt bám ra khỏi bề mặt và đưa chúng vào môi trường lọc để tiến hành phân tích tiếp theo.
Rinsing Method
Rinsing Extraction là phương pháp phù hợp với các linh kiện có kích thước lớn, trong đó mối quan tâm chính là mức độ nhiễm bẩn trên bề mặt.
Đây là phương pháp đơn giản nhưng vẫn đáp ứng các yêu cầu của ISO 16232 và VDA 19 đối với nhiều loại linh kiện.
Quality Control
Tất cả dung môi sử dụng trong quá trình tách hạt đều được lọc trước đến mức sạch theo quy định nhằm đảm bảo mức nhiễm bẩn nền (Blank Contamination) luôn thấp hơn giới hạn cho phép trước khi tiến hành thử nghiệm mẫu.
Phân tích khối lượng hạt (Gravimetric Analysis) – Tổng khối lượng hạt
Gravimetric Analysis được sử dụng để xác định tổng khối lượng các hạt được tách ra từ linh kiện, với đơn vị tính là miligam (mg).
Kết quả này cung cấp một chỉ số tổng thể về mức độ nhiễm bẩn (Overall Contamination Index), sau đó được so sánh với các giới hạn về khối lượng theo yêu cầu của khách hàng hoặc tiêu chuẩn OEM.
Các hạt sau khi được tách sẽ được thu giữ trên màng lọc đã được cân trước (Pre-weighed Filter Membrane), sau đó được sấy khô và cân bằng cân phân tích đã hiệu chuẩn (Calibrated Analytical Balance) với khả năng truy xuất nguồn gốc theo tiêu chuẩn đo lường quốc gia.
Gravimetric Analysis là yêu cầu cơ bản của cả ISO 16232 và VDA 19, cung cấp chỉ số định lượng rõ ràng để đánh giá mức độ sạch của linh kiện.
Kết quả này được các bộ phận Quality Control (QC) sử dụng để xác định xem linh kiện có đáp ứng các giới hạn về khối lượng hạt theo yêu cầu của dây chuyền sản xuất hay không.
Đếm hạt bằng phương pháp che khuất ánh sáng (Light Obscuration Particle Counting – LPC)
Light Obscuration Particle Counting (LPC), còn được gọi là Automatic Optical Particle Counting, là phương pháp xác định số lượng hạt theo từng dải kích thước.
Thiết bị sử dụng tia laser để đếm các hạt lơ lửng trong dung môi sạch, đồng thời ghi nhận:
Tổng số lượng hạt
Số lượng hạt theo từng khoảng kích thước
Thông thường bao gồm các dải kích thước sau:
100–150 µm
150–200 µm
200–400 µm
400–600 µm
600–1000 µm
1000 µm
Dữ liệu này được sử dụng để xác định Cleanliness Class theo ISO 16232 hoặc VDA 19, đồng thời so sánh với yêu cầu về độ sạch của OEM đối với từng loại linh kiện.
LPC là phương pháp tiêu chuẩn để định lượng hạt trong các phép thử Technical Cleanliness theo ISO 16232 và VDA 19, đồng thời là yêu cầu bắt buộc khi xác định cấp độ sạch của linh kiện.
So với chỉ sử dụng Gravimetric Analysis, phương pháp LPC cung cấp nhiều thông tin chi tiết hơn, đặc biệt là khả năng phát hiện các hạt có kích thước lớn có thể gây ảnh hưởng đến chức năng của linh kiện, ngay cả khi tổng khối lượng hạt vẫn nằm trong giới hạn cho phép.
Phân tích và phân loại hạt bằng kính hiển vi (Microscopic Particle Analysis & Classification)
Sau khi hoàn tất quá trình Light Obscuration Particle Counting (LPC), các hạt được thu giữ trên màng lọc sẽ được kiểm tra bằng kính hiển vi đã được hiệu chuẩn, thường ở độ phóng đại 50× hoặc 100×, nhằm phân loại từng hạt theo loại, hình thái (morphology) và kích thước.
Theo ISO 16232 và VDA 19, các hạt được phân thành bốn nhóm chính:
Metallic Shiny Particles – Hạt kim loại sáng có bề mặt phản xạ, thường phát sinh từ quá trình gia công cơ khí.
Metallic Non-Shiny Particles – Hạt kim loại không sáng, bao gồm kim loại bị oxy hóa hoặc ăn mòn.
Fibres – Sợi hữu cơ hoặc sợi tổng hợp có thể phát sinh từ vật liệu lau chùi, quần áo bảo hộ hoặc vật liệu làm kín.
Other Non-Metallic Particles – Các hạt phi kim khác như cao su, nhựa, gốm sứ hoặc thủy tinh.
Việc phân loại này có ý nghĩa rất quan trọng vì mỗi loại hạt có mức độ ảnh hưởng khác nhau đến hiệu năng của linh kiện. Ví dụ, một Metallic Shiny Particle có kích thước 400 µm trong van thủy lực sẽ gây rủi ro lớn hơn nhiều so với một sợi (Fibre) có cùng kích thước.
Kết quả phân tích bằng kính hiển vi sẽ được trình bày cùng với ảnh hiển vi đại diện (Representative Photomicrographs) của các hạt quan trọng, giúp khách hàng nhận diện trực quan các loại hạt nhiễm bẩn và hỗ trợ hiệu quả cho quá trình Root Cause Analysis (RCA) khi phát hiện lỗi về độ sạch.
Nhận diện hạt bằng SEM-EDX (SEM-EDX Particle Identification)
Trong các trường hợp cần xác định chính xác bản chất của từng hạt, đặc biệt trong:
Điều tra nguyên nhân hư hỏng (Failure Investigation)
Truy tìm nguồn gốc nhiễm bẩn (Contamination Source Tracing)
Hoặc khi tiêu chuẩn của OEM yêu cầu xác định thành phần nguyên tố của các hạt vượt quá kích thước quy định
ALS Testing cung cấp dịch vụ Scanning Electron Microscopy (SEM) kết hợp với Energy Dispersive X-ray Spectroscopy (EDX) để phân tích các hạt thu được trên màng lọc.
SEM tạo ra hình ảnh có độ phân giải và độ phóng đại rất cao, cho phép đánh giá chi tiết hình thái của từng hạt.
Trong khi đó, EDX cung cấp dữ liệu về thành phần nguyên tố, giúp xác định chính xác vật liệu cấu tạo của hạt, ví dụ:
Phân biệt Iron (Fe) với Aluminium (Al)
Phân biệt Stainless Steel với thép carbon thông thường
Xác định các hạt Ceramic
Glass
Polymer
Và nhiều loại vật liệu khác
Sự kết hợp giữa SEM và EDX được xem là phương pháp mạnh mẽ và đáng tin cậy nhất trong việc nhận diện hạt nhiễm bẩn hiện nay, cung cấp bằng chứng khoa học rõ ràng để xác định nguồn gốc ô nhiễm và hỗ trợ quá trình điều tra nguyên nhân sự cố trong sản xuất.
Thuật ngữ được chuẩn hóa trong toàn bộ tài liệu
English
Vietnamese
Technical Cleanliness
Độ sạch kỹ thuật
Particle Extraction
Tách hạt
Gravimetric Analysis
Phân tích khối lượng hạt
Light Obscuration Particle Counting (LPC)
Đếm hạt bằng phương pháp che khuất ánh sáng (LPC)
Microscopic Particle Analysis
Phân tích hạt bằng kính hiển vi
SEM-EDX Particle Identification
Nhận diện hạt bằng SEM-EDX
Failure Investigation
Điều tra nguyên nhân hư hỏng
Contamination Source Tracing
Truy tìm nguồn gốc nhiễm bẩn
Root Cause Analysis (RCA)
Phân tích nguyên nhân gốc
Cleanliness Class
Cấp độ sạch
Các loại linh kiện được ALS thử nghiệm (Component Types We Test)
Dịch vụ Technical Cleanliness Testing của ALS bao phủ đầy đủ các nhóm linh kiện ô tô chính xác cao, vốn được các OEM hoặc tiêu chuẩn quốc tế quy định yêu cầu về độ sạch.
Chúng tôi có kinh nghiệm thực hiện thử nghiệm cho nhiều nhóm linh kiện, bao gồm:
Hệ thống thủy lực (Hydraulic Systems)
Hệ thống truyền động (Powertrain)
Hệ thống nhiên liệu (Fuel Systems)
Hệ thống phanh (Braking Systems)
Linh kiện dành cho xe điện (EV Components)
Linh kiện thủy lực và hệ thống truyền chất lỏng (Hydraulic & Fluid Power Components)
ALS thực hiện thử nghiệm độ sạch cho nhiều loại linh kiện như:
Van thủy lực (Hydraulic Valves)
Thân van (Valve Bodies)
Manifold
Vỏ bơm (Pump Housings)
Xi lanh (Cylinders)
Đầu nối (Fittings)
Đường ống (Tubing)
Các linh kiện này đều hoạt động với khe hở rất nhỏ, do đó chỉ cần một lượng nhỏ hạt nhiễm bẩn cũng có thể gây ra:
Kẹt van (Valve Sticking)
Tắc nghẽn (Jamming)
Mài mòn nhanh các bề mặt gia công chính xác
Giảm tuổi thọ và hiệu suất vận hành
ALS có nhiều kinh nghiệm trong việc thử nghiệm:
Mạch thủy lực của hộp số tự động
Hệ thống trợ lực lái
Hệ thống thủy lực công nghiệp
Theo các tiêu chuẩn ISO 16232 và VDA 19.
Linh kiện hệ thống nhiên liệu (Fuel System Components)
Các linh kiện như:
Kim phun nhiên liệu (Fuel Injectors)
Thanh phân phối nhiên liệu (Fuel Rails)
Bơm nhiên liệu (Fuel Pumps)
Hệ thống phun nhiên liệu trực tiếp (Direct Injection Components)
đều yêu cầu mức độ sạch rất cao.
Sự hiện diện của các hạt nhiễm bẩn có thể dẫn đến:
Tắc đầu phun
Phân bố tia phun không đồng đều
Hư hỏng buồng đốt
Giảm hiệu suất động cơ
Đặc biệt, các hệ thống High-Pressure Direct Injection (HPDI) thường yêu cầu cấp độ sạch rất nghiêm ngặt, trong nhiều trường hợp không cho phép tồn tại các hạt có kích thước lớn hơn 100–200 µm.
Linh kiện hệ thống phanh (Braking System Components)
ALS cung cấp dịch vụ thử nghiệm cho:
Bộ điều khiển ABS (ABS Modulators)
Cùm phanh (Brake Calipers)
Xi lanh chính (Master Cylinders)
Đường ống thủy lực của hệ thống phanh
Các linh kiện này phải đáp ứng yêu cầu nghiêm ngặt về độ sạch nhằm bảo vệ:
Các lỗ dẫn có kích thước nhỏ (Fine Orifices)
Bề mặt làm kín (Seal Surfaces)
Độ tin cậy của toàn bộ hệ thống phanh
Thử nghiệm của ALS được thực hiện theo yêu cầu của OEM và tiêu chuẩn ISO 16232, với trọng tâm là kiểm soát số lượng hạt kim loại phát sinh từ quá trình gia công hoặc mài mòn.
Linh kiện xe điện và hệ truyền động (EV & Powertrain Components)
Khi sản xuất xe điện ngày càng phát triển tại Đông Nam Á, yêu cầu về Technical Cleanliness đối với các linh kiện EV cũng ngày càng khắt khe.
ALS cung cấp dịch vụ thử nghiệm cho nhiều nhóm linh kiện như:
Vỏ động cơ điện (Electric Motor Housings)
Linh kiện của hệ thống quản lý nhiệt pin (Battery Thermal Management Components)
Tấm làm mát của hệ thống điện công suất (Power Electronics Cooling Plates)
Linh kiện hộp số xe điện (EV Gearbox Components)
Dựa trên nền tảng chuyên môn về ISO 16232, ALS không ngừng phát triển và cập nhật các quy trình thử nghiệm phù hợp với những yêu cầu mới nhất của các OEM đối với hệ truyền động xe điện.
Thuật ngữ chuẩn hóa
English
Vietnamese
Hydraulic & Fluid Power Components
Linh kiện thủy lực và hệ thống truyền chất lỏng
Fuel System Components
Linh kiện hệ thống nhiên liệu
Braking System Components
Linh kiện hệ thống phanh
EV & Powertrain Components
Linh kiện xe điện và hệ truyền động
Valve Sticking
Kẹt van
Fine Orifices
Lỗ dẫn có kích thước nhỏ
Seal Surfaces
Bề mặt làm kín
Battery Thermal Management
Hệ thống quản lý nhiệt pin
Power Electronics Cooling Plate
Tấm làm mát của hệ thống điện công suất
EV Gearbox
Hộp số xe điện
Tiêu chuẩn & Phương pháp thử nghiệm (Standards & Test Methods)
Các dịch vụ Technical Cleanliness Testing của ALS được thực hiện theo các tiêu chuẩn và phương pháp thử nghiệm quốc tế dưới đây, tất cả đều nằm trong phạm vi công nhận ISO/IEC 17025:2017.
Đối với các phép thử nằm ngoài phạm vi công nhận, ALS áp dụng các phương pháp nội bộ đã được thẩm định (Validated In-house Methods) dựa trên các nguyên tắc và quy trình của ISO 16232 và VDA 19.
Tiêu chuẩn và phương pháp thử nghiệm
Tiêu chuẩn / Phương pháp
Mô tả
Ứng dụng
ISO 16232
Road Vehicles – Cleanliness of Components (10 phần)
Tiêu chuẩn quốc tế về độ sạch kỹ thuật dành cho linh kiện ô tô
VDA 19 Part 1
Testing of Technical Cleanliness – Particle Contamination Analysis
Tiêu chuẩn bắt buộc của các OEM Đức như BMW, Mercedes-Benz, Volkswagen Group và Bosch
VDA 19 Part 2
Assembly Environment Requirements for Technical Cleanliness
Yêu cầu đối với môi trường lắp ráp sạch trong sản xuất
Gravimetric Analysis
Xác định tổng khối lượng hạt bằng cân phân tích đã hiệu chuẩn
Đánh giá định lượng khối lượng hạt và so sánh với giới hạn do khách hàng quy định
Light Obscuration Particle Counting (LPC)
Đếm số lượng hạt theo từng dải kích thước bằng công nghệ laser
Xác định phân bố kích thước hạt và phân loại ISO/VDA Cleanliness Class
Microscopic Particle Classification
Phân loại thủ công các hạt theo hình thái và loại vật liệu
Xác định tỷ lệ hạt kim loại, sợi và hạt phi kim
SEM-EDX Particle Identification
Phân tích hình ảnh SEM kết hợp xác định thành phần nguyên tố bằng EDX
Xác định nguồn gốc hạt, điều tra nguyên nhân hư hỏng và đáp ứng yêu cầu của OEM
Tại sao nên lựa chọn ALS cho dịch vụ Technical Cleanliness Testing?
Chuyên môn sâu về Technical Cleanliness
Technical Cleanliness Testing không chỉ yêu cầu thiết bị đếm hạt và màng lọc mà còn đòi hỏi:
Chuyên gia phân tích có kinh nghiệm trong ngành sản xuất ô tô
Phương pháp tách hạt đã được thẩm định theo từng loại linh kiện
Thiết bị hiệu chuẩn với khả năng truy xuất nguồn gốc rõ ràng
Hệ thống quản lý chất lượng đảm bảo độ tin cậy của mọi kết quả thử nghiệm
Một trong số rất ít phòng thí nghiệm chuyên sâu tại Malaysia và Đông Nam Á
ALS là một trong số rất ít phòng thí nghiệm độc lập tại Malaysia và Đông Nam Á có khả năng cung cấp dịch vụ ISO 16232 và VDA 19 Technical Cleanliness Testing ở cấp độ chuyên sâu.
Trong khi nhiều phòng thí nghiệm chỉ cung cấp dịch vụ đếm hạt cơ bản, ALS cung cấp đầy đủ chuỗi phân tích bao gồm:
Particle Extraction
Gravimetric Analysis
Light Obscuration Particle Counting (LPC)
Microscopic Particle Classification
SEM-EDX Particle Identification
Điều này đòi hỏi chuyên môn kỹ thuật cao, quy trình được kiểm soát chặt chẽ và đầu tư thiết bị hiện đại mà ALS đã xây dựng và duy trì trong nhiều năm.
Quy trình phân tích toàn diện từ Particle Extraction đến SEM-EDX
Khác với các phòng thí nghiệm chỉ thực hiện một phần quy trình, ALS cung cấp giải pháp phân tích toàn diện, bắt đầu từ:
Tiếp nhận mẫu
Lựa chọn phương pháp Particle Extraction phù hợp
Thực hiện toàn bộ quá trình phân tích
Báo cáo kết quả cuối cùng
Phân tích SEM-EDX khi khách hàng yêu cầu
Nhờ đó, khách hàng chỉ cần làm việc với một phòng thí nghiệm duy nhất, đảm bảo tính nhất quán về phương pháp thử nghiệm, chất lượng dữ liệu và báo cáo cho tất cả các dòng sản phẩm.
Kết quả được công nhận theo ISO/IEC 17025
Các phép thử của ALS được thực hiện trong phạm vi công nhận ISO/IEC 17025:2017, mang lại giá trị pháp lý và độ tin cậy theo tiêu chuẩn quốc tế.
Đối với các chương trình đánh giá nhà cung cấp (Supplier Qualification) hoặc hồ sơ nộp cho OEM, báo cáo thử nghiệm của ALS đáp ứng đầy đủ yêu cầu về dữ liệu được phát hành bởi phòng thí nghiệm được công nhận.
Câu hỏi thường gặp (Frequently Asked Questions – FAQ)
Hỏi: Technical Cleanliness Testing là gì và tại sao các OEM trong ngành ô tô yêu cầu thử nghiệm này?
Trả lời:
Technical Cleanliness Testing là quy trình đã được thẩm định nhằm tách, định lượng và xác định đặc tính của các hạt nhiễm bẩn trên bề mặt và bên trong các linh kiện ô tô.
Các OEM yêu cầu thử nghiệm này vì hạt nhiễm bẩn là một trong những nguyên nhân hàng đầu gây ra:
Hư hỏng ngoài hiện trường (Field Failure)
Khiếu nại bảo hành (Warranty Claims)
Giảm độ tin cậy của sản phẩm
Đặc biệt đối với:
Hệ thống thủy lực (Hydraulic Systems)
Hệ thống nhiên liệu (Fuel Systems)
Hệ thống phanh (Braking Systems)
Hai tiêu chuẩn ISO 16232 và VDA 19 cung cấp khuôn khổ quốc tế để đánh giá và xác nhận mức độ sạch kỹ thuật của linh kiện.
Hiện nay, hầu hết các Tier-1 Suppliers đều phải chứng minh sự tuân thủ bằng báo cáo thử nghiệm từ phòng thí nghiệm độc lập được công nhận theo ISO/IEC 17025.
Hỏi: Sự khác biệt giữa ISO 16232 và VDA 19 là gì?
Trả lời:
ISO 16232 là tiêu chuẩn quốc tế do ISO Technical Committee 22 ban hành nhằm quy định phương pháp đánh giá độ sạch của linh kiện ô tô.
VDA 19 là tiêu chuẩn do Hiệp hội Công nghiệp Ô tô Đức (VDA – Verband der Automobilindustrie) phát triển và được yêu cầu bởi nhiều OEM của Đức như:
BMW
Mercedes-Benz
Volkswagen Group
Bosch
Hai tiêu chuẩn này có nội dung kỹ thuật gần như tương đương, đặc biệt là VDA 19 Part 1, tuy nhiên vẫn có sự khác biệt về:
Định dạng báo cáo
Hệ thống phân loại độ sạch
Một số yêu cầu cụ thể của từng OEM
ALS có khả năng thực hiện thử nghiệm và phát hành báo cáo theo ISO 16232 hoặc VDA 19, tùy theo yêu cầu của khách hàng.
Hỏi: Những loại hạt nào được xác định trong Technical Cleanliness Testing?
Trả lời:
Theo ISO 16232 và VDA 19, các hạt được phân thành bốn nhóm chính:
Metallic Shiny Particles – Hạt kim loại sáng có bề mặt phản xạ.
Metallic Non-Shiny Particles – Hạt kim loại bị oxy hóa hoặc ăn mòn.
Fibres – Sợi hữu cơ hoặc sợi tổng hợp.
Other Non-Metallic Particles – Các hạt phi kim như cao su, thủy tinh, gốm hoặc polymer.
Khi cần xác định chính xác vật liệu cấu tạo của từng hạt, ALS sử dụng SEM-EDX để phân tích thành phần nguyên tố, hỗ trợ xác định nguồn gốc nhiễm bẩn và điều tra nguyên nhân sự cố.
Hỏi: Cần chuẩn bị mẫu như thế nào trước khi gửi thử nghiệm?
Trả lời:
Việc chuẩn bị và đóng gói mẫu đúng cách là rất quan trọng để tránh phát sinh nhiễm bẩn trong quá trình vận chuyển.
ALS khuyến nghị:
Đóng gói linh kiện ngay sau khi sản xuất bằng túi polyethylene sạch.
Giữ kín bao bì cho đến khi gửi mẫu đến phòng thí nghiệm.
Không sử dụng giấy hoặc bìa carton tiếp xúc trực tiếp với bề mặt linh kiện.
Để đảm bảo kết quả chính xác, vui lòng liên hệ với đội ngũ kỹ thuật của ALS trước khi gửi mẫu. Chúng tôi sẽ cung cấp hướng dẫn đóng gói và vận chuyển phù hợp với từng loại linh kiện.
Hỏi: ALS có thể thử nghiệm theo tiêu chuẩn riêng của từng OEM không?
Trả lời:
Có.
Ngoài ISO 16232 và VDA 19, ALS có kinh nghiệm thực hiện thử nghiệm theo nhiều tiêu chuẩn riêng của các OEM.
Khi gửi yêu cầu, vui lòng cung cấp:
Mã tài liệu tiêu chuẩn (Specification Number)
Phiên bản tài liệu (Revision)
Đội ngũ kỹ thuật của ALS sẽ đánh giá khả năng thực hiện và đề xuất chương trình thử nghiệm phù hợp.
Yêu cầu báo giá dịch vụ Technical Cleanliness Testing
Cho dù bạn đang:
Triển khai một chương trình linh kiện mới theo ISO 16232
Điều tra sự cố liên quan đến nhiễm bẩn hạt
Xây dựng quy trình kiểm soát độ sạch cho dây chuyền sản xuất mới
ALS Testing luôn sẵn sàng hỗ trợ với đội ngũ chuyên gia giàu kinh nghiệm cùng phòng thí nghiệm được công nhận ISO/IEC 17025.
Liên hệ với chúng tôi ngay hôm nay để được tư vấn kỹ thuật và nhận báo giá phù hợp với nhu cầu của doanh nghiệp.
Yêu cầu báo giá:
https://www.alstesting.co.th/request-a-quote/ Khám phá thêm các dịch vụ Automotive Testing:
https://www.alstesting.co.th/automotive-testing/
https://www.alstesting.co.th/request-a-quote/ Khám phá thêm các dịch vụ Automotive Testing:
https://www.alstesting.co.th/automotive-testing/
Tháng 7 13, 2026
Phân tích bụi trong nhà máy
XEM THÊMPhân tích bụi trong nhà máy: Các phương pháp thử nghiệm và tiêu chuẩn ISO mà doanh nghiệp sản xuất cần biết
Sự phát triển của ngành xe điện (EV) và bán dẫn đã khiến việc kiểm soát hạt trong dây chuyền sản xuất trở thành một vấn đề trọng yếu trên toàn cầu. Thị trường dịch vụ phân tích hạt hiện được định giá trên 1 tỷ USD và dự kiến tăng trưởng trung bình hơn 8% mỗi năm.
Phân tích hạt là quá trình xác định kích thước, số lượng và thành phần của các hạt gây nhiễm trong không khí, trên bề mặt hoặc trong linh kiện sản phẩm. Hoạt động này giúp đánh giá rủi ro và bảo đảm công tác kiểm soát chất lượng đáp ứng các tiêu chuẩn của ngành. Nhiều lĩnh vực sản xuất yêu cầu kiểm soát nghiêm ngặt độ sạch không khí theo tiêu chuẩn ISO 14644.
Bài viết này giúp bạn hiểu cách thức phân tích bụi, các loại thiết bị được sử dụng và lý do vì sao kiểm soát hạt đã trở thành một phần cốt lõi của hệ thống kiểm soát chất lượng tại các nhà máy hiện đại.
Vì sao thị trường phân tích hạt tăng trưởng nhanh chóng?
Kiểm soát nhiễm hạt là vấn đề đặc biệt quan trọng trong các ngành công nghiệp công nghệ cao, nhất là sản xuất bán dẫn và điện tử, nơi phòng sạch phải được kiểm soát hạt một cách nghiêm ngặt.
Theo các tổ chức công nghiệp quốc tế, thị trường dịch vụ phân tích hạt có giá trị hơn 1 tỷ USD và đang tăng trưởng với tốc độ trung bình 8–9% mỗi năm.
Sự tăng trưởng này chủ yếu được thúc đẩy bởi ba yếu tố:
Các quy định về chất lượng và vệ sinh trong công nghiệp.
Sự phát triển của ngành xe điện (EV) và bán dẫn.
Các công nghệ phân tích liên tục phát triển, chẳng hạn như AI và hệ thống giám sát theo thời gian thực.
Khi dây chuyền sản xuất ngày càng phức tạp, phân tích bụi đã trở thành một phần không thể tách rời của hệ thống kiểm soát chất lượng, thay vì chỉ là hoạt động giám sát môi trường thông thường.
Tình hình bụi tại Thái Lan: Từ PM2.5 đến quy trình sản xuất
Thái Lan thường xuyên đối mặt với vấn đề bụi PM2.5. Dữ liệu của Cục Kiểm soát Ô nhiễm Thái Lan (PCD) cho thấy nồng độ PM2.5 trung bình năm tại nhiều khu vực cao hơn mức khuyến nghị 5 microgam trên mét khối của Tổ chức Y tế Thế giới, theo Hướng dẫn Chất lượng Không khí của WHO.
Báo cáo của PCD cũng cho biết các nguồn phát sinh PM2.5 tại Thái Lan đến từ nhiều lĩnh vực, bao gồm:
Giao thông vận tải
Đốt ngoài trời
Hoạt động công nghiệp
Sản xuất năng lượng
Mặc dù PM2.5 thường được đề cập dưới góc độ sức khỏe, trong lĩnh vực sản xuất, các hạt phát sinh từ quy trình cũng là một rủi ro đáng kể.
Các hạt này có thể phát sinh từ mạt kim loại trong quá trình gia công, bột nhựa từ công đoạn đúc hoặc bụi do máy móc mài mòn, và có thể ảnh hưởng trực tiếp đến chất lượng sản phẩm.
Trong dây chuyền sản xuất có những loại bụi nào và chúng khác nhau ra sao?
Trong công nghiệp, phân tích bụi được chia thành hai nhóm chính theo nguồn gốc hạt: Airborne Particles và Component Cleanliness. Mỗi nhóm yêu cầu phương pháp thử nghiệm và tiêu chuẩn tham chiếu khác nhau.
Airborne Particles
Component Cleanliness
Loại
Lơ lửng trong không khí tại khu vực sản xuất.
Bám trên bề mặt hoặc nằm bên trong linh kiện.
Nguồn phát sinh chính
Từ sự di chuyển của con người, máy móc và các công đoạn sản xuất.
Từ mạt kim loại, bột nhựa và bụi do hao mòn.
Ngành áp dụng chính
Bán dẫn, thiết bị y tế, phòng sạch
Ô tô, xe điện (EV) và linh kiện ô tô
Tiêu chuẩn
ISO 14644
VDA 19 / ISO 16232
Phương pháp thử nghiệm
LPC, Optical Microscope
SEM/EDX, Optical Microscope, IC
ALS
✓
✓
Khi quy trình sản xuất ngày càng phức tạp, việc giám sát bụi đã trở thành một phần của hệ thống kiểm soát chất lượng, chứ không chỉ là một phép thử môi trường.
Các phương pháp phân tích bụi trong phòng thí nghiệm
Phân tích bụi trong phòng thí nghiệm sử dụng nhiều loại thiết bị khác nhau, tùy theo đặc tính của hạt và bối cảnh của quy trình sản xuất, bao gồm:
Optical Microscope
SEM/EDX (Scanning Electron Microscope with Energy Dispersive X-ray)
LPC Particle Counter (Liquid Particle Counter)
GC-MS (Gas Chromatography–Mass Spectrometry)
Ion Chromatography (IC)
Các tiêu chuẩn sử dụng trong phân tích bụi công nghiệp
Phân tích hạt trong công nghiệp phải tuân thủ các tiêu chuẩn được quốc tế công nhận để kết quả thử nghiệm có thể được sử dụng trong hoạt động kiểm soát chất lượng và kiểm tra đánh giá.
Các lĩnh vực thường áp dụng các tiêu chuẩn này gồm:
Ô tô và xe điện (EV)
Bán dẫn và điện tử
Thiết bị y tế
Hàng không vũ trụ
Thực phẩm và dược phẩm
Phân tích bụi mất bao lâu?
Thời gian thực hiện phụ thuộc vào phương pháp thử nghiệm. Ví dụ,
phép đo hạt theo ISO 16232/VDA 19 có thể mất khoảng 7–10 ngày làm việc.
Trong bối cảnh các tiêu chuẩn sản xuất ngày càng nghiêm ngặt, việc nhận diện và kiểm soát hạt trong quy trình sản xuất đã trở thành một phần không thể thiếu của hệ thống quản lý chất lượng nhà máy. Phân tích bụi không chỉ là một phép thử kỹ thuật mà còn là công cụ quan trọng giúp nhà sản xuất hiểu rõ rủi ro trong quy trình và duy trì ổn định các tiêu chuẩn sản phẩm quốc tế.
Đối với nhu cầu phân tích bụi hoặc giám sát hạt trong quy trình sản xuất, ALS Testing Services (Thailand) Co., Ltd. cung cấp dịch vụ thử nghiệm tại phòng thí nghiệm được công nhận ISO/IEC 17025.